



Fast jedes Werk hat eine Null-Fehler-Strategie. Sie hängt als Plakat in der Halle, steht in der Qualitätspolitik und wird im Managementreview zitiert. Trotzdem verlässt am Freitagnachmittag ein Aggregat die Linie, an dem eine Schraube fehlt. Am Werker lag das selten. Das System hat ihm erlaubt, den Schritt zu überspringen. An dieser Stelle zeigt sich, ob eine Null-Fehler-Strategie mehr ist als eine Absichtserklärung.
DAS WICHTIGSTE IN KÜRZE
|
Wenn in der Qualitätsarbeit Anspruch und Ergebnis auseinanderliegen, fehlt es selten an Motivation. Meist ist der Prozess so gebaut, dass er Fehler zulässt. Eine Null-Fehler-Strategie, die auf Aufmerksamkeit, Erfahrung und Sorgfalt aufbaut, funktioniert, solange nichts dazwischenkommt. In einer variantenreichen Montage mit kleinen Losgrößen, Schichtwechseln und wechselnder Besetzung kommt regelmäßig etwas dazwischen.
Das sieht man weniger an der Zahl der Fehler als an ihrer Verteilung. Fehler häufen sich an Stationen mit hoher Variantenzahl, in der Nachtschicht und bei Sonderaufträgen. Zufall ist das nicht: An diesen Stellen überlässt der Prozess dem Menschen Entscheidungen, ohne ihn dabei zu führen. Solange das so bleibt, werden Fehler verwaltet statt verhindert.
Dieser Beitrag zeigt, wie aus einer Null-Fehler-Strategie in der Montage ein System wird, das Fehler tatsächlich verhindert. Es geht um die vier Ziele, mit denen sich ein Null-Fehler-Programm steuern lässt, um die fünf Fehlerklassen der manuellen Montage und um die technischen Wirkprinzipien, mit denen sich vier davon verriegeln lassen. Dazu kommen ein Reifegradmodell mit vier Stufen, die Normanforderungen aus IATF 16949 und VDI/VDE 2862 und eine Einführungsreihenfolge in vier Phasen.
KURZ ZUSAMMENGEFASST
|
| Kennzahl | Bedeutung | Quelle |
|---|---|---|
| 75 % | weniger Nacharbeit nach Einführung geführter und überwachter Montageprozesse | Angaben aus realisierten CSP-Kundenprojekten |
| 90 % | kürzere Einarbeitungszeit neuer Werker an geführten Stationen | Angaben aus realisierten CSP-Kundenprojekten |
| Faktor 10 | Kostensteigerung pro Prozessstufe, um die ein Fehler später entdeckt wird | Zehnerregel der Fehlerkosten, etablierte Faustregel der Qualitätslehre |
| Klassen A und B | Verschraubungen mit besonderer Dokumentations- und Nachweispflicht | VDI/VDE 2862 Blatt 1 |
Was eine Null-Fehler-Strategie ist und woran sie in der Praxis scheitert
Eine Null-Fehler-Strategie ist ein Qualitätsansatz, der Fehler an ihrem Entstehungsort verhindert. Klassische Qualitätssicherung hat denselben Anspruch, setzt aber an einer anderen Stelle an: Sie prüft, ob ein Produkt in Ordnung ist. Eine Null-Fehler-Strategie gestaltet den Prozess so, dass ein fehlerhaftes Produkt gar nicht erst entstehen kann.
Der Begriff stammt aus der Qualitätslehre der Nachkriegszeit und ist über Jahrzehnte durch Methoden wie Poka Yoke, FMEA und statistische Prozesslenkung konkretisiert worden. In der industriellen Praxis hat sich daraus eine klare Arbeitsteilung ergeben: Die Konstruktion vermeidet Fehlermöglichkeiten, die Prozessplanung sichert kritische Schritte ab, und die Fertigung dokumentiert, dass die Absicherung gewirkt hat.
An dieser dritten Stelle bricht die Kette in vielen Werken, denn die Absicherung existiert nur auf Papier. Der Steuerungsplan nennt das kritische Merkmal, die Arbeitsanweisung beschreibt die Prüfung, die Prozessbeschreibung fordert die Dokumentation. Ob der Werker die Prüfung im Takt tatsächlich durchgeführt hat, weiß niemand, bis jemand nachfragt. Dann ist das Teil längst beim Kunden.
Eine Null-Fehler-Strategie scheitert deshalb selten an fehlender Methodik. Sie scheitert an der Lücke zwischen dem geplanten und dem tatsächlich ausgeführten Prozess. Solange diese Lücke besteht, ist jede Zahl im Qualitätsbericht eine Schätzung.
Warum eine schärfere Endprüfung nicht reicht
Viele Null-Fehler-Programme starten mit einer Verschärfung der Endprüfung. Das erhöht die Entdeckungsrate und senkt die Reklamationsquote, an der Fehlerentstehung ändert es nichts. Nach zwölf bis achtzehn Monaten stagniert die Kennzahl, die Prüfkosten sind gestiegen, und das Programm verliert seine Rückendeckung im Management. Prävention gehört an die Station.
Welche Ziele eine Null-Fehler-Strategie in der Montage verfolgt
Die Zielsetzung einer Null-Fehler-Strategie wird häufig auf die Fehlerquote reduziert. Das ist zu wenig, um ein Programm zu steuern, weil eine sinkende Fehlerquote auch durch strengere Prüfung entstehen kann. Belastbar sind vier Ziele, die sich unabhängig voneinander messen lassen.
- Fehlerentstehung senken. Anteil der Aufträge, die eine Station ohne Abweichungsereignis durchlaufen. Diese Kennzahl reagiert nicht auf Prüfschärfe.
- Entdeckungsort nach vorne verlagern. Anteil der Abweichungen, die an der verursachenden Station erkannt werden, statt in Endprüfung, Wareneingang des Kunden oder Feld.
- Streuung zwischen Schichten und Standorten reduzieren. Eine Null-Fehler-Strategie, die nur in der Frühschicht funktioniert, hängt an einzelnen Personen und nicht am Prozess.
- Nachweisfähigkeit ohne Sonderaufwand herstellen. Zeit vom Auskunftsersuchen bis zur vollständigen Prozesshistorie eines Einzelteils. An dieser Zeit lässt sich die Qualität der Datenbasis am verlässlichsten ablesen.
Die vier Ziele hängen zusammen, aber nicht linear. Ein Werk kann die Fehlerentstehung deutlich senken und trotzdem im Audit auffallen, weil der Nachweis fehlt. Umgekehrt gibt es Werke mit vorbildlicher Dokumentation und unveränderter Fehlerquote. Wer ein Null-Fehler-Programm aufsetzt, sollte deshalb alle vier Größen von Beginn an erheben, auch wenn nur an einer gearbeitet wird.
In der Montage kommt eine Besonderheit hinzu. Anders als bei spanenden oder umformenden Verfahren entsteht die Qualität hier überwiegend aus der Reihenfolge und der Vollständigkeit von Handlungen und kaum aus Maschinenparametern. Der größere Hebel ist deshalb die Führung der Handlung, nicht die Regelung eines Prozessfensters.
Welche fünf Fehlerklassen die manuelle Montage dominieren
Fehlerprotokolle aus Montagelinien lassen sich nahezu vollständig auf fünf Klassen abbilden. Die Unterscheidung hat praktische Folgen: Jede Klasse braucht eine andere technische Gegenmaßnahme, und drei der fünf lassen sich vollständig verriegeln, also im Ablauf unmöglich machen.
Fehlerkarte der manuellen Montage
| Fehlerklasse | Was in der Linie passiert | Typischer Auslöser | Wirksame Gegenmaßnahme im System |
|---|---|---|---|
| Reihenfolgefehler | Ein Schritt wird übersprungen oder in falscher Ordnung ausgeführt | Takt, Unterbrechung, Routine bei erfahrenen Werkern | Sequenzverriegelung: der nächste Schritt wird erst freigegeben, wenn der vorige bestätigt ist |
| Variantenverwechslung | Die Montage folgt der Anleitung einer anderen Produktvariante | Hohe Variantenzahl, kleine Losgrößen, ähnliche Sachnummern | Variantensteuerung aus dem Auftrag: nur die gültige Schrittfolge wird angezeigt |
| Teileverwechslung | Ein optisch ähnliches Bauteil wird verbaut | Gleichteilestrategie, unbeschriftete Behälter, Nachschub aus falscher Kiste | Scanpflicht auf Bauteil oder Behälter, Abgleich gegen die Stückliste des Auftrags |
| Parameterfehler | Drehmoment, Winkel, Presskraft oder Zeit liegen außerhalb der Vorgabe | Werkzeug nicht auf den Fall parametriert, Prüfmittel überfällig, manuelle Umschaltung | Parametervorgabe an das Werkzeug aus dem Prozess, Rückmeldung des Istwerts in denselben Datensatz |
| Ausgelassene Prüfung | Ein vorgesehener Prüfschritt wird nicht ausgeführt oder nicht erfasst | Zeitdruck, Prüfung als separater Vorgang neben dem Takt | Prüfung als Pflichtschritt im Ablauf, ohne Bestätigung keine Freigabe der Station |
Quelle: Klassifikation aus CSP-Projekterfahrung in der diskreten Fertigung
Der Parameterfehler ist die einzige Klasse, bei der ein Werker den Fehler nicht bemerken kann. Ein zu niedriges Drehmoment sieht aus wie ein korrekt angezogener Bolzen. Bei Fügeprozessen funktioniert eine Null-Fehler-Strategie deshalb grundsätzlich nicht ohne Datenerfassung. Welche Muster in Verschraubungskurven auf welche Ursache hindeuten, beschreibt unsere Analyse zu Verschraubungskurven, Mustern und Ursachen.
Reihenfolge- und Variantenfehler sinken außerdem nicht zwangsläufig mit der Erfahrung des Werkers. Erfahrene Mitarbeitende arbeiten schneller und stärker automatisiert, was die Wahrscheinlichkeit erhöht, einen Sonderfall zu übersehen. Eine Null-Fehler-Strategie, die auf Schulung und Erfahrung setzt, adressiert deshalb nur einen Teil des Problems.
Warum Prävention nur am Ort der Entstehung wirtschaftlich ist
Ob sich eine Null-Fehler-Strategie rechnet, hängt vor allem davon ab, wo ein Fehler entdeckt wird. Die Zehnerregel der Fehlerkosten beschreibt als Faustregel, dass die Kosten eines Fehlers um etwa den Faktor zehn steigen, je Prozessstufe, um die er später auffällt. Die Regel ist eine Größenordnung, kein Rechenwert. Für die Priorisierung von Maßnahmen genügt sie.
Entdeckungsort und Handlungsspielraum
| Entdeckungsort | Größenordnung der Fehlerkosten | Was noch möglich ist | Was bereits verloren ist |
|---|---|---|---|
| Konstruktion und Prozessplanung | Faktor 1 | Fehlermöglichkeit konstruktiv beseitigen | Nichts |
| Verursachende Montagestation | Faktor 10 | Korrektur im Takt, kein Weitertransport | Taktzeit, ein Bauteil |
| Endprüfung | Faktor 100 | Nacharbeit, Demontage, Wiederholprüfung | Durchlaufzeit, Kapazität, Material |
| Kunde und Wareneingang | Faktor 1.000 | Sperrung, Sortieraktion, 8D-Bericht | Lieferperformance, Kundenvertrauen |
| Feld und Rückruf | Faktor 10.000 | Eingrenzung des betroffenen Umfangs | Marge, Reputation, unter Umständen Haftungsposition |
Quelle: Zehnerregel der Fehlerkosten, etablierte Faustregel der Qualitätslehre
In der letzten Zeile lohnt ein Blick auf die dritte Spalte. Wenn ein Fehler das Feld erreicht, entscheidet die Präzision der Eingrenzung über die Höhe des Schadens. Ein Rückruf, der 40.000 Fahrzeuge umfasst, weil sich der betroffene Umfang nicht auf 900 Einheiten eingrenzen lässt, ist in erster Linie ein Datenproblem.
Eine Null-Fehler-Strategie wirkt also auf zwei Arten. Sie senkt die Eintrittswahrscheinlichkeit, und sie begrenzt die Schadenshöhe im verbleibenden Restrisiko. Die zweite Wirkung wird oft unterschätzt und hängt allein an der Qualität der erfassten Prozessdaten. Deshalb gehören Prävention und Rückverfolgbarkeit in ein gemeinsames Projekt.
Wie nachweisfähig ist Ihre Montage heute?Das Whitepaper zur Audit-Readiness enthält ein Reifegradmodell mit vier Stufen, die fünf typischen Lücken der Auditvorbereitung und einen Selbsttest mit zehn Fragen samt Auswertung. Damit bestimmen Sie, wie präzise Sie einen betroffenen Umfang heute eingrenzen könnten. |
Wie Werkerführung in der Montage Fehler verhindert statt sie zu dokumentieren
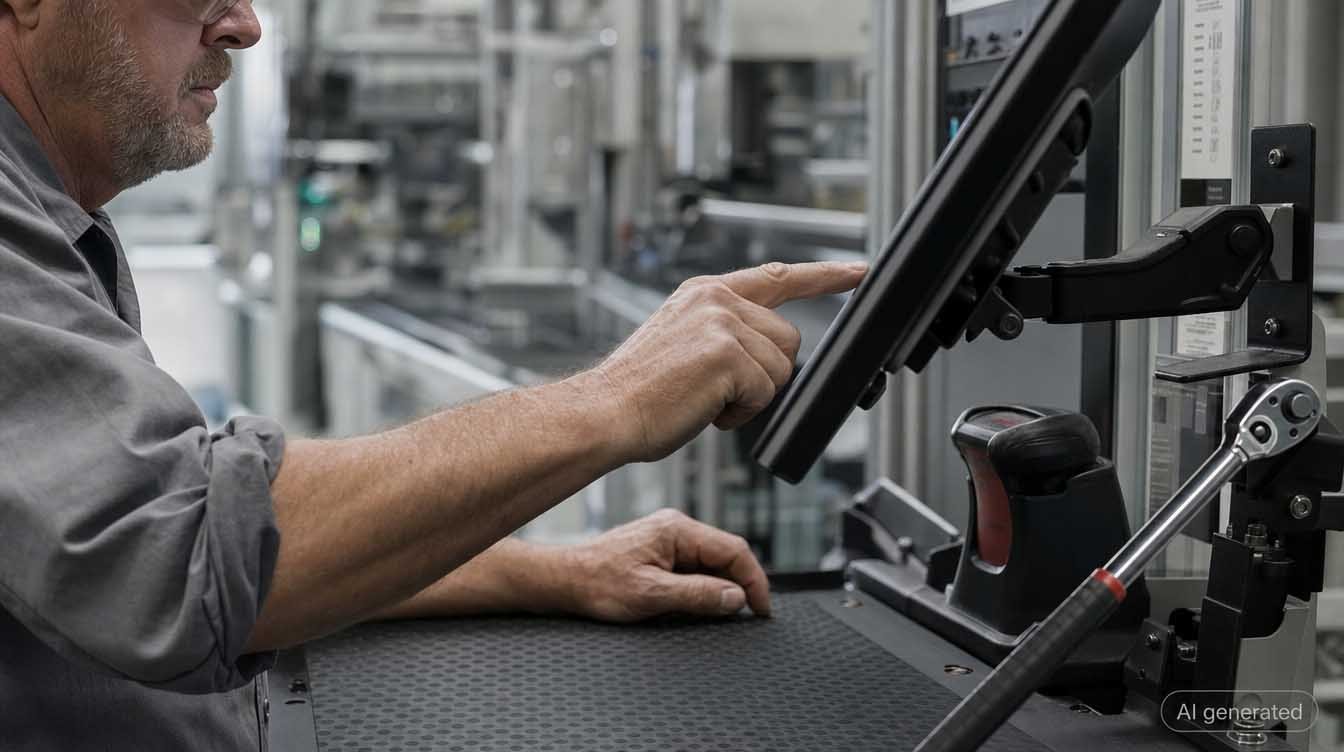
Werkerführung in der Montage bezeichnet die digitale, schrittweise Anleitung eines Mitarbeitenden durch einen konkreten Arbeitsvorgang, verbunden mit der Erfassung jeder Bestätigung. Der Begriff wird häufig synonym mit Montageassistenzsystem verwendet. Die Grundlagen, den Nutzen und eine Einführungsroadmap haben wir in unserem Überblick zu digitaler Werkerführung beschrieben. Hier geht es um eine einzige Frage: Welche Eigenschaft eines solchen Systems verhindert Fehler, und welche erzeugt lediglich ein Protokoll?
Den Unterschied macht die Verriegelung. Ein System, das Arbeitsschritte anzeigt und Bestätigungen aufzeichnet, verbessert die Dokumentation. Ein System, das den Fortschritt an eine Bedingung bindet, verändert das Ergebnis. Dahinter stehen vier Wirkprinzipien.
Vier Wirkprinzipien geführter Montage
- Sequenzverriegelung
Der nächste Arbeitsschritt wird erst freigegeben, wenn der vorherige bestätigt ist. Der Reihenfolgefehler wird damit nicht nur unwahrscheinlicher, er ist ausgeschlossen. Für eine Null-Fehler-Strategie in der manuellen Montage ist das der stärkste einzelne Hebel. - Variantensteuerung aus dem Auftrag
Die Schrittfolge wird zur Laufzeit aus Auftrag und Konfiguration aufgebaut. Der Werker sieht ausschließlich die gültige Abfolge für dieses Einzelstück statt einer Anleitung mit allen Varianten und einer Auswahlregel. Verwechseln kann er nichts, weil er die Alternativen gar nicht zu sehen bekommt. - Pflichtbestätigung mit Abweichungspfad
Jeder qualitätsrelevante Schritt verlangt eine aktive Bestätigung. Mindestens so wichtig ist der zweite Weg: Wer nicht bestätigen kann, muss eine Abweichung erfassen, mit Foto, Freitext und Eskalationsstufe. Ohne diesen Pfad erzeugt die Pflichtbestätigung Gefälligkeitsklicks. - Kopplung an Werkzeug und Identifikation
Das System übergibt den Parametersatz an Schrauber, Presse oder Prüfmittel und übernimmt den Istwert in denselben Datensatz. Scanner prüfen Bauteil und Behälter gegen die Stückliste. Parameter- und Teileverwechslung sind damit technisch abgesichert und hängen nicht an organisatorischen Regeln.
Die vier Prinzipien decken vier der fünf Fehlerklassen ab. Die fünfte, die ausgelassene Prüfung, verschwindet als eigene Klasse, sobald die Prüfung als Schritt im geführten Ablauf läuft und kein separater Vorgang mehr ist. Werkerführung und Qualitätsprüfung müssen an dieser Stelle zusammenfallen, statt nebeneinander zu existieren.
Der häufigste Konstruktionsfehler in Null-Fehler-Programmen
Er heißt Prüfung ohne Verriegelung: Viele Einführungen digitalisieren die Prüfliste, lassen die Freigabe der Station aber davon unabhängig. Das Ergebnis ist ein vollständiges Protokoll über einen unveränderten Prozess. Wenn Sie an einer bestehenden Installation nur eine Sache ändern können, dann binden Sie die Weitergabe an die Bestätigung.
Ein zweiter Effekt betrifft neue Mitarbeitende. Geführte Abläufe verkürzen die Zeit bis zur produktiven Mitarbeit erheblich, weil Variantenregeln nicht mehr im Kopf vorliegen müssen. Wie sich das konkret auf Fehlerquote und Einarbeitung auswirkt, zeigt unsere Auswertung zu digitaler Werkerführung, Fehlerreduzierung und Einarbeitung. In realisierten CSP-Kundenprojekten liegt die Verkürzung der Einarbeitungszeit bei bis zu 90 Prozent, die Reduzierung der Nacharbeit bei bis zu 75 Prozent.
Da wir bei unseren Aufträgen oft hohe Stückzahlen produzieren, legen wir auf Prozesszeiten besonderen Wert. Darum war es uns bei der Auswahl eines Montageassistenzsystems wichtig, dass wir damit unsere Rüst- und Fertigungszeiten optimieren können.
Oliver Hampe, HA-BE Gehäusebau GmbH
Warum eine Null-Fehler-Strategie den geschlossenen Regelkreis braucht
Werkerführung allein führt die Handlung, aber die Linie lernt dadurch noch nichts dazu. Für eine Null-Fehler-Strategie fehlt die Rückkopplung: Die Information, dass an Station 4 in der Nachtschicht systematisch dieselbe Abweichung auftritt, muss in die Arbeitsanweisung zurücklaufen. Dafür braucht es vier Funktionen auf einem gemeinsamen Datenschlüssel.
Der geschlossene Regelkreis der fehlerarmen Montage
- Auftrag und Konfiguration
Aus dem ERP oder MES kommen Auftrag, Variante und Stückliste. Die Seriennummer oder Charge wird zum durchgehenden Schlüssel für alles, was danach entsteht. Wie die Anbindung technisch aussieht, beschreibt unsere Übersicht zu Werkerassistenzsystemen mit MES-Anbindung. - Geführte Ausführung
Die Station führt den Werker schritt- und variantengesteuert durch den Vorgang, verriegelt die Reihenfolge und erfasst jede Bestätigung mit Zeitstempel und Benutzerkennung. - Prüfung im Takt
Prüfschritte laufen im Ablauf mit, nicht daneben. Werkzeug- und Prozessprüfung für Fügeverfahren wie Schrauben, Nieten und Crimpen liefern Istwerte in denselben Datensatz wie die Bestätigung. - Prozessdaten und Alarmierung
Die Istwerte laufen in ein Prozessdatenmanagement, das Trends und Abweichungen bewertet und alarmiert, bevor die Toleranz verlassen wird. Wie ein solcher Datenhaushalt aufgebaut wird, behandelt unser Beitrag zum Prozessdatenmanagement in der Fertigung. - Nachweis und Rückkopplung
Alle Datensätze bleiben revisionssicher über die geforderten Fristen abrufbar. Aus der Auswertung entstehen Änderungen an Schrittfolge, Prüfumfang und Parametersatz. Erst diese letzte Verbindung macht aus einem Programm einen Regelkreis.
Alles hängt am gemeinsamen Schlüssel. Solange die Bestätigung im Assistenzsystem, der Drehmomentwert in der Schraubsteuerung und der Prüfnachweis in einer Tabelle liegen, existiert die Prozesshistorie nur als Rekonstruktionsaufgabe. Jede Auskunft wird dann zum Sonderprojekt, und die Eingrenzung eines betroffenen Umfangs dauert Tage statt Minuten.
An dieser Stelle kommt der Begriff Manufacturing OS ins Spiel. Das CSP Manufacturing OS ist eine integrierte Plattform, in der Prozessdatenmanagement, Werkerführung, Werkzeug- und Prozessprüfung sowie revisionssichere Archivierung als Bausteine eines Systems arbeiten. Gegenüber vier einzeln beschafften Lösungen müssen Datenschlüssel und Fristenlogik nicht erst über eigene Schnittstellen hergestellt werden. Darin liegt der Unterschied, weniger im Funktionsumfang.
Was IATF 16949 und VDI/VDE 2862 von einer geführten Montage fordern
Für Zulieferer der Automobilindustrie ist eine Null-Fehler-Strategie nicht freiwillig. Die IATF 16949 verlangt in Abschnitt 10.2.4 den Einsatz von Methoden zur Fehlersicherung, also Poka Yoke. Damit ist Prävention normativ verankert und nicht durch verstärkte Prüfung ersetzbar.
Drei weitere Abschnitte greifen unmittelbar in die Montage ein. Abschnitt 8.5.1 regelt die Steuerung der Produktion und fordert dokumentierte Informationen am Arbeitsplatz. Abschnitt 8.5.1.1 verlangt einen Steuerungsplan, der Prüfmerkmale, Prüfmittel und Reaktionspläne benennt. Abschnitt 8.5.2 fordert Identifikation und Rückverfolgbarkeit über den vereinbarten Umfang. Eine geführte Station mit Pflichtbestätigung erfüllt alle drei Anforderungen als Nebenprodukt des laufenden Betriebs.
Für Fügeprozesse konkretisiert VDI/VDE 2862 Blatt 1 die Anforderungen. Die Richtlinie ordnet Verschraubungen Risikoklassen zu. Für die Klassen A und B, also sicherheitskritische Verbindungen, gelten besondere Anforderungen an Messgeräte, Prüfhäufigkeit und Dokumentation. VDI/VDE 2645 regelt die zugehörige Kalibrierung der Prüfmittel. Zusammengefasst: IATF 16949 fordert Fehlersicherung, VDI/VDE 2862 konkretisiert sie für Schraubverbindungen, und VDI/VDE 2645 sichert die Messmittel, mit denen der Nachweis erbracht wird.
Normkonformität bedeutet allerdings nicht Fehlerfreiheit. Ein Werk kann alle Abschnitte erfüllen und weiter Montagefehler produzieren, weil die Anforderungen die Existenz von Steuerung und Nachweis verlangen, nicht deren Wirksamkeit im Takt. Umgekehrt gilt: Wer die Prävention technisch verriegelt, erfüllt die Norm ohne separaten Aufwand.
Wie Sie den Reifegrad Ihrer Null-Fehler-Strategie bestimmen
Ein Reifegradmodell versachlicht die Diskussion. Statt zu fragen, ob ein Werk eine Null-Fehler-Strategie hat, klärt es, auf welcher Stufe sie technisch verankert ist. Die folgenden vier Stufen lassen sich an einer Montagestation in einer halben Stunde bestimmen.
Reifegradmodell der Null-Fehler-Strategie in der Montage
| Stufe | Bezeichnung | Woran Sie sie erkennen | Was als Nächstes fehlt |
|---|---|---|---|
| 1 | Reaktiv | Fehler werden nach Auftreten analysiert. Arbeitsanweisungen liegen auf Papier oder als PDF vor. Prüfergebnisse landen in Tabellen. | Digitale, versionierte Anweisung am Arbeitsplatz |
| 2 | Dokumentiert | Die Anweisung ist digital und aktuell. Bestätigungen werden erfasst, die Freigabe der Station hängt aber nicht daran. | Verriegelung der Reihenfolge und der Prüfschritte |
| 3 | Geführt | Reihenfolge, Variante und Prüfschritte sind verriegelt. Abweichungen werden mit Zeitstempel und Benutzerkennung erfasst und eskaliert. | Kopplung an Werkzeugdaten und Prozessdatenauswertung |
| 4 | Geregelt | Istwerte aus Werkzeugen und Prüfmitteln liegen am selben Schlüssel. Trends alarmieren vor der Toleranzgrenze. Änderungen laufen in die Anweisung zurück. | Nichts strukturell. Ab hier wird verbreitert, nicht vertieft. |
Quelle: CSP Reifegradlogik, abgeleitet aus Einführungsprojekten in der diskreten Fertigung
Aus der Projektpraxis gibt es dazu zwei Beobachtungen. Erstens scheitert der Sprung von Stufe 2 auf Stufe 3 fast nie an der Technik. Meist fehlt die Bereitschaft, den Takt an eine Bedingung zu binden, und diese Entscheidung fällt in der Produktionsleitung, nicht in der IT. Zweitens überschätzen Werke ihren Reifegrad regelmäßig um eine Stufe, weil Dokumentation mit Führung verwechselt wird. Der Test dafür ist einfach: Kann ein Werker die Station verlassen, ohne den Prüfschritt bestätigt zu haben? Wenn ja, ist es Stufe 2.
Reifegrad bestimmen, bevor Sie investierenDas Whitepaper zur Audit-Readiness liefert das Reifegradmodell in ausführlicher Form, benennt die fünf typischen Lücken der Auditvorbereitung und enthält einen Selbsttest mit zehn Fragen und Auswertung. Grundlage sind die Anforderungen aus IATF 16949, ISO 9001, VDI/VDE 2862 und dem Produkthaftungsgesetz. |
Wie Sie ein Null-Fehler-Programm in vier Phasen einführen
Eine Null-Fehler-Strategie scheitert häufiger an der Einführungsreihenfolge als an der Auswahl des Systems. Typisch ist der flächige Rollout, bevor die Wirkung nachgewiesen ist. Die folgende Abfolge hat sich in Einführungsprojekten bewährt. Die Zeitangaben sind Erfahrungswerte aus CSP-Projekten und variieren mit Variantenzahl und Anzahl der Standorte.
Vier Phasen der Einführung
- Phase 1: Fehlerinventur, 4 bis 6 Wochen
Zwölf Monate Fehlerprotokolle auf die fünf Fehlerklassen abbilden und je Klasse den Entdeckungsort erfassen. Ergebnis ist eine Rangfolge nach Häufigkeit mal Entdeckungsort. Wer diese Phase überspringt, verriegelt später die falschen Schritte. - Phase 2: Pilotstation, 6 bis 10 Wochen
Eine Station mit hoher Variantenzahl und dokumentierter Fehlerhistorie. Hier geht es um den Nachweis, dass die verriegelte Reihenfolge die Taktzeit hält, und nicht um den schönsten Bildschirm. Erheben Sie vorher und nachher dieselben vier Kennzahlen aus dem Zielabschnitt. - Phase 3: Verkopplung, 8 bis 12 Wochen
Werkzeuge, Scanner und Prüfmittel anbinden, Istwerte auf den gemeinsamen Schlüssel legen, Alarmierung parametrieren. Erst hier entsteht der Unterschied zwischen Stufe 3 und Stufe 4 des Reifegradmodells. - Phase 4: Rollout und Regelbetrieb
Ausbreitung auf weitere Stationen und Standorte, Übergabe an die Prozessplanung, Aufnahme der Kennzahlen in das Managementreview und Festlegung des Änderungsprozesses für Schrittfolgen. Ohne diesen letzten Punkt veraltet die Anweisung, und das Programm fällt auf Stufe 2 zurück.
Eines leistet diese Abfolge nicht: Sie beseitigt keine konstruktiv verursachten Fehlermöglichkeiten. Wenn zwei Bauteile mechanisch in beide Richtungen passen, obwohl nur eine korrekt ist, gehört die Lösung in die Konstruktion, nicht in die Werkerführung. Ein Assistenzsystem kann diesen Fall abmildern, indem es die Orientierung zeigt und den Scan erzwingt, aber die Fehlermöglichkeit bleibt im Produkt.
Wie das Manufacturing OS die Null-Fehler-Strategie in der Montage absichert
Das Manufacturing OS ist eine integrierte Plattform für die industrielle Qualitätssicherung. Ihre vier Bausteine bilden zusammen den oben beschriebenen Regelkreis.
Die vier Bausteine im Regelkreis der Montage
| Baustein | Rolle im Null-Fehler-Programm | Was das konkret verhindert |
|---|---|---|
| PG Werkerführung | Visuelle, schritt- und variantengesteuerte Führung durch Montage, Prüfung, Nacharbeit und Revision, mit Pflichtbestätigung und automatischer Dokumentation | Reihenfolgefehler, Variantenverwechslung, ausgelassene Prüfung |
| QST Qualitätssicherung und Werkzeugprüfung | Prüfung und Dokumentation von Fügeprozessen wie Schrauben, Nieten und Crimpen, herstellerneutrale Prüfplanung | Parameterfehler, überfällige Prüfmittel, fehlende Prozessfähigkeitsnachweise |
| IPM Prozessdatenmanagement | Echtzeiterfassung und Überwachung qualitätsrelevanter Prozessdaten mit Alarmierung bei Abweichung | Drift, der erst in der Endprüfung sichtbar würde |
| CHRONOS Datenbankarchivierung | Revisionssichere Langzeitarchivierung im offenen Format, GoBD- und OAIS-konform, auch über Systemwechsel hinweg | Nachweislücken bei Auskunftsersuchen und Rückrufen nach vielen Jahren |
Quelle: Produktangaben CSP Intelligence GmbH
Die Maschinen- und Werkzeuganbindung erfolgt herstellerunabhängig über offene Standards. Der Schlüssel aus Charge oder Seriennummer zieht sich durch alle Stationen, sodass die vollständige Prozesshistorie eines Einzelteils ohne Rekonstruktion abrufbar bleibt. Davon hängt im Reklamationsfall ab, wie genau sich der betroffene Umfang eingrenzen lässt.
In der Praxis sichern unter anderem Stadler Rail sicherheitskritische Montageabläufe und Knorr-Bremse variantenreiche Montageprozesse mit CSP-Lösungen ab. Bei HA-BE Gehäusebau steuert ein Montageassistent die Werker durch die Serienfertigung. Weitere Details zum Baustein Werkerführung finden Sie auf der Lösungsseite zur Werkerführung, den Baustein Prüfung auf der Seite zur Qualitätssicherung.
Häufig gestellte Fragen zur Null-Fehler-Strategie in der Montage
Was ist eine Null-Fehler-Strategie?
Eine Null-Fehler-Strategie ist ein Qualitätsansatz, der Fehler an ihrem Entstehungsort verhindert, statt sie in nachgelagerten Prüfungen zu entdecken. Sie kombiniert konstruktive Fehlervermeidung, technische Absicherung kritischer Prozessschritte durch Poka Yoke und die durchgehende Erfassung der tatsächlichen Ausführung. Das Ziel ist ein Prozess, in dem der Fehler technisch nicht mehr möglich ist.
Was sind die Ziele einer Null-Fehler-Strategie?
Vier Ziele lassen sich unabhängig voneinander messen: die Senkung der Fehlerentstehung an der Station, die Verlagerung des Entdeckungsorts nach vorne, die Reduzierung der Streuung zwischen Schichten und Standorten sowie die Nachweisfähigkeit ohne Sonderaufwand. Die reine Fehlerquote ist als einzige Kennzahl untauglich, weil sie auch durch strengere Prüfung sinkt.
Ist eine Null-Fehler-Strategie in der Montage überhaupt erreichbar?
Vollständige Fehlerfreiheit über unbegrenzte Stückzahlen ist ein Grenzwert, kein erreichbarer Zustand. Erreichbar ist, dass die dominanten Fehlerklassen technisch ausgeschlossen werden. Drei der fünf typischen Montagefehlerklassen lassen sich durch Sequenzverriegelung, Variantensteuerung aus dem Auftrag und Scanpflicht vollständig verriegeln. Das verbleibende Restrisiko liegt überwiegend in konstruktiv angelegten Fehlermöglichkeiten.
Was unterscheidet ein Null-Fehler-Programm von einer Null-Fehler-Strategie?
Die Strategie beschreibt das Ziel und die Prinzipien, das Programm die Umsetzung mit Maßnahmen, Verantwortlichkeiten, Kennzahlen und Terminen. In der Praxis existieren viele Strategien ohne Programm. Erkennbar ist das daran, dass niemand benennen kann, welche Station als Nächstes verriegelt wird und welche Kennzahl den Erfolg belegen soll.
Welche Rolle spielt Werkerführung in der Montage für die Null-Fehler-Strategie?
Werkerführung ist der Ort, an dem Prävention in der manuellen Montage technisch wirksam wird. Den Unterschied macht die Verriegelung, nicht die Anzeige der Arbeitsanweisung: Der nächste Schritt wird erst freigegeben, wenn der vorherige bestätigt ist, und die Schrittfolge wird aus dem Auftrag variantengenau aufgebaut. Ein System, das nur anzeigt und protokolliert, verbessert die Dokumentation, nicht das Ergebnis.
Welche Anforderungen stellt IATF 16949 an die Fehlersicherung?
IATF 16949 verlangt in Abschnitt 10.2.4 den Einsatz von Methoden zur Fehlersicherung, also Poka Yoke. Ergänzend regelt Abschnitt 8.5.1 die Steuerung der Produktion einschließlich dokumentierter Informationen am Arbeitsplatz, Abschnitt 8.5.1.1 den Steuerungsplan mit Prüfmerkmalen und Reaktionsplänen und Abschnitt 8.5.2 Identifikation und Rückverfolgbarkeit. Für Schraubverbindungen konkretisiert VDI/VDE 2862 Blatt 1 die Anforderungen nach Risikoklassen.
Wie messen Sie den Erfolg einer Null-Fehler-Strategie?
Über vier Kennzahlen: den Anteil der Aufträge, die eine Station ohne Abweichungsereignis durchlaufen, den Anteil der Abweichungen, die an der verursachenden Station erkannt werden, die Streuung dieser Werte zwischen Schichten und Standorten sowie die Zeit von einem Auskunftsersuchen bis zur vollständigen Prozesshistorie eines Einzelteils. Alle vier sollten vor der ersten Maßnahme erhoben werden.
Wie lange dauert die Einführung eines Montageassistenzsystems?
In CSP-Projekten liegt der Weg von der Fehlerinventur bis zur verkoppelten Pilotstation erfahrungsgemäß bei etwa vier bis sieben Monaten: 4 bis 6 Wochen Inventur, 6 bis 10 Wochen Pilot, 8 bis 12 Wochen Verkopplung von Werkzeugen, Scannern und Prüfmitteln. Der anschließende Rollout skaliert mit der Anzahl der Stationen und der Variantenzahl. Die meiste Zeit kostet in der Regel nicht die Technik, sondern die Klärung der Schrittfolgen in der Prozessplanung.
Eine Null-Fehler-Strategie ist nur so belastbar wie ihr NachweisDas Whitepaper zur Audit-Readiness zeigt, wie Sie die vollständige Fertigungshistorie eines Produkts auf Knopfdruck abrufen, den betroffenen Umfang im Reklamationsfall sofort eingrenzen und Audits ohne Sonderprojekt bestehen. Enthalten sind ein Reifegradmodell mit vier Stufen, die fünf typischen Lücken der Auditvorbereitung und ein Selbsttest mit zehn Fragen samt Auswertung. |