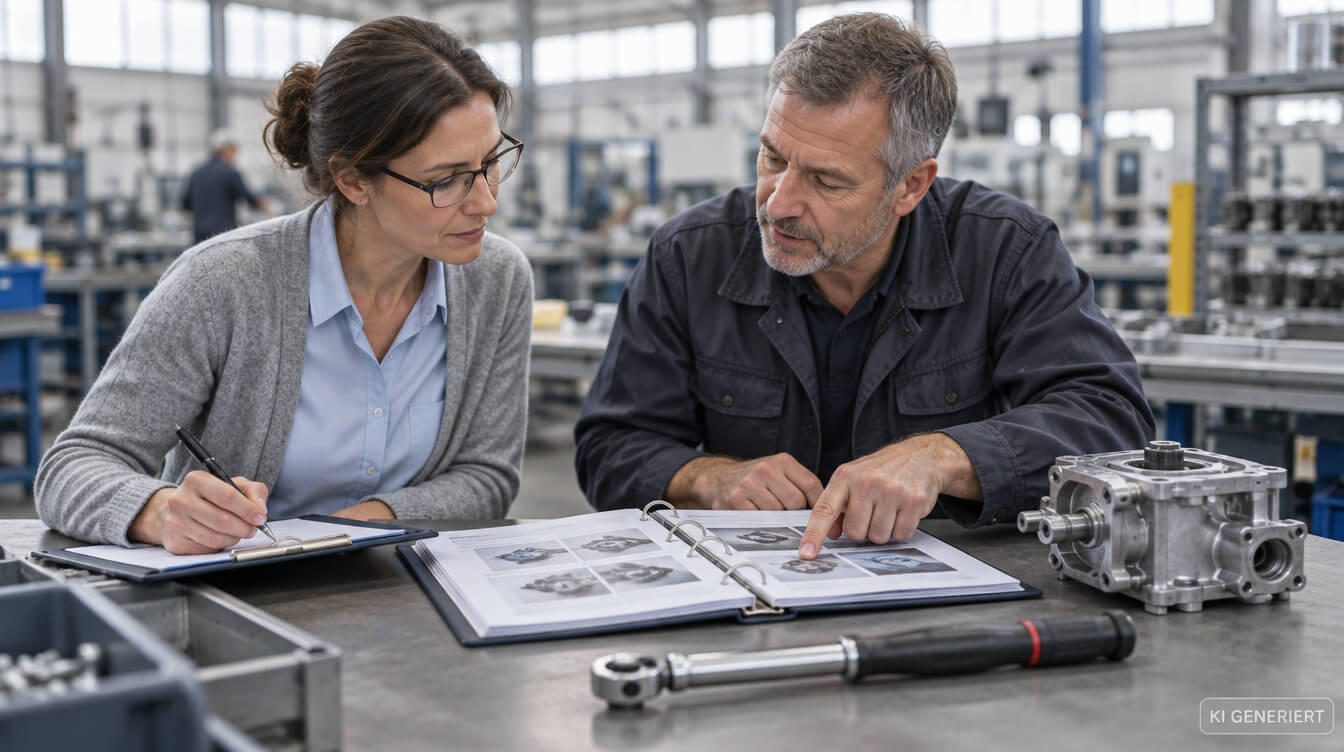
Der neue Kollege ist seit drei Tagen an der Linie. Er kennt die Hauptvariante, aber heute kommt ein Auftrag mit Sonderausstattung, und der Ordner mit den Arbeitsanweisungen liegt zwei Stationen weiter. Ob die richtige Schraube mit dem richtigen Drehmoment sitzt, zeigt sich erst bei der Endprüfung oder beim Kunden. Ein digitales Assistenzsystem soll genau diese Lücke schließen. Ob es das tut, entscheidet sich weniger bei der Softwareauswahl als bei der Frage, wie Sie das Montageassistenzsystem einführen.
DAS WICHTIGSTE IN KÜRZE
|
KURZ ZUSAMMENGEFASST
|
Was ist ein Montageassistenzsystem?
Ein Montageassistenzsystem ist ein digitales System am Montagearbeitsplatz, das Monteure durch jeden Arbeitsschritt führt, die Ausführung prüft und das Ergebnis dokumentiert. Es zeigt an, welches Teil als nächstes verbaut wird, mit welchem Werkzeug und mit welchen Parametern. Es übernimmt Ergebnisse von angebundenen Werkzeugen wie Schraubern und gibt den nächsten Schritt erst frei, wenn der vorherige korrekt abgeschlossen ist.
Die Begriffe in diesem Umfeld überschneiden sich. Die Tabelle grenzt sie ab.
| Begriff | Schwerpunkt | Typische Technik |
|---|---|---|
| Werkerführung | Schrittweise Anleitung durch einen Arbeitsablauf | Software auf Tablet, Monitor oder Terminal |
| Werkerassistenzsystem | Oberbegriff für digitale Unterstützung am Arbeitsplatz, oft inklusive Werkerführung | Software plus Sensorik, Werkzeuganbindung |
| Montageassistenzsystem | Werkerassistenz, zugeschnitten auf Montageabläufe mit Teilen, Werkzeugen und Prüfschritten | Werkerführung, Schrauberanbindung, Teileerkennung, Rückverfolgbarkeit |
| Pick by Light | Kennzeichnung des richtigen Behälters per Lichtsignal | Lichtmodule an Regalfächern |
| Projektionssysteme | Einblendung von Arbeitsinformationen direkt auf das Werkstück | Projektor über dem Arbeitsplatz |
Pick by Light und Projektion sind Bausteine, die ein Montageassistenzsystem ergänzen können. Den Kern bildet die Werkerführung mit Anbindung der Werkzeuge und Dokumentation. Wer die Grundlagen der Werkerführung vertiefen möchte, findet sie im Beitrag Werkerführung: Definition und im Überblick Digitale Werkerführung: Definition, Nutzen und Roadmap.
|
369.516 rechnerisch nicht besetzbare Stellen für qualifizierte Arbeitskräfte im Jahresdurchschnitt 2025 Quelle: KOFA, IW Fachkräftedatenbank, 2026 |
33,3 % aller offenen Stellen für qualifizierte Arbeitskräfte ließen sich 2025 nicht passend besetzen Quelle: KOFA Jahresrückblick 2025 |
18.000 Arbeitsabläufe in Drehgestellmontage und Revision bei Stadler Rail werden digital geführt und dokumentiert Quelle: CSP Projektbericht Stadler Rail auf DirectIndustry |
487 Arbeitsplätze bei Stadler Rail sind mit der Werkerführung PG ausgestattet Quelle: CSP Projektbericht Stadler Rail auf DirectIndustry |
Wann lohnt sich ein Montageassistenzsystem?
Ein Montageassistenzsystem kostet Geld, Projektzeit und Aufmerksamkeit im Werk. Es lohnt sich dort, wo Papieranweisungen und Erfahrungswissen an ihre Grenzen kommen. Vier Situationen sprechen besonders dafür.
| Situation | Typisches Symptom | Was das System ändert |
|---|---|---|
| Hohe Variantenvielfalt | Verwechslungen bei seltenen Varianten, Nacharbeit nach Sonderausstattung | Anleitung passend zur Variante des konkreten Auftrags |
| Häufige neue Mitarbeitende | Lange Einarbeitung, Fehlerhäufung in den ersten Wochen | Geführter Ablauf ab dem ersten Tag, weniger Abhängigkeit von Paten |
| Sicherheitsrelevante Verbindungen | Nachweispflicht für Drehmoment und Drehwinkel | Schrauberergebnis automatisch zur Seriennummer gespeichert |
| Kunden oder Normen fordern Rückverfolgbarkeit | Aufwendige Suche nach Nachweisen im Reklamationsfall | Lückenlose Dokumentation jedes Arbeitsschritts |
Der Fachkräftemangel verstärkt diese Effekte. Nach dem Jahresrückblick des Kompetenzzentrums Fachkräftesicherung (KOFA) am Institut der deutschen Wirtschaft konnte 2025 rechnerisch jede dritte offene Stelle für qualifizierte Arbeitskräfte nicht passend besetzt werden. In der Montage werden dadurch mehr Arbeitsplätze mit angelernten oder neuen Kräften besetzt, und das Prozesswissen muss am Arbeitsplatz verfügbar sein statt nur im Kopf erfahrener Kollegen. Mehr dazu im Beitrag Qualität trotz Fachkräftemangel.
Das gilt nicht nur für Konzerne, wie der Artikel Werkerführung nur für Großunternehmen? Ein teurer Irrtum zeigt. Gerade kleinere Betriebe mit wenigen erfahrenen Schlüsselpersonen sind auf dokumentiertes Prozesswissen angewiesen.
Welche Funktionen braucht ein Montageassistenzsystem in der Montage?
Nicht jede Funktion ist an jedem Arbeitsplatz nötig. Die folgende Übersicht hilft, Anforderungen für die eigene Montage zu priorisieren, bevor Anbieter verglichen werden.
| Funktion | Nutzen in der Montage | Priorität |
|---|---|---|
| Schrittweise Anleitung mit Bild, Video oder 3D | Richtige Reihenfolge und Ausführung ohne Papier | Pflicht |
| Variantensteuerung aus dem Auftrag | Nur die Schritte, die für diese Variante gelten | Pflicht bei Variantenfertigung |
| Anbindung von Schraubern und Messmitteln | Ergebnis wird übernommen, Schritt nur bei IO Ergebnis freigegeben | Pflicht bei sicherheitsrelevanten Verbindungen |
| Teileerkennung per Scan oder Kamera | Falsches Teil wird vor dem Verbau erkannt | Hoch |
| Prüfschritte und Quittierung | Sichtprüfungen werden erzwungen und dokumentiert | Hoch |
| Rückverfolgbarkeit zur Seriennummer | Nachweis für Audit und Reklamation | Pflicht in regulierten Branchen |
| Stufenweise Hinweise je nach Erfahrung | Neue Kräfte sehen mehr Hilfe, erfahrene weniger | Mittel bis hoch |
| Schnittstelle zu MES und ERP | Aufträge und Varianten kommen automatisch, Ergebnisse fließen zurück | Hoch bei Serienfertigung |
Die Anbindung an übergeordnete Systeme entscheidet darüber, ob das Montageassistenzsystem eine Insel bleibt oder Teil der Produktionsdaten wird. Die technischen Details stehen im Beitrag Werkerassistenzsysteme mit MES Anbindung erklärt.
Welche Endgeräte eignen sich am Montagearbeitsplatz?
Die Wahl des Endgeräts hängt vom Arbeitsplatz ab. An festen Stationen mit gleichbleibender Blickrichtung sind fest montierte Monitore oder Industrieterminals üblich, weil sie immer am selben Ort hängen und keine Hand blockieren. Bei großen Baugruppen, an denen Monteure um das Produkt herumgehen, sind mobile Geräte wie Tablets im Vorteil. Bei Stadler Rail werden die Arbeitsschritte in der Drehgestellmontage laut Anwenderbericht über Tablet Computer geführt. Achten Sie in beiden Fällen auf Bedienbarkeit mit Handschuhen, ausreichende Helligkeit bei Hallenbeleuchtung und eine Halterung, die den Arbeitsablauf nicht behindert. Testen Sie die Endgeräte im Pilot unter realen Bedingungen, bevor Sie für alle Linien bestellen.
|
CHECKLISTE 7 Prinzipien sicherer Werkerführung Bevor Sie Anbieter vergleichen, sollten die Grundsätze klar sein, nach denen Ihr Montageassistenzsystem führen soll. Die Checkliste fasst sieben Prinzipien zusammen, mit denen Sie Anforderungen für die Pilotlinie prüfen. |
Welche Voraussetzungen müssen vor der Einführung erfüllt sein?
Viele Fragen, die ein Projekt später aufhalten, lassen sich vor dem ersten Arbeitsplatz klären. Vier Voraussetzungen gehören dazu.
Arbeitsanweisungen und Stammdaten
Ein Assistenzsystem kann nur so gut führen, wie die Inhalte sind, die es anzeigt. Prüfen Sie, ob Arbeitsanweisungen aktuell, vollständig und je Variante eindeutig sind. Veraltete Anweisungen bleiben auch digital veraltet, sie werden nur schneller verteilt. Legen Sie außerdem fest, wer Inhalte künftig pflegt und freigibt.
Werkzeuge und Anlagentechnik
Erfassen Sie für jeden Pilotarbeitsplatz die eingesetzten Schrauber, Messmittel und Scanner mit Hersteller, Steuerung und Schnittstelle. Herstellerunabhängigkeit ist hier ein wichtiges Auswahlkriterium, weil gewachsene Montagen selten nur Werkzeuge eines Herstellers nutzen.
IT und OT Infrastruktur
Klären Sie Netzwerk am Arbeitsplatz, Endgeräte, Benutzeranmeldung und die Frage, ob das System im eigenen Rechenzentrum oder als Cloud Lösung betrieben wird. Für Schnittstellen zu MES und ERP braucht es frühzeitig Ansprechpartner aus der IT.
Mitbestimmung des Betriebsrats
Ein Montageassistenzsystem speichert, wer welchen Arbeitsschritt wann ausgeführt hat. Nach § 87 Abs. 1 Nr. 6 BetrVG hat der Betriebsrat bei der Einführung und Anwendung technischer Einrichtungen mitzubestimmen, die dazu bestimmt sind, Verhalten oder Leistung der Arbeitnehmer zu überwachen. Nach ständiger Rechtsprechung des Bundesarbeitsgerichts genügt dafür bereits, dass eine Einrichtung objektiv geeignet ist, Verhalten oder Leistung zu überwachen, auch wenn der Arbeitgeber das nicht beabsichtigt. Planen Sie deshalb eine Betriebsvereinbarung ein, die Zweck, Datenumfang, Zugriffsrechte und Auswertungen regelt. Dieser Hinweis ersetzt keine Rechtsberatung.
Wie führen Sie ein Montageassistenzsystem in sieben Schritten ein?
Die folgenden sieben Schritte führen vom Zielbild bis zum Rollout. Jeder Schritt endet mit einem Ergebnis, das die Entscheidung für den nächsten Schritt trägt.
| Schritt | Inhalt | Ergebnis |
|---|---|---|
| 1. Zielbild festlegen | Problem benennen: Fehlerarten, Varianten, Einarbeitung, Nachweispflichten | Ziele mit messbaren Kennzahlen |
| 2. Ausgangswerte messen | First Pass Yield, Nacharbeitsquote und Einarbeitungszeit an der Pilotlinie erfassen | Referenzwerte vor dem Start |
| 3. Pilotlinie auswählen | Eine Linie mit hoher Variantenzahl oder bekannten Fehlerschwerpunkten, aber beherrschbarem Umfang | Pilotumfang mit Arbeitsplätzen und Werkzeugen |
| 4. Betriebsrat und Team einbinden | Information nach BetrVG, Monteure in die Gestaltung der Anleitungen holen | Entwurf der Betriebsvereinbarung, Key User benannt |
| 5. Inhalte und Anbindung umsetzen | Arbeitsanweisungen digitalisieren, Schrauber und Scanner anbinden, Schnittstellen testen | Lauffähige Arbeitsplätze im Testbetrieb |
| 6. Pilot betreiben und auswerten | Mehrere Wochen Echtbetrieb, Rückmeldungen der Monteure sammeln, Kennzahlen vergleichen | Bewertung gegen die Ausgangswerte |
| 7. Rollout planen | Erkenntnisse übernehmen, Linien priorisieren, Pflegeprozess für Inhalte etablieren | Rolloutplan und Betriebsvereinbarung |
Schritt 2 fällt unter Zeitdruck leicht weg. Ohne Ausgangswerte lässt sich nach dem Pilot aber nicht belegen, was sich verbessert hat, und der Entscheidung über den Rollout fehlt eine belastbare Grundlage.
Ein Beispiel für eine schrittweise Einführung ist Stadler Rail. Laut dem Projektbericht entschied sich das Unternehmen 2015 für die herstellerunabhängige Werkerführung PG und führte sie modular ein. Heute werden dort über 18.000 Arbeitsabläufe in Drehgestellmontage und Revision digital geführt und dokumentiert, an 487 ausgestatteten Arbeitsplätzen. Mehr zum Projekt steht im Beitrag Mobile Qualitätssicherung im Schienenfahrzeugbau.
Wie gewinnen Sie Monteure und Betriebsrat für das System?
Ein Montageassistenzsystem verändert die Arbeit der Menschen, die es täglich nutzen. Ob sie es als Hilfe oder als Kontrolle erleben, hängt stark davon ab, wie das Projekt sie einbezieht.
- Holen Sie erfahrene Monteure als Key User in das Projekt. Sie wissen, an welchen Stellen Anleitungen tatsächlich gebraucht werden und wo sie stören.
- Lassen Sie Anleitungen von den Menschen prüfen, die danach arbeiten. Formulierungen und Bilder aus dem Werk werden besser verstanden als Texte aus der Planung.
- Nutzen Sie stufenweise Hinweise. Erfahrene Kräfte brauchen weniger Detail als neue, und ein System, das jeden Handgriff erklärt, wird schnell als Bevormundung erlebt.
- Regeln Sie in der Betriebsvereinbarung transparent, wofür die Daten verwendet werden und wofür nicht. Eine klare Zweckbindung auf Qualität und Rückverfolgbarkeit schafft Vertrauen.
- Machen Sie Ergebnisse sichtbar. Wenn das Team sieht, dass Nacharbeit und Rückfragen weniger werden, steigt die Akzeptanz.
Zur Rolle der Bedienbarkeit passt der Beitrag Werker Motivation durch intuitive Softwarelösungen steigern.
„Ein Montageassistenzsystem ist eingeführt, wenn die Monteure es auch dann nutzen würden, wenn niemand zuschaut.“
Merksatz zur Akzeptanz
Wie messen Sie den Erfolg der Einführung?
Der Erfolg einer Einführung zeigt sich in Kennzahlen, die vor dem Start gemessen wurden. Die folgenden Werte eignen sich für den Vergleich zwischen Ausgangslage und Pilot.
| Kennzahl | Was sie zeigt | Messung |
|---|---|---|
| First Pass Yield | Anteil der Teile, die beim ersten Durchlauf in Ordnung sind | Pro Station und Variante |
| Nacharbeitsquote | Anteil der Teile, die nachgearbeitet werden müssen | Pro Station mit Fehlerart |
| Fehler nach Variante | Ob seltene Varianten weiterhin auffällig sind | Fehleranzahl je Variante |
| Einarbeitungszeit | Wie schnell neue Kräfte eigenständig arbeiten | Tage bis zur Freigabe für den Arbeitsplatz |
| Reklamationen mit Montagebezug | Ob Fehler das Werk weiterhin verlassen | Anzahl je Zeitraum |
| Suchzeit für Nachweise | Aufwand im Audit und bei Reklamationen | Zeit bis zum vollständigen Nachweis |
Vergleichen Sie die Werte über denselben Zeitraum und dieselbe Variantenmischung. Ein Pilot, der zufällig in eine Phase mit einfachen Aufträgen fällt, zeigt bessere Werte, ohne dass das System dafür verantwortlich ist. Halten Sie außerdem fest, welche Rückmeldungen die Monteure im Pilot gegeben haben und welche davon umgesetzt wurden. Diese qualitative Auswertung zeigt, ob das System im Alltag trägt, und liefert Argumente für die Gespräche mit dem Betriebsrat vor dem Rollout. Hinweise zum Aufbau belastbarer Kennzahlen gibt der Beitrag KPI Design für Qualitätsmanager.
Welche Fehler gefährden die Einführung?
Jeder der folgenden Fehler kann eine Einführung verzögern oder den Nutzen schmälern.
- Papieranweisungen werden eins zu eins digitalisiert. Unklare oder veraltete Inhalte bleiben unklar, nur jetzt auf dem Bildschirm.
- Der Betriebsrat wird spät informiert. Dann verzögert sich der Pilot, und das System startet mit Misstrauen.
- Die Werkzeuganbindung wird unterschätzt. Ohne angebundene Schrauber bleibt das System eine Anleitung ohne Prüfung.
- Es fehlen Ausgangswerte. Nach dem Pilot lässt sich der Nutzen nicht belegen.
- Niemand ist für die Pflege der Inhalte verantwortlich. Nach der ersten Konstruktionsänderung stimmen Anleitung und Produkt nicht mehr überein.
- Das System wird als Kontrollinstrument kommuniziert. Monteure umgehen es, wo sie können.
- Der Rollout startet vor dem Abschluss der Pilotauswertung. Fehler aus dem Pilot werden auf alle Linien übertragen.
Zwei weitere Beiträge vertiefen die Qualitätsseite: Werkerassistenzsysteme und Qualitätsstandards und Werkerassistenzsysteme: Qualitätsfehler systematisch vermeiden.
|
NÄCHSTER SCHRITT Die Pilotlinie vorbereiten Mit der Checkliste prüfen Sie, ob Ihre Anforderungen vollständig sind. Wenn Sie sehen möchten, wie PG an einem Montagearbeitsplatz führt, finden Sie alle Funktionen und den Weg zur Demo auf der Produktseite. |
Wie unterstützt PG die Einführung in der Montage?
PG ist die Werkerführung im Manufacturing OS von CSP. Sie führt Monteure Schritt für Schritt und passend zur Variante durch die Montage, bindet Werkzeuge herstellerunabhängig an und dokumentiert jeden Schritt.
|
Was PG bei der Einführung eines Montageassistenzsystems mitbringt
|
Details zur Werkzeuganbindung zeigt der Beitrag PG Anbindung an ITH Hochmoment Drehschrauber, das Kamera Modul stellt der Artikel PG: neues Modul zur Kamera Integration vor. Praxisbeispiele gibt es aus dem Schienenfahrzeugbau bei Stadler Rail und aus der Motorenmontage im Beitrag Werkerführung PG in der Motorenfabrik Hatz. Alle Funktionen im Überblick zeigt die Seite Werkerführung PG.
Häufig gestellte Fragen
Was ist ein Montageassistenzsystem?
Ein Montageassistenzsystem ist ein digitales System am Montagearbeitsplatz, das Monteure Schritt für Schritt durch die Montage führt. Es übernimmt Ergebnisse angebundener Werkzeuge wie Schrauber, gibt den nächsten Schritt erst nach korrekter Ausführung frei und dokumentiert jeden Arbeitsschritt zur Seriennummer.
Was ist der Unterschied zwischen Werkerführung und Montageassistenzsystem?
Werkerführung bezeichnet die schrittweise Anleitung durch einen Arbeitsablauf. Ein Montageassistenzsystem nutzt Werkerführung als Kern und ergänzt sie für die Montage um Werkzeuganbindung, Teileerkennung, Prüfschritte und Rückverfolgbarkeit.
Wie lange dauert die Einführung eines Montageassistenzsystems?
Die Dauer hängt vor allem vom Zustand der Arbeitsanweisungen, der Zahl der anzubindenden Werkzeuge und den Schnittstellen zu MES und ERP ab. Ein Pilot an einer einzelnen Linie ist deutlich schneller umgesetzt als ein Rollout über mehrere Werke. Belastbare Zeitangaben liefert erst eine Analyse der konkreten Pilotlinie.
Muss der Betriebsrat bei einem Montageassistenzsystem zustimmen?
In Betrieben mit Betriebsrat ist in der Regel von einem Mitbestimmungsrecht nach § 87 Abs. 1 Nr. 6 BetrVG auszugehen, weil ein solches System Daten zu Arbeitsschritten einzelner Mitarbeitender speichert und damit objektiv zur Überwachung geeignet sein kann. Üblich ist eine Betriebsvereinbarung, die Zweck, Datenumfang und Zugriffe regelt. Im Einzelfall sollte arbeitsrechtlicher Rat eingeholt werden.
Welche Arbeitsplätze eignen sich für den Start?
Für den Pilot eignen sich Arbeitsplätze mit hoher Variantenvielfalt, bekannten Fehlerschwerpunkten oder sicherheitsrelevanten Verschraubungen. Der Umfang sollte so gewählt sein, dass sich Ergebnisse innerhalb weniger Wochen messen lassen.
Welche Kennzahlen zeigen, ob sich ein Montageassistenzsystem lohnt?
Geeignet sind First Pass Yield, Nacharbeitsquote, Fehler je Variante, Einarbeitungszeit neuer Mitarbeitender und Reklamationen mit Montagebezug. Entscheidend ist, die Werte vor dem Start zu messen, damit der Vergleich nach dem Pilot aussagekräftig ist.
Kann ein Montageassistenzsystem bestehende Schrauber nutzen?
Das hängt von Schnittstellen und Anbieter ab. Herstellerunabhängige Systeme binden Schrauber und Messmittel verschiedener Hersteller an. Erfassen Sie vor der Auswahl alle Werkzeuge der Pilotlinie mit Steuerung und Schnittstelle.
Ersetzt ein Montageassistenzsystem die Einarbeitung?
Nein. Es verkürzt die Phase, in der neue Mitarbeitende auf ständige Begleitung angewiesen sind, und sichert Abläufe ab. Die fachliche Einweisung in Sicherheit, Werkzeuge und Produkt bleibt Aufgabe der Einarbeitung.
Quellen
- Betriebsverfassungsgesetz, § 87 Abs. 1 Nr. 6 (Erläuterung im Betriebsratslexikon): https://www.betriebsrat.de/betriebsratslexikon/br/technische-kontrolleinrichtungen
- ADVANT Beiten: Die technische Einrichtung im betrieblichen Alltag (25.11.2024): https://www.advant-beiten.com/aktuelles/die-technische-einrichtung-im-betrieblichen-alltag
- Noerr: Der Betriebsrat als Unternehmer, Rechtsprechung des BAG zu § 87 Abs. 1 Nr. 6 BetrVG: https://www.noerr.com/de/insights/der-betriebsrat-als-unternehmer
- Landesarbeitsgericht Nürnberg, 7 Sa 441/16, zum Begriff der Überwachung: https://lag.bayern.de/imperia/md/content/stmas/lag/nuernberg/entscheidungen/2017/7_sa_441_16.pdf
- KOFA: Länderbericht Deutschland, Fachkräftelücke Jahresdurchschnitt 2025: https://www.kofa.de/media/Publikationen/Laendersteckbriefe/Deutschland.pdf
- IHK Pfalz: KOFA Jahresrückblick 2025: https://www.ihk.de/pfalz/produktmarken/fachkraeftesicherung/fachkraeftesicherung-fuer-unternehmen/newsletter-archiv/newsletter-5-26-jahresrueckblick-kofa-7032222
- DirectIndustry: Projektbericht Werkerführung PG bei Stadler Rail: https://trends.directindustry.com/csp-gmbh-co-kg/project-4599583-1178785.html
- DirectIndustry: Anwenderbericht PG bei Stadler Winterthur AG: https://pdf.directindustry.com/pdf/csp-intelligence-gmbh/pg-worker-guidance-secures-assembly-processes-stadler-winterthur-ag/4599583-1076133.html
- IW Köln: KOFA Studie zur Fachkräftesituation in Metall und Elektroberufen: https://www.iwkoeln.de/studien/lydia-malin-anika-jansen-die-fachkraeftesituation-in-metall-und-elektroberufen.html
- KOFA: Fachkräftereport Q3 2025: https://www.kofa.de/media/Publikationen/KOFA_Kompakt/Fachkraeftereport_Q3.25.pdf