

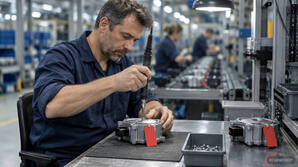
Am Ende der Schicht stehen 2.000 Gutteile im Bericht. Was der Bericht nicht zeigt: 90 davon lagen zwischendurch auf dem Nacharbeitsplatz, zwei Kollegen haben sie zerlegt, neu verschraubt und erneut geprüft. Ausgeliefert wird trotzdem alles, und genau deshalb fällt die Nacharbeit in vielen Werken nicht auf. Wer die Nacharbeitsquote senken will, muss sie zuerst sichtbar machen und dann bei den Ursachen ansetzen statt am Nacharbeitsplatz.
DAS WICHTIGSTE IN KÜRZE
|
KURZ ZUSAMMENGEFASST
|
Was ist die Nacharbeitsquote und wie wird sie berechnet?
Die Nacharbeitsquote gibt an, welcher Anteil der Teile nach dem ersten Durchlauf erneut bearbeitet werden muss, um die Anforderungen zu erfüllen. Sie wird als Prozentwert oder, vor allem im Automobilbau, als Wert pro 1.000 Teile angegeben:
Nacharbeitsquote in % = nachgearbeitete Teile ÷ produzierte (oder geprüfte) Teile × 100
Die Norm DIN EN ISO 9000:2015 grenzt zwei Begriffe ab, die im Werk oft vermischt werden. Nacharbeit (3.12.8) bringt ein fehlerhaftes Produkt so weit, dass es die Anforderungen erfüllt. Reparatur (3.12.9) macht es nur für den vorgesehenen Gebrauch annehmbar und erfüllt nicht zwingend alle Anforderungen. Für die Kennzahl ist der Unterschied wichtig: Reparierte Teile gehören in eine eigene Zählung, weil sie je nach Kunde eine Sonderfreigabe brauchen.
Nacharbeitsquote, Ausschussquote und First Pass Yield im Vergleich
| Kennzahl | Formel | Was sie zeigt | Was sie verdeckt |
|---|---|---|---|
| Ausschussquote | Ausschussteile ÷ produzierte Teile × 100 | Totalverluste an Material und Wertschöpfung | Teile, die durch Nacharbeit gerettet wurden |
| Nacharbeitsquote | Nachgearbeitete Teile ÷ produzierte Teile × 100 | Kapazität, die in Korrekturen fließt | Ob die Nacharbeit erfolgreich war |
| First Pass Yield (FPY) | (Produzierte Teile minus Ausschuss minus Nacharbeit) ÷ produzierte Teile × 100 | Anteil der Teile, die beim ersten Durchlauf in Ordnung sind | Wo im Prozess der Fehler entstand, wenn er über mehrere Schritte gebildet wird |
Ein Rechenbeispiel zeigt, wie unterschiedlich die drei Werte ausfallen. Eine Linie fertigt 10.000 Baugruppen. 420 davon werden nachgearbeitet, 80 landen im Ausschuss. Die Ausschussquote liegt bei 0,8 Prozent und wirkt unauffällig. Die Nacharbeitsquote beträgt 4,2 Prozent, der First Pass Yield 95,0 Prozent. Erst die beiden letzten Werte zeigen, dass jedes zwanzigste Teil den Prozess nicht beim ersten Mal korrekt verlassen hat.
Wie Sie Kennzahlen so aufbauen, dass sie Führungsentscheidungen tragen, beschreibt der Beitrag KPI Design für Qualitätsmanager.
|
20 bis 40 % der Gesamtkapazität vieler Betriebe stecken laut Armand Feigenbaum in der versteckten Fabrik, die Fehler korrigiert Quelle: Feigenbaum, Konzept der Hidden Plant, nach Industry Week (1994) |
Faktor 10 steigen die Kosten zur Fehlerbehebung je Phase, in der ein Fehler unentdeckt bleibt Quelle: Zehnerregel der Fehlerkosten nach VDI 2247 |
3.12.8 Begriff Nacharbeit: Maßnahme an einem fehlerhaften Produkt, damit es die Anforderungen erfüllt Quelle: DIN EN ISO 9000:2015 |
8.7.1.4 Risikoanalyse vor jeder Nacharbeit und dokumentierte Nachweise zu Menge, Entscheidung, Datum und Rückverfolgbarkeit Quelle: IATF 16949:2016 |
Warum kostet Nacharbeit mehr, als die Quote zeigt?
Nacharbeit taucht in keiner Materialbilanz als Verlust auf, denn das Teil wird am Ende ausgeliefert. Die Kosten stecken in Arbeitszeit, Prüfzeit, Handling, Fläche und in der Kapazität, die dem regulären Takt fehlt. Der Qualitätspionier Armand Feigenbaum nannte diesen Bereich die versteckte Fabrik. Nach seiner Einschätzung, über die das Magazin Industry Week 1994 berichtete, binden Korrekturen in vielen Betrieben 20 bis 40 Prozent der Gesamtkapazität.
Woraus die Nacharbeitskosten bestehen
| Kostenbestandteil | Was anfällt |
|---|---|
| Arbeitszeit | Demontage, Korrektur, erneute Montage am Nacharbeitsplatz |
| Prüfung | Wiederholungsprüfung nach Prüfplan, oft mit eigenem Prüfmittel |
| Material | Ersatzteile, Schrauben, Dichtungen, Verbrauchsmaterial |
| Logistik | Ausschleusen, Puffern, Wiedereinschleusen, Kennzeichnung |
| Kapazität | Fehlende Gutteile im Takt, Sonderschichten, verschobene Aufträge |
| Dokumentation | Nachweis von Entscheidung, Menge, Datum und Rückverfolgbarkeit nach IATF 16949 |
Hinzu kommt der Zeitpunkt der Entdeckung. Die Zehnerregel der Fehlerkosten, wie sie die Richtlinie VDI 2247 darstellt, beschreibt, dass sich die Kosten zur Fehlerbehebung mit jeder Phase verzehnfachen, die ein Fehler unentdeckt durchläuft. Eine Nacharbeit direkt an der Station kostet deshalb deutlich weniger als eine Reklamation beim Kunden.
|
Rechenbeispiel: Was 4,2 Prozent Nacharbeit binden Bleiben wir bei der Linie mit 10.000 Baugruppen und 420 Nacharbeitsfällen. Dauert ein Fall inklusive Wiederholungsprüfung im Schnitt 15 Minuten, sind das 105 Arbeitsstunden für eine Fertigungsmenge. Bei einer Monatsmenge in dieser Größenordnung entspricht das rund zwei Dritteln einer Vollzeitstelle, nur für Korrekturen. Die Werte sind ein Beispiel; setzen Sie Ihre eigenen Zeiten und Mengen ein. |
Welche Ursachen treiben die Nacharbeit in der Fertigung?
Nacharbeit ist die Folge eines Prozesses, der einen Fehler zugelassen oder zu spät erkannt hat. Für die Analyse eignet sich die Gliederung nach den Einflussgrößen des Ishikawa Diagramms. Die Tabelle ergänzt sie um typische Beispiele aus der Montage.
| Einflussgröße | Typische Ursache | Beispiel |
|---|---|---|
| Mensch | Variantenverwechslung, fehlender Arbeitsschritt, unklare Arbeitsanweisung | Falsche Schraube bei einer seltenen Variante |
| Methode | Prüfung erst am Linienende, Arbeitsanweisung veraltet | Fehler wird drei Stationen später entdeckt |
| Maschine | Werkzeugverschleiß, falsch parametrierte Schrauber, Drift von Messmitteln | Drehmoment im Toleranzband, Drehwinkel auffällig |
| Material | Toleranzschwankungen bei Zukaufteilen, Charge mit abweichender Oberfläche | Gewinde verklemmt bei einer bestimmten Lieferantencharge |
| Messung | Prüfmittel nicht fähig, Grenzwerte zu eng oder zu weit | Pseudofehler führen zu unnötiger Nacharbeit |
| Umgebung | Temperatur, Verschmutzung, Beleuchtung am Arbeitsplatz | Sichtprüfung in der Nachtschicht schlechter |
Zwei Ursachen werden oft übersehen. Erstens Pseudofehler: Ist ein Prüfmittel nicht fähig oder sind Grenzwerte falsch gesetzt, wandern einwandfreie Teile in die Nacharbeit. Zweitens Fehler beim Menschen, die eigentlich Prozessfehler sind. Wenn ein Werker bei 40 Varianten den falschen Schritt wählt, liegt die Ursache meist in der Information, die ihm am Arbeitsplatz fehlt. Mehr dazu steht im Beitrag Fehlerquelle Mensch.
|
WHITEPAPER Management von qualitätsrelevanten Produktionsdaten Eine Nacharbeitsquote lässt sich nur senken, wenn Prozessdaten, Fehlerarten und Seriennummern zusammenpassen. Das Whitepaper zeigt, wie Sie qualitätsrelevante Produktionsdaten so strukturieren, dass jede Nacharbeit auf ihre Ursache zurückgeführt werden kann. |
Wie messen Sie die Nacharbeitsquote so, dass sie steuerbar wird?
Eine Nacharbeitsquote, die nur als Monatswert im Qualitätsbericht steht, lässt sich nicht steuern. Steuerbar wird sie erst, wenn jeder Fall so erfasst wird, dass er sich einer Station, einer Fehlerart und einem Zeitpunkt zuordnen lässt.
Diese Daten gehören zu jedem Nacharbeitsfall
- Seriennummer oder Charge des Teils, damit der Fall zur Prozesshistorie passt.
- Station und Prozessschritt, an dem der Fehler entstanden ist, nicht nur der Ort, an dem er entdeckt wurde.
- Fehlerart aus einem festen Fehlerkatalog statt Freitext.
- Zeitstempel, Schicht, Variante und eingesetztes Werkzeug oder Betriebsmittel.
- Ergebnis der Wiederholungsprüfung und die Entscheidung: Gutteil, Reparatur mit Freigabe oder Ausschuss.
Für Automobilzulieferer ist ein Teil davon ohnehin Pflicht. IATF 16949 verlangt in Abschnitt 8.7.1.4, vor der Entscheidung zur Nacharbeit die Risiken mit einer Methode wie der FMEA zu bewerten, und fordert dokumentierte Informationen zu Menge, Entscheidung, Datum und Rückverfolgbarkeit der nachgearbeiteten Teile. Verlangt der Kunde es, muss die Nacharbeit vorher von ihm freigegeben werden.
Messen Sie die Nacharbeitsquote außerdem pro Prozessschritt und nicht nur für die gesamte Linie. Ein Gesamtwert von drei Prozent kann aus einer einzigen Station mit zwölf Prozent und vielen unauffälligen Stationen bestehen. Die Durchschnittsbildung verdeckt dann genau die Stelle, an der sich der Aufwand lohnt.
Welche Methoden senken die Nacharbeitsquote?
Die Methoden zur Reduzierung der Nacharbeit unterscheiden sich darin, ob sie Fehler verhindern, früher erkennen oder nur besser korrigieren. Die ersten vier Methoden in der Tabelle greifen direkt im Prozess. Die letzten drei helfen, Schwerpunkte zu setzen und Ursachen dauerhaft abzustellen.
| Methode | Wirkprinzip | Typischer Einsatz |
|---|---|---|
| Poka Yoke | Fehler technisch unmöglich machen | Codierte Steckverbindungen, Teileerkennung vor dem Fügen |
| Digitale Werkerführung | Fehler durch richtige Information am Arbeitsplatz verhindern | Variantenreiche Montage, Einarbeitung neuer Mitarbeitender |
| Statistische Prozesslenkung (SPC) | Prozessdrift erkennen, bevor Toleranzgrenzen verletzt werden | Schraub, Press und Fügeprozesse mit kontinuierlichen Messwerten |
| Prozessdatenüberwachung in Echtzeit | Abweichung am Entstehungsort erkennen und Teil sofort sperren | Verschraubungen, Dichtheitsprüfung, Klebeprozesse |
| Pareto Analyse | Die wenigen Fehlerarten mit dem größten Anteil identifizieren | Priorisierung von Verbesserungsprojekten |
| 8D Methode | Ursache systematisch beseitigen und Wirksamkeit nachweisen | Wiederkehrende Fehler, Reklamationen |
| Ursachenanalyse mit 5 Why und Ishikawa | Von der Fehlerart zur eigentlichen Ursache | Workshops mit Fertigung, Qualität und Instandhaltung |
In der Praxis greifen die Methoden ineinander. Die Pareto Analyse zeigt, wo Sie anfangen. Mit 5 Why und Ishikawa findet das Team die Ursache, und Poka Yoke, Werkerführung oder SPC sichern das Ergebnis im Prozess ab. Für die Bewertung der Prozessfähigkeit mit Cpk und Ppk gibt es einen eigenen Beitrag: Cpk und Ppk berechnen und interpretieren. Was digitale Werkerführung bei Fehlern und Einarbeitung bewirkt, lesen Sie unter Digitale Werkerführung: Fehler reduzieren.
Wie senken Sie die Nacharbeitsquote in sechs Schritten?
Die folgenden sechs Schritte führen von einer unscharfen Monatskennzahl zu einer Nacharbeitsquote, die dauerhaft sinkt. Jeder Schritt hat ein überprüfbares Ergebnis.
| Schritt | Inhalt | Ergebnis |
|---|---|---|
| 1. Erfassung vereinheitlichen | Fehlerkatalog festlegen, Erfassung pro Fall mit Seriennummer, Station und Fehlerart einführen | Belastbare Datenbasis ab dem ersten Tag |
| 2. Ausgangswert bestimmen | Nacharbeitsquote und FPY pro Station über mindestens vier Wochen messen | Referenzwert für den späteren Wirkungsnachweis |
| 3. Schwerpunkte setzen | Pareto Analyse nach Fehlerart und Station, Nacharbeitszeit je Fehlerart bewerten | Liste der drei Fehlerarten mit dem größten Aufwand |
| 4. Ursachen analysieren | 5 Why und Ishikawa im Team, Abgleich mit Prozessdaten der betroffenen Teile | Belegte Ursache je Fehlerart |
| 5. Maßnahmen umsetzen | Fehler verhindern (Poka Yoke, Werkerführung) oder früh erkennen (SPC, Echtzeitüberwachung) | Maßnahme im Prozess wirksam |
| 6. Wirkung absichern | Kennzahl gegen Ausgangswert vergleichen, FMEA und Prüfplan aktualisieren, Ergebnis im Shopfloor Board zeigen | Nachgewiesene Senkung und dokumentierte Standards |
Schritt 4 verlangt die meiste Sorgfalt. Findet ein Team eine plausible Erklärung und setzt eine Maßnahme um, kann die Fehlerart drei Wochen später trotzdem wieder auftauchen. Der Abgleich mit den Prozessdaten der betroffenen Seriennummern verhindert das: Lässt sich die vermutete Ursache in den Daten nicht nachweisen, ist sie wahrscheinlich nicht die richtige.
„Eine Maßnahme gegen Nacharbeit ist erst wirksam, wenn die Fehlerart in den Daten der folgenden Wochen nicht mehr auftaucht.“
Merksatz zur Wirksamkeitsprüfung
Was leisten Prozessdaten bei der Ursachenanalyse?
In automatisierten und teilautomatisierten Prozessen erzeugt jede Station Messwerte: Drehmoment und Drehwinkel beim Schrauben, Kraft und Weg beim Pressen, Leckrate bei der Dichtheitsprüfung. Werden diese Daten pro Seriennummer gespeichert, lässt sich jeder Nacharbeitsfall auf seine Entstehung zurückverfolgen.
Im Workshop vergleicht das Team dann die Prozessdaten der nachgearbeiteten Teile mit denen der Gutteile, statt über mögliche Ursachen zu spekulieren. Liegen die Fehlteile alle an einem bestimmten Schrauber, in einer bestimmten Schicht oder nach einem Werkzeugwechsel, ist die Ursache eingegrenzt. Bei Verschraubungen zeigt oft erst die Form der Schraubkurve, was der Endwert verbirgt. Typische Kurvenmuster und ihre Ursachen sind im Beitrag Verschraubungskurven: Muster und Ursachen zusammengestellt.
Außerdem lassen sich Fehler früher erkennen. Wird eine Abweichung an der Station selbst erkannt, wird das Teil gesperrt, bevor weitere Wertschöpfung hinzukommt. Die Nacharbeit wird kürzer und günstiger, und nach der Zehnerregel sinken auch die Folgekosten. Vertiefend dazu: Prozessdatenanalyse in der Qualitätssicherung.
Welche Fehler bremsen Projekte zur Nacharbeitsreduzierung?
Jeder der folgenden Fehler kann ein Projekt zur Nacharbeitsreduzierung ausbremsen, auch wenn die Methoden stimmen.
- Nacharbeit wird nicht als Fehler gezählt. Wer nur die Ausschussquote berichtet, sieht den Großteil des Aufwands nicht.
- Die Fehlerart wird als Freitext erfasst. Hundert unterschiedliche Formulierungen lassen sich nicht auswerten.
- Der Fehler wird dem Ort der Entdeckung zugeordnet statt dem Ort der Entstehung. Die Maßnahme landet dann an der falschen Station.
- Die Quote wird nur für die ganze Linie gemessen. Der Durchschnitt verdeckt die eine Station mit dem eigentlichen Problem.
- Ziele sind unrealistisch oder mit Sanktionen verbunden. Dann wird Nacharbeit verdeckt statt gemeldet, und die Kennzahl sinkt nur auf dem Papier.
- Die Maßnahme wird nicht in FMEA, Prüfplan und Arbeitsanweisung übernommen. Nach dem nächsten Personalwechsel kehrt der Fehler zurück.
Welchen Beitrag Software dazu leisten kann, zeigt der Artikel: Wie Qualitätsmanagement Software Montagefehler senkt für die Montage.
|
NÄCHSTER SCHRITT Von der Kennzahl zur Ursache Das Whitepaper liefert die Datenstruktur für eine belastbare Ursachenanalyse. Wenn Sie zuerst prüfen möchten, wie fähig Ihre Prozesse sind, berechnen Sie Cpk und Ppk direkt mit dem Cpk Kalkulator. |
Wie unterstützt das Manufacturing OS die Reduzierung der Nacharbeit?
Das Manufacturing OS von CSP setzt an den beiden Stellen an, an denen Nacharbeit entsteht: am Prozess und am Arbeitsplatz. Das Modul IPM erfasst Prozessdaten pro Seriennummer und überwacht Produktionsfehler in Echtzeit. Die Werkerführung PG führt Mitarbeitende Schritt für Schritt und abhängig von der Variante durch die Montage.
|
Was das Manufacturing OS zur Senkung der Nacharbeitsquote beiträgt
|
Für Schraubprozesse ergänzt Curve Anomaly AI die Überwachung um eine Anomalieerkennung auf Basis künstlicher Intelligenz. Mehr zu Assistenzsystemen am Arbeitsplatz steht im Beitrag Werkerassistenzsysteme: Qualitätsfehler systematisch vermeiden. Den Einsatz in der Produktion beschreibt der Artikel Qualitätssicherungssoftware in der Produktion.
Häufig gestellte Fragen
Wie berechnet man die Nacharbeitsquote?
Die Nacharbeitsquote ist die Zahl der nachgearbeiteten Teile geteilt durch die produzierte oder geprüfte Menge, mal 100. Beispiel: 420 nachgearbeitete Teile bei 10.000 produzierten Teilen ergeben eine Nacharbeitsquote von 4,2 Prozent. Wichtig ist, dass Zähler und Nenner sich auf denselben Zeitraum und denselben Prozessschritt beziehen.
Was ist der Unterschied zwischen Nacharbeit und Reparatur?
Nach DIN EN ISO 9000:2015 bringt Nacharbeit ein fehlerhaftes Produkt so weit, dass es die Anforderungen erfüllt. Reparatur macht es nur für den vorgesehenen Gebrauch annehmbar, ohne dass zwingend alle Anforderungen erfüllt sind. Reparierte Teile brauchen deshalb häufig eine Sonderfreigabe des Kunden.
Was ist der Unterschied zwischen Nacharbeitsquote und Ausschussquote?
Die Ausschussquote zählt Teile, die nicht mehr zu retten sind und entsorgt werden. Die Nacharbeitsquote zählt Teile, die durch eine Korrektur doch noch die Anforderungen erfüllen. Beide Kennzahlen sollten getrennt erfasst werden, weil Nacharbeit Kapazität bindet, ohne in der Ausschussquote aufzutauchen.
Was ist der First Pass Yield?
Der First Pass Yield ist der Anteil der Teile, die beim ersten Durchlauf ohne Nacharbeit und ohne Ausschuss in Ordnung sind. Er berechnet sich aus produzierten Teilen minus Ausschuss minus Nacharbeit, geteilt durch die produzierten Teile. Ein nachgearbeitetes Teil zählt dabei nicht als Gutteil.
Welche Nacharbeitsquote ist normal?
Einen allgemeingültigen Richtwert gibt es nicht, weil die Quote stark von Produktkomplexität, Variantenzahl und Automatisierungsgrad abhängt. Aussagekräftiger als ein Branchenvergleich ist der eigene Verlauf pro Station und Fehlerart über die Zeit.
Was verlangt IATF 16949 bei Nacharbeit?
IATF 16949 verlangt in Abschnitt 8.7.1.4 eine Risikoanalyse, etwa mit der FMEA, bevor über eine Nacharbeit entschieden wird. Die Nacharbeit muss nach einem dokumentierten Prozess bestätigt werden, und Menge, Entscheidung, Datum und Rückverfolgbarkeit sind zu dokumentieren. Verlangt der Kunde es, muss er die Nacharbeit vorher freigeben.
Wie lässt sich Nacharbeit in der Montage reduzieren?
Nach der Zehnerregel der Fehlerkosten lohnen sich vor allem Maßnahmen, die Fehler verhindern oder an der Station erkennen: Poka Yoke, digitale Werkerführung für variantenreiche Montage und Prozessdatenüberwachung in Echtzeit. Voraussetzung ist eine Erfassung jedes Nacharbeitsfalls mit Seriennummer, Station und Fehlerart, damit die Pareto Analyse die richtigen Schwerpunkte zeigt.
Warum steigt die Nacharbeitsquote nach Einführung einer Erfassung?
Die gemessene Quote kann zunächst steigen, weil Nacharbeit, die vorher am Band ohne Erfassung korrigiert wurde, jetzt sichtbar wird. Der höhere Wert ist der realistische Ausgangspunkt, an dem sich spätere Maßnahmen messen lassen.
Quellen
- DIN EN ISO 9000:2015, Begriffe 3.12.8 Nacharbeit und 3.12.9 Reparatur (Wortlaut zitiert im Elsmar Quality Forum): https://elsmar.com/elsmarqualityforum/threads/rework-vs-repair-iso-13485-definition.31689/page-2
- IATF 16949:2016, Abschnitt 8.7.1.4 Lenkung nachgearbeiteter Produkte (Wortlaut zitiert bei Advisera): https://community.advisera.com/?p=10432
- Europäische Eisenbahnagentur (ERA), Terminologiesammlung: Rework nach ISO 9000:2015: https://www.era.europa.eu/era-railway-terminology-collection/rework/term/sms_safety_culture_human_and_organisational_factor
- Elsmar Quality Forum: IATF 16949, Abschnitte 8.7.1.4 und 8.7.1.5 im Wortlaut: https://elsmar.com/elsmarqualityforum/threads/iatf-definitions-reworked-product-8-7-1-4-vs-repaired-product-8-7-1-5.69118/page-2
- AIAG: Core Tools and IATF 16949:2016 Overview: https://blog.aiag.org/core-tools-and-iatf-169492016-overview
- Wikipedia: Armand V. Feigenbaum, Konzept der Hidden Plant mit Verweis auf Industry Week vom 4. Juli 1994: https://en.wikipedia.org/wiki/Armand_V._Feigenbaum
- Design Society: Möglichkeiten und Grenzen des Fehlermanagements in der Produktentwicklung, Zehnerregel nach VDI 2247: https://www.designsociety.org/download-publication/27665/bug_or_feature_m%C3%B6glichkeiten_und_grenzen_des_fehlermanagements_in_der_produktentwicklung
- RS Components: Fehlermanagement und Zehnerregel der Fehlerkosten: https://dech.rs-online.com/web/content/discovery-portal/produktratgeber/fehlermanagement
- wirtschaftsforum: Interview mit Korbinian Hermann zu Curve Anomaly AI: https://www.wirtschaftsforum.de/csp-gmbh-co-kg
- DirectIndustry: Unternehmensprofil CSP Intelligence GmbH (IPM Echtzeitüberwachung von Produktionsfehlern): https://www.directindustry.com/soc/csp-intelligence-gmbh-4599583.html