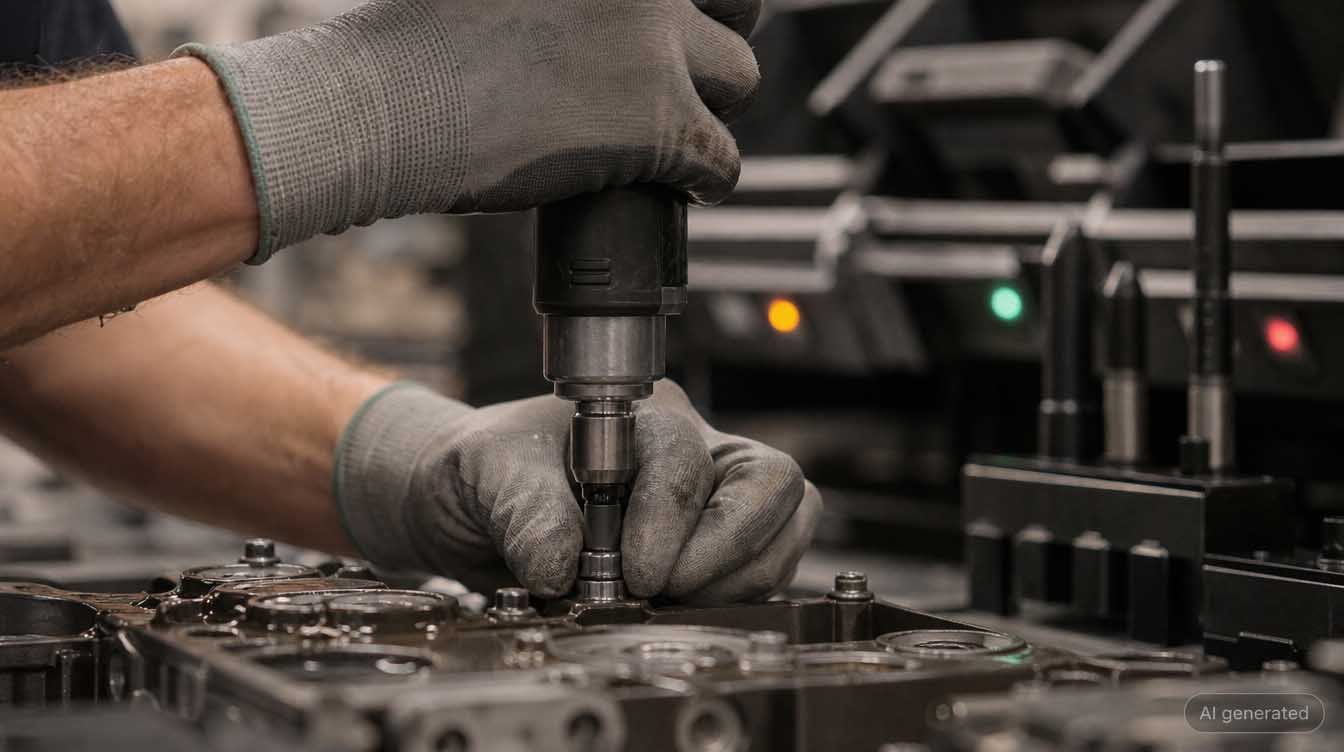
Ein Werker greift zum Akkuschrauber, setzt an, zieht an. Der Schrauber blockiert nach einer Vierteldrehung. Auf dem Bildschirm über dem Arbeitsplatz erscheint kein Fehlertext, sondern ein Bild: die Bohrung zwei Positionen weiter rechts, rot markiert. Der Werker hat den falschen Anschraubpunkt gewählt, und das System wusste es, bevor die erste Windung im Gewinde saß. Kein Prüfer, kein Vier-Augen-Prinzip, keine Endkontrolle. Ein Sensor, eine Auftragsnummer und eine Regel, die in weniger als hundert Millisekunden greift. Genau das ist der Unterschied zwischen einer digitalen Arbeitsanweisung und einem Werkerassistenzsystem in der Industrie 4.0. Und genau darum geht es in diesem Artikel: nicht darum, was solche Systeme versprechen, sondern wie sie technisch funktionieren.
DAS WICHTIGSTE IN KÜRZE
|
KURZ ZUSAMMENGEFASST
→ Checkliste kostenlos herunterladen: Wie digital ist Ihre Linie? Sofortdiagnose in 7 Fragen. |
Was ein Werkerassistenzsystem in der Industrie 4.0 ausmacht
Ein Werkerassistenzsystem ist ein System, das Produktionsmitarbeitende während der Ausführung eines Fertigungsprozesses aktiv führt, ihre Handlungen technisch absichert und jeden Schritt automatisch dokumentiert. Der Unterschied zu allen Vorstufen liegt in der Aktivität. Eine Arbeitsanweisung informiert. Ein Werkerassistenzsystem greift ein.
Diese Unterscheidung ist keine Wortklauberei, sondern der Kern der Sache. In der Praxis werden Systeme als Werkerassistenz verkauft, die nichts anderes tun, als ein PDF auf einem Panel anzuzeigen. Sie verbessern die Lesbarkeit gegenüber einem verschlissenen Aushang, sie ändern aber nichts an der Fehlerwahrscheinlichkeit. Wer einen Schritt überspringen kann, überspringt ihn unter Zeitdruck irgendwann. Ein Werkerassistenzsystem verhindert genau das, weil es den Ablauf technisch verriegelt.
Für die Einordnung hilft eine saubere Abgrenzung der Begriffe, die im Markt durcheinandergehen. Wer nach einem Montageassistenzsystem, einer digitalen Werkerassistenz oder einer Pick-to-Light-Lösung sucht, meint häufig dieselbe Funktion, hat aber unterschiedliche Ausbaustufen im Kopf.
| Begriff | Was das System tut | Was es nicht tut |
|---|---|---|
| Digitale Arbeitsanweisung | Zeigt ein Dokument oder Bild am Arbeitsplatz, zentral gepflegt und versionierbar | Kein Schrittmechanismus, keine Verifikation, keine automatische Dokumentation |
| Werkerassistenzsystem | Führt schrittweise, verifiziert kritische Schritte, dokumentiert automatisch, meldet zurück | Übernimmt die Ausführung nicht und ersetzt die Qualifikation des Werkers nicht |
| Montageassistenzsystem | Wie Werkerassistenz, mit Fokus auf Füge-, Schraub- und Bestückvorgänge | Deckt Prüf-, Nacharbeits- und Revisionsprozesse oft nur eingeschränkt ab |
| Pick-to-Light-Anlage | Signalisiert den korrekten Entnahmebehälter über Leuchtanzeige und Quittiertaster | Kennt den Gesamtprozess nicht, ist eine Teilfunktion und kein eigenständiges Führungssystem |
| MES | Plant Aufträge, verteilt Kapazitäten, erfasst Betriebsdaten und berechnet Kennzahlen | Beschreibt nicht, wie ein einzelner Handgriff auszuführen ist |
Die Zeile zum MES ist die wichtigste. Ein MES weiß, was produziert werden soll. Ein Werkerassistenzsystem weiß, wie ein konkreter Schritt auszuführen ist. Beide Ebenen brauchen einander, aber sie ersetzen einander nicht. Wie die Kopplung im Detail funktioniert, ist ein eigenes Thema und wird in unserem Beitrag zu Werkerassistenzsystemen mit MES Anbindung ausführlich behandelt.
Normativ vorgeschrieben ist ein digitales System nirgends. Vorgeschrieben ist das Ergebnis. Die folgenden vier Anker bestimmen, was ein Werkerassistenzsystem in einem regulierten Umfeld leisten muss.
| Norm | Abschnitt | Anforderung | Konsequenz für das System |
|---|---|---|---|
| ISO 9001:2015 | 7.5.1 | Dokumentierte Information muss dort verfügbar sein, wo sie benötigt wird | Die aktuelle Anweisung muss am Arbeitsplatz stehen, nicht im Ordner im Büro |
| IATF 16949:2016 | 7.5 | Lenkung dokumentierter Information einschließlich Versionsstand | Versionierung mit Freigabeworkflow, alte Stände dürfen nicht mehr ausführbar sein |
| IATF 16949:2016 | 8.5.1 | Steuerung der Produktion unter beherrschten Bedingungen | Prozessparameter und Prüfkriterien müssen im Ablauf hinterlegt und überwacht sein |
| IATF 16949:2016 | 8.5.2 | Kennzeichnung und Rückverfolgbarkeit | Jeder dokumentierte Schritt muss einem konkreten Bauteil zuordenbar sein |
Wer diese vier Anker in eine technische Anforderung übersetzt, landet automatisch bei einem System mit Versionsverwaltung, Schrittprotokollierung und Auftragskopplung. Der Weg dorthin über Papier ist theoretisch möglich und praktisch bei steigender Variantenzahl nicht mehr zuverlässig zu halten.
Wie ein Werkerassistenzsystem funktioniert: der Ablauf in sechs Schritten
Der Betriebsablauf eines Werkerassistenzsystems ist in jedem ernst zu nehmenden Produkt derselbe. Die Systeme unterscheiden sich in der Tiefe der einzelnen Schritte, nicht in der Reihenfolge.
| Schritt | Bezeichnung | Was dabei passiert |
|---|---|---|
| 1 | Auftragsübernahme | Das System erhält den Fertigungsauftrag aus dem MES oder ERP: Auftragsnummer, Artikel, Variante, Stückzahl, gegebenenfalls Kundenspezifikation. Alternativ scannt der Werker den Auftragsbegleitschein. Ab diesem Moment kennt das System den Kontext, in dem alle folgenden Schritte stehen. |
| 2 | Variantenauflösung | Aus dem Auftrag löst das System die zugehörige Prozessvariante auf. Das ist der Schritt, der in der Praxis die meisten Fehler verhindert, denn die manuelle Auswahl der richtigen Anweisung aus einer Liste ist die häufigste Fehlerquelle bei variantenreicher Fertigung. Das System wählt statt des Menschen. |
| 3 | Schrittanzeige | Der aktuelle Arbeitsschritt wird einzeln angezeigt: Bild oder kurzes Video, Textanweisung, Vorgabewerte, Prüfkriterien, benötigtes Material und Werkzeug. Nicht der ganze Ablauf, sondern genau der Schritt, der jetzt dran ist. Das reduziert die kognitive Last und verhindert das Überlesen. |
| 4 | Assistierte Ausführung | Während der Ausführung unterstützt die Peripherie: Pick-to-Light zeigt den Entnahmebehälter, die Schraubersteuerung erhält das passende Parameterprogramm, eine Kamera prüft die Anwesenheit eines Bauteils, ein Positionssystem gibt das Werkzeug nur am richtigen Punkt frei. |
| 5 | Verifikation | Das System vergleicht Vorgabe und Rückmeldung. Drehmoment und Drehwinkel innerhalb der Toleranz, Scan der korrekten Teilenummer, positives Ergebnis der Bildprüfung, quittierter Sichtprüfschritt. Fällt der Vergleich negativ aus, wird der Folgeschritt nicht freigegeben und ein definierter Abweichungspfad startet. |
| 6 | Dokumentation und Rückmeldung | Unabhängig vom Ergebnis entsteht ein Datensatz. Er geht an das Qualitätsdatenmanagement, die Stückzahl wird an das MES zurückgemeldet, Abweichungen lösen die hinterlegte Eskalation aus. Der Werker muss dafür nichts tun, und genau darin liegt der Wert: Dokumentation ohne Zusatzaufwand ist Dokumentation, die tatsächlich entsteht. |
Der entscheidende Punkt liegt zwischen Schritt vier und Schritt fünf. Systeme, die bei Schritt vier aufhören, sind Anzeigesysteme mit Komfortfunktionen. Systeme, die Schritt fünf konsequent umsetzen, sind Assistenzsysteme im eigentlichen Sinn. Der Prüfstein in jeder Anbietervorführung lautet deshalb: Zeigen Sie mir, was passiert, wenn ich den Schritt falsch ausführe.
Die Systemarchitektur: vier Ebenen vom Sensor bis zum ERP
Ein Werkerassistenzsystem ist kein Einzelprogramm auf einem Rechner, sondern eine verteilte Architektur über mehrere Ebenen. Das Ebenenmodell der Industrie 4.0, beschrieben in DIN SPEC 91345 als Referenzarchitekturmodell RAMI 4.0, ordnet diese Ebenen von der Feldebene bis zur Unternehmensebene. Für die Werkerassistenz lassen sich daraus vier praktisch relevante Ebenen ableiten.
| Ebene | Aufgabe | Typische Technik | Zeitverhalten |
|---|---|---|---|
| Feldebene | Istwerte erzeugen und Aktoren ansteuern | Schraubersteuerung, Kamera, Pick-to-Light, Scanner, Positionssensorik, Fußschalter | Millisekunden |
| Arbeitsplatzebene | Schrittlogik ausführen, anzeigen, verriegeln, lokal puffern | Panel-PC oder Industrie-Tablet, lokale Ablauflogik, lokaler Anweisungscache | Millisekunden bis Sekunden |
| Ausführungsebene | Auftragskontext liefern und Ausführungsdaten aufnehmen | MES, Werkerassistenz-Server, Prozessdatenmanagement, Middleware | Sekunden bis Minuten |
| Unternehmensebene | Auswerten, archivieren, Nachweise bereitstellen | ERP, Qualitätsmanagementsystem, Langzeitarchiv, Reporting | Minuten bis Jahre |
Die Trennung ist nicht akademisch. Sie entscheidet darüber, was bei einer Störung passiert. Fällt die Unternehmensebene aus, läuft die Produktion weiter und Berichte fehlen vorübergehend. Fällt die Ausführungsebene aus, kommen keine neuen Aufträge an, laufende Aufträge lassen sich aber abschließen. Fällt die Arbeitsplatzebene aus, steht die Station. Eine Architektur, die Schrittlogik ausschließlich zentral ausführt, verlagert dieses Risiko nach oben und macht die gesamte Linie von einer Netzwerkverbindung abhängig.
Für die Kommunikation zwischen Feld- und Arbeitsplatzebene hat sich OPC UA nach IEC 62541 als herstellerunabhängiger Standard etabliert. Zwischen Arbeitsplatz- und Ausführungsebene sind REST-Schnittstellen und Nachrichten-Middleware üblich. Entscheidend ist weniger die Wahl des Protokolls als die Frage, ob die Kopplung bidirektional ist. Eine Anbindung, die nur Aufträge herunterreicht und keine Ergebnisse zurückliefert, erzeugt eine Dateninsel am Arbeitsplatz. Wie sich das auf die gesamte Systemlandschaft auswirkt, zeigt unser Beitrag zur MES und ERP Integration im Qualitätsmanagement.
|
KOSTENLOSER DOWNLOAD Checkliste: Wie digital ist Ihre Linie?Sieben Fragen, mit denen Sie in drei Minuten feststellen, welche der vier Ebenen in Ihrer Fertigung heute tatsächlich geschlossen ist und wo noch ein Medienbruch sitzt. |
Welche Technologien im Werkerassistenzsystem tatsächlich arbeiten
Auf der Feldebene entscheidet sich, ob ein System nur führt oder auch absichert. Die folgenden Bausteine sind in der Serienfertigung im Einsatz. Sie werden selten vollständig verbaut, sondern nach Risiko des jeweiligen Prozessschritts ausgewählt.
| Baustein | Funktionsprinzip | Verhinderter Fehler | Einsatzreife |
|---|---|---|---|
| Pick-to-Light | Leuchtanzeige am Behälter plus Quittiertaster oder Lichtschranke | Griff in den falschen Behälter, falsches Bauteil bei ähnlichen Varianten | Serienstandard |
| Schraubersteuerung | Parameterprogramm je Schritt, Rückmeldung von Drehmoment und Drehwinkel | Zu geringes Anzugsmoment, doppelte Verschraubung, vergessene Schraube | Serienstandard |
| Barcode und Data-Matrix-Scan | Optisches Lesen der Bauteil- oder Chargenkennung | Falsches Bauteil verbaut, fehlende Zuordnung im Nachweis | Serienstandard |
| Industrielle Bildverarbeitung | Kamera plus Auswertealgorithmus für Anwesenheit, Lage oder Vollständigkeit | Fehlendes Kleinteil, verdrehtes Bauteil, offener Stecker | Serienreif, prüfaufgabenabhängig |
| 3D-Positionserkennung | Ortung des Werkzeugs im Raum, Freigabe nur an der definierten Position | Richtiger Schritt an der falschen Stelle ausgeführt | Serienreif bei sicherheitsrelevanten Verschraubungen |
| Projektionssysteme | Projektion von Markierungen und Konturen direkt auf das Werkstück | Ablesefehler zwischen Bildschirm und Bauteil, Positionsverwechslung | Projektabhängig |
| AR-Brille | Einblendung der Anweisung im Sichtfeld, freihändige Bedienung | Blickwechsel zwischen Bildschirm und Bauteil bei komplexer Montage | Pilotstadium in der Serienfertigung |
Bei der AR-Brille lohnt sich Ehrlichkeit. Die Technologie funktioniert in der Demonstration überzeugend und scheitert in der Serie regelmäßig an Tragekomfort über eine volle Schicht, an Hygiene- und Arbeitsschutzvorgaben und an der Akkulaufzeit. In der Instandhaltung, in der Revision und bei Rüstvorgängen mit langen Taktzeiten ist der Nutzen belegbar. Am getakteten Montageband sind Projektion und Bildschirm derzeit die robustere Lösung. Das kann sich ändern, heute ist es der Stand.
Ein zweiter Punkt zur Einordnung: Kein Baustein wirkt für sich. Eine Kamera, die eine Abweichung erkennt, aber keinen Kanal zur Schrittlogik hat, erzeugt ein Signal, das niemand liest. Der Nutzen entsteht erst durch die Verkettung mit der Verriegelung im Ablauf.
Der Datenfluss: was bei jeder Schrittbestätigung passiert
Der eigentliche Wert eines Werkerassistenzsystems in der Industrie 4.0 liegt nicht in der Anzeige, sondern in dem, was bei jeder Bestätigung im Hintergrund entsteht. Ein vollständiger Ausführungsdatensatz enthält typischerweise die folgenden Felder.
| Feld | Inhalt | Wofür es im Ernstfall gebraucht wird |
|---|---|---|
| Zeitstempel | Datum und Uhrzeit der Bestätigung, synchronisiert | Rekonstruktion der Reihenfolge, Eingrenzung eines Fehlerzeitraums |
| Werker-ID | Angemeldete Person am Arbeitsplatz | Qualifikationsnachweis, Zuordnung im Rahmen der Prozessanalyse |
| Auftrags-ID | Fertigungsauftrag aus MES oder ERP | Verknüpfung zu Kunde, Variante und Liefertermin |
| Bauteil-ID | Seriennummer oder Chargennummer | Eingrenzung des betroffenen Umfangs bei Reklamation oder Rückruf |
| Schritt-ID | Eindeutige Kennung des Arbeitsschritts | Zuordnung der Abweichung zu einem konkreten Prozessschritt |
| Sollwert | Vorgabe laut Anweisung, etwa Drehmomentfenster | Beleg, dass eine Vorgabe zum Ausführungszeitpunkt existierte |
| Istwert | Gemessener Wert aus Sensorik oder Werkzeug | Nachweis der tatsächlichen Ausführung statt der bloßen Bestätigung |
| Ergebnis | Bewertung des Soll-Ist-Vergleichs | Auslöser für Freigabe, Sperre oder Nacharbeit |
| Anweisungsversion | Versionsstand der Arbeitsanweisung | Beleg, nach welcher Vorgabe gefertigt wurde, zentral bei Änderungen |
Das letzte Feld wird häufig unterschätzt. Bei einer Reklamation aus dem Feld lautet die entscheidende Frage selten, ob der Werker sorgfältig war. Sie lautet, nach welcher Vorgabe er gearbeitet hat und ob diese Vorgabe zum damaligen Zeitpunkt korrekt war. Ohne mitgeführten Versionsstand lässt sich das nachträglich nicht rekonstruieren, und die Beweislast im Produkthaftungsfall verschiebt sich zulasten des Herstellers.
Die zweite Unterscheidung, die den Wert des Datensatzes bestimmt: bestätigt gegenüber gemessen. Eine Quittierung per Taster belegt, dass jemand einen Knopf gedrückt hat. Ein Drehmomentwert aus der Schraubersteuerung belegt, dass eine Verbindung mit einem bestimmten Moment angezogen wurde. Für sicherheitsrelevante Merkmale ist nur das zweite ein belastbarer Nachweis.
Echtzeit, Latenz und Offline-Fähigkeit in der Praxis
Echtzeit-Werkerassistenz ist ein häufig gesuchter Begriff und ein häufig missverstandener. Echtzeit bedeutet nicht schnell, sondern innerhalb einer garantierten Zeitschranke. Diese Schranke ist je nach Funktion völlig unterschiedlich, und ein System, das alle Funktionen über denselben Weg abwickelt, verfehlt zwangsläufig eine davon.
| Funktion | Erforderliche Reaktionszeit | Wo sie erbracht werden muss | Folge bei Überschreitung |
|---|---|---|---|
| Werkzeugverriegelung | Millisekundenbereich | Feld- oder Arbeitsplatzebene, lokal | Der Werker hat bereits ausgelöst, die Sperre wirkt nicht |
| Visuelle Rückmeldung nach Prüfung | Unter einer Sekunde | Arbeitsplatzebene | Der Werker arbeitet weiter, bevor das Ergebnis vorliegt |
| Schrittwechsel und Anzeigeaufbau | Wenige Sekunden | Arbeitsplatzebene mit lokalem Cache | Taktzeitverlust, Akzeptanzverlust in der Belegschaft |
| Rückmeldung an MES und Qualitätsdaten | Minutenbereich | Ausführungsebene | Verzögerte Kennzahlen, unkritisch für den laufenden Prozess |
| Bericht und Auswertung | Minuten bis Stunden | Unternehmensebene | Kein Einfluss auf die Fertigung |
Aus dieser Tabelle folgt eine klare Architekturentscheidung: Alles, was den Werker im Takt betrifft, gehört lokal an den Arbeitsplatz oder in unmittelbare Nähe. Auswertung und Archivierung dürfen zentral laufen. Ein reines Cloud-Modell, in dem jeder Schrittwechsel eine Anfrage über das Weitverkehrsnetz auslöst, ist in der getakteten Fertigung nicht tragfähig. Edge-nahe Verarbeitung ist hier keine Modeerscheinung, sondern eine Anforderung aus der Taktzeit.
Damit hängt die Offline-Fähigkeit unmittelbar zusammen. Ein Werkerassistenzsystem muss bei Netzausfall weiterarbeiten können. Technisch heißt das: freigegebene Anweisungen liegen lokal vor, Bestätigungen und Messwerte werden lokal gepuffert und nach Wiederherstellung der Verbindung nachgeliefert. Der oft übersehene Punkt dabei ist die Zeitstempeltreue. Wird der Datensatz mit dem Zeitpunkt der Synchronisation statt mit dem Zeitpunkt der Ausführung geschrieben, entsteht ein Protokoll, das im Audit nicht mehr rekonstruierbar ist.
PRAXISFEHLER: DIE STILLE PUFFERGRENZE
|
Vom Assistenzsystem zum geschlossenen Regelkreis
Bis hierher beschreibt der Artikel ein System, das führt, absichert und dokumentiert. Das allein ist noch nicht Industrie 4.0, sondern gut gemachte Digitalisierung. Der Schritt in die Industrie 4.0 vollzieht sich erst dort, wo die entstehenden Daten zurück in den Prozess wirken.
| Schritt | Bezeichnung | Was dabei passiert |
|---|---|---|
| Stufe 1 | Anzeigen | Die Anweisung liegt digital vor, zentral gepflegt und aktuell. Der Werker liest und arbeitet. Nutzen: keine veralteten Aushänge mehr. Grenze: der Ablauf ist nicht abgesichert. |
| Stufe 2 | Dokumentieren | Jeder Schritt wird bestätigt und protokolliert. Nutzen: Nachweisfähigkeit im Audit und bei Reklamationen. Grenze: dokumentiert wird die Bestätigung, nicht zwingend die korrekte Ausführung. |
| Stufe 3 | Verifizieren | Sensorik und Werkzeuge liefern Istwerte, das System vergleicht und verriegelt. Nutzen: der Fehler wird verhindert statt gefunden. Grenze: das System lernt aus dem Vorfall noch nichts. |
| Stufe 4 | Regeln | Die Ausführungsdaten werden systematisch ausgewertet: Häufungen von Abweichungen, auffällige Schrittzeiten, Unterschiede zwischen Schichten und Varianten. Daraus entstehen Änderungen an Anweisung, Vorrichtung oder Prozess. Der Kreis schließt sich. |
Stufe vier ist der Punkt, an dem Werkerassistenz strategischen Wert entwickelt. Ein Prozessschritt, dessen Abweichungsrate über Wochen steigt, ist ein Frühindikator. Er zeigt Werkzeugverschleiß, eine veränderte Zulieferqualität oder eine Anweisung, die nach einer Konstruktionsänderung nicht nachgezogen wurde. Ohne systematische Auswertung fällt das erst in der Endkontrolle auf, im ungünstigen Fall erst beim Kunden.
An dieser Stelle kommen auch statistische Verfahren und Mustererkennung ins Spiel, oft unter dem Etikett intelligentes Werkerassistenzsystem. Der realistische Nutzen liegt heute im Erkennen von Auffälligkeiten in großen Datenmengen, nicht im selbstständigen Ändern von Vorgaben. Eine Anweisung ändert sich, wenn ein Mensch sie ändert. Die Verantwortung für Freigaben bleibt beim Prozessverantwortlichen, und das ist keine technologische Einschränkung, sondern eine normative.
Der Unterschied zwischen einem digitalisierten Arbeitsplatz und einem Industrie-4.0-Arbeitsplatz ist nicht der Bildschirm. Es ist die Frage, ob irgendjemand die Daten liest, die dort jeden Tag entstehen.
Amadeus Lederle, Chief Technology Executive, CSP Intelligence GmbH
Wer diesen Regelkreis konsequent weiterdenkt, landet beim digitalen Abbild des Fertigungsprozesses. Wie sich das auf die Fertigungsplanung auswirkt, beschreibt unser Beitrag zum Digital Twin in der Fertigungsindustrie. Die Weiterentwicklung in Richtung menschzentrierter Produktion greifen wir unter dem Stichwort Industrie 5.0 auf.
Grenzen: was Werkerassistenzsysteme nicht leisten
Ein Artikel, der nur beschreibt, was funktioniert, ist unvollständig. Die folgenden Grenzen sind aus CSP Projekterfahrung die häufigsten Gründe, warum Einführungen hinter den Erwartungen bleiben.
- Ein Werkerassistenzsystem verbessert keine schlechten Arbeitsanweisungen. Es macht sie schneller überall verfügbar. Ist die Anweisung fachlich falsch oder unvollständig, skaliert das System den Fehler. Die Bereinigung der Anweisungen gehört vor die Digitalisierung, nicht danach.
- Es ersetzt die Grundqualifikation nicht. Bei sicherheitsrelevanten Tätigkeiten bleibt die Qualifikation der ausführenden Person Voraussetzung. Das System führt durch den Ablauf, es beurteilt nicht, ob eine Auffälligkeit am Bauteil kritisch ist.
- Es dokumentiert nur, was es misst. Ein rein quittierter Sichtprüfschritt ist ein schwächerer Nachweis als ein gemessener Drehmomentwert. Wer die Nachweistiefe überschätzt, erlebt im Audit eine Überraschung.
- Es löst keine Akzeptanzprobleme. Wird das System als Kontrollinstrument eingeführt und kommuniziert, entstehen Umgehungsstrategien. Wird es als Entlastung eingeführt und die Belegschaft an der Gestaltung der Schritte beteiligt, entsteht Mitwirkung.
- Es ersetzt keine Prozessfähigkeit. Ein instabiler Prozess bleibt instabil. Das System macht die Instabilität sichtbar und messbar, es beseitigt sie nicht.
Diese Punkte sind kein Argument gegen Werkerassistenz. Sie sind das Argument dafür, die Einführung als Prozessprojekt zu behandeln und nicht als IT-Beschaffung. Welche Kriterien bei der Auswahl tatsächlich tragen, haben wir im Beitrag Werkerassistenzsysteme: woran Sie ein gutes System erkennen zusammengestellt. Wie sich der Einarbeitungsaufwand konkret verändert, zeigt der Beitrag zur Onboarding-Software in der Fertigung.
Werkerassistenz im Manufacturing OS
Das Manufacturing OS von CSP ist die Plattform, auf der die in diesem Artikel beschriebenen Ebenen zusammenlaufen. Die Werkerassistenz wird darin über das Modul PGX abgebildet, die Erfassung und Auswertung der Prozessdaten über IPM, die Prüfmittel- und Werkzeugüberwachung über QST und die revisionssichere Langzeitaufbewahrung über CHRONOS. Die Module sind keine Einzelprodukte, sondern Bestandteile derselben Plattform mit gemeinsamer Datenbasis.
SO SETZT DAS CSP MANUFACTURING OS DIE VIER EBENEN UM
|
Der praktische Vorteil der gemeinsamen Datenbasis liegt im Nachweisfall. Wenn die Ausführungsdaten aus der Werkerassistenz und die Prozessdaten aus der Fertigung im selben Datenmodell liegen, ist die Bauteilakte eine Abfrage und kein Rekonstruktionsprojekt aus mehreren Quellen. Mehr zur Werkerassistenz im CSP Manufacturing OS finden Sie auf der Produktseite zur Werkerführung.
|
LIVE DEMO Werkerassistenz im laufenden Prozess ansehenIn dreißig Minuten zeigen wir Ihnen an einem realen Ablauf, wie Schrittführung, Verifikation und Dokumentation zusammenspielen, und was das System tut, wenn ein Schritt bewusst falsch ausgeführt wird. |
Häufig gestellte Fragen
Wie funktioniert ein Werkerassistenzsystem technisch?
Ein Werkerassistenzsystem übernimmt den Fertigungsauftrag aus dem übergeordneten System, löst daraus die richtige Prozessvariante auf und zerlegt sie in einzelne Arbeitsschritte. Jeder Schritt wird am Arbeitsplatz einzeln angezeigt, mit Bild, Sollwert und Prüfkriterium. Sensorik und angebundene Werkzeuge liefern während der Ausführung ein Istwert-Signal zurück. Das System vergleicht Soll und Ist, gibt den nächsten Schritt frei oder sperrt ihn und schreibt in beiden Fällen einen Datensatz mit Zeitstempel, Werker-ID, Bauteil-ID und Anweisungsversion. Der Ablauf ist damit kein Anzeigevorgang, sondern ein Regelvorgang.
Was ist der Unterschied zwischen Werkerassistenzsystem und Montageassistenzsystem?
Die Begriffe werden im deutschsprachigen Raum weitgehend synonym verwendet. Montageassistenzsystem ist der engere Begriff und bezieht sich auf Montage- und Fügeprozesse. Werkerassistenzsystem ist der Oberbegriff und umfasst zusätzlich Prüfung, Nacharbeit, Rüstvorgänge und Revision. Technisch arbeiten beide gleich: Schrittführung, Verifikation, Dokumentation. Wer nach einem Montageassistenzsystem sucht, sucht in aller Regel genau die Funktionen, die ein Werkerassistenzsystem mitbringt.
Welche Schnittstellen braucht ein Werkerassistenzsystem?
Nach oben eine Schnittstelle zum MES oder ERP für Auftrag, Variante und Stückzahl, üblicherweise über REST oder eine Middleware. Nach unten eine Maschinen- und Werkzeugschnittstelle, in der Serienfertigung meist OPC UA nach IEC 62541, in älteren Anlagen auch proprietäre Protokolle der Schraubersteuerung. Seitlich eine Anbindung an das Qualitätsdatenmanagement, damit Messwerte und Abweichungen nicht am Arbeitsplatz enden. Fehlt die Schnittstelle nach oben, muss der Werker die Variante manuell wählen, und genau dort entstehen die meisten Verwechslungen.
Was bedeutet Echtzeit-Werkerassistenz konkret?
Echtzeit heißt nicht möglichst schnell, sondern innerhalb einer definierten Zeitschranke. Für die Sperrung eines Werkzeugs bei falschem Schritt liegt diese Schranke im Bereich von Millisekunden, weil der Werker den Auslöser sonst bereits betätigt hat. Für die visuelle Rückmeldung nach einer Schraubung reichen einige hundert Millisekunden. Für die Auswertung im Qualitätsbericht sind Minuten ausreichend. Ein System, das alle drei Anforderungen mit derselben Architektur bedienen will, verfehlt entweder die Verriegelung oder die Auswertung.
Funktioniert ein Werkerassistenzsystem ohne Netzwerk?
Ein ernst zu nehmendes System hält die freigegebenen Anweisungen lokal am Arbeitsplatz vor und arbeitet bei Netzausfall weiter. Bestätigungen und Messwerte werden zwischengespeichert und beim nächsten Verbindungsaufbau übertragen. Wichtig ist dabei die Reihenfolgetreue: Die Datensätze müssen mit dem originalen Zeitstempel nachgeliefert werden, nicht mit dem Zeitpunkt der Synchronisation. Sonst entsteht eine Dokumentation, die im Audit nicht rekonstruierbar ist.
Was macht ein Werkerassistenzsystem intelligent?
Nicht die Oberfläche, sondern der Rückfluss. Ein System wird in dem Moment intelligent, in dem es die eigenen Ausführungsdaten auswertet und daraus Konsequenzen ableitet: welcher Schritt überdurchschnittlich lange dauert, an welcher Stelle Abweichungen gehäuft auftreten, welche Variante die meisten Nacharbeiten erzeugt. Statistische Auswertung und Mustererkennung liefern dabei Hinweise. Die Entscheidung, ob eine Anweisung geändert wird, bleibt beim Prozessverantwortlichen.
Braucht ein Werkerassistenzsystem zwingend ein MES?
Für den reinen Betrieb nicht. Ein Werkerassistenzsystem kann autark laufen, wenn Aufträge manuell oder per Scan eingesteuert werden. Für lückenlose Rückverfolgbarkeit im Sinne von IATF 16949 Abschnitt 8.5.2 wird die Kopplung allerdings praktisch unverzichtbar, weil erst sie den durchgehenden Schlüssel aus Auftrag, Variante und Bauteil liefert. Ohne diesen Schlüssel dokumentiert das System zwar, dass Schritte bestätigt wurden, aber nicht belastbar, an welchem Bauteil.
Welche Hardware wird am Arbeitsplatz benötigt?
In der Grundausstattung ein industrietauglicher Bildschirm oder Panel-PC, ein Eingabegerät wie Touch, Taster oder Fußschalter und eine Netzwerkanbindung. Je nach Prozess kommen hinzu: Scanner für Data-Matrix-Code oder Barcode, Pick-to-Light-Module an den Materialbehältern, eine angebundene Schraubersteuerung, eine Kamera für die Anwesenheitsprüfung von Bauteilen. Die Hardware ist selten der begrenzende Faktor. Begrenzend ist fast immer die Qualität der hinterlegten Arbeitsanweisungen.