


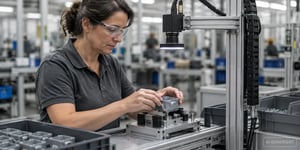
Ein Stecker ist nur halb eingerastet, eine Leitung liegt neben dem Kabelkanal, an Station 4 fehlt eine Unterlegscheibe. Zwei Takte später deckt die nächste Baugruppe alles ab. An der Endprüfung ist der Fehler nicht mehr zu sehen, beim Kunden dagegen schon. Eine KI Sichtprüfung in der Montage setzt genau in dem Moment an, in dem der Fehler noch sichtbar ist: am Montageschritt selbst.
Das Wichtigste in Kürze
- KI Sichtprüfung in der Montage ist eine kamerabasierte Prüfung, die jeden Montageschritt mit angelernten Referenzbildern vergleicht und Abweichungen wie fehlende Teile, vertauschte Varianten oder falsch verlegte Kabel direkt an der Station meldet.
- Geschulte Sichtprüfer wiesen in einer Studie der Sandia National Laboratories 85 Prozent der fehlerhaften Teile zurück, sortierten aber zugleich 35 Prozent der einwandfreien Teile aus.
- Der größte Hebel ist der Prüfzeitpunkt: Ein Montagefehler, den der nächste Arbeitsschritt verdeckt, lässt sich nur am Schritt selbst zuverlässig erkennen.
- Die Prüfleistung eines klassifizierenden Bildverarbeitungssystems wird nach VDI/VDE/VDMA 2632 Blatt 3 und mit einer attributiven Messsystemanalyse nachgewiesen. Eine Vorführung am Gutteil reicht dafür nicht.
Kurz zusammengefasst
Prüfort
Prüfen Sie dort, wo der Fehler entsteht: am Montageschritt, nicht erst am Linienende.
Verantwortung
Die KI übernimmt das Urteil an der Station, die Verantwortung für das Prüfkonzept bleibt bei der Qualitätssicherung.
Nachweis
Ohne Prüfbild zur Seriennummer lässt sich eine Sichtprüfung im Audit nicht belegen.
Fast jede Montagelinie hat eine Sichtprüfung. Meist steht sie am Ende der Linie, wird von erfahrenen Mitarbeitenden durchgeführt und funktioniert, solange die Taktzeit Luft lässt und die Zahl der Varianten überschaubar bleibt. In vielen Werken trifft beides nicht mehr zu.
Im Folgenden geht es darum, welche Montagefehler eine KI Sichtprüfung zuverlässig erkennt und welche nicht, worin sie sich von klassischer regelbasierter Bildverarbeitung unterscheidet, wie das Anlernen mit Referenzbildern abläuft und wie Sie die Prüfleistung im Audit belegen. Zum Schluss folgt ein Fahrplan für die erste Station.
Inhalt dieses Artikels
01Was ist KI Sichtprüfung in der Montage?
02Warum stößt die manuelle Sichtprüfung in der Montage an Grenzen?
03Welche Montagefehler erkennt eine KI Sichtprüfung?
04Regelbasierte Bildverarbeitung oder KI: Was ist der Unterschied?
05Warum prüfen Sie am Montageschritt statt am Linienende?
06Wie wird eine KI Sichtprüfung mit Referenzbildern angelernt?
07Wie weisen Sie die Prüfleistung einer KI Sichtprüfung nach?
08Was muss eine KI Sichtprüfung für Audit und Rückverfolgbarkeit dokumentieren?
09Wie führen Sie eine KI Sichtprüfung in der Montage ein?
10Wie setzt Vision AI im Manufacturing OS die KI Sichtprüfung um?
11Häufig gestellte Fragen zur KI Sichtprüfung in der Montage
01 · Grundlagen
Was ist KI Sichtprüfung in der Montage?
KI Sichtprüfung in der Montage ist ein Prüfverfahren, bei dem eine Kamera den Zustand einer Baugruppe nach einem Montageschritt aufnimmt und ein lernendes Modell das Bild mit dem angelernten Sollzustand vergleicht. Das Ergebnis ist eine Entscheidung in Ordnung oder nicht in Ordnung, kurz OK oder NOK, idealerweise mit einer Markierung der Abweichung im Bild.
Drei Begriffe werden oft vermischt. Die manuelle Sichtprüfung ist das Urteil eines Menschen mit bloßem Auge oder Lupe. Die industrielle Bildverarbeitung ist der Oberbegriff für alle kamerabasierten Prüfungen; die Richtlinienreihe VDI/VDE/VDMA 2632, herausgegeben vom Verein Deutscher Ingenieure gemeinsam mit VDE und VDMA, beschreibt dafür Grundlagen, Lastenheft und Abnahme. Die KI Sichtprüfung ist eine Form der Bildverarbeitung, bei der die Prüflogik nicht programmiert, sondern aus Beispielbildern gelernt wird.
In der Montage unterscheidet sich die Aufgabe deutlich von der Oberflächenprüfung in der Teilefertigung. Gesucht werden selten Kratzer im Mikrometerbereich, sondern Zustände: Ist das Teil da, ist es das richtige, sitzt es richtig, liegt die Leitung im Kanal? Diese Fragen ändern sich mit jeder Variante und jedem Arbeitsschritt. Deshalb zählt in der Montage vor allem, wie schnell sich eine neue Prüfung anlernen lässt, und weniger, wie fein eine einzelne Prüfung auflöst.
KI Sichtprüfung in Zahlen
85 %
Fehlerhafte Teile, die geschulte Sichtprüfer korrekt zurückwiesen
Quelle: See, Sandia National Laboratories, Human Factors 2015
35 %
Einwandfreie Teile, die in derselben Studie fälschlich zurückgewiesen wurden
Quelle: See, Sandia National Laboratories, Human Factors 2015
40 %
Industrieunternehmen in Deutschland, die KI bereits einsetzen (weitere 38 Prozent planen es)
Quelle: Bitkom, April 2026
58 %
Industrieunternehmen, die im Qualitätsmanagement Potenzial für KI sehen
Quelle: Bitkom, Mai 2025
Der Digitalverband Bitkom hat im Frühjahr 2026 repräsentativ 555 Industrieunternehmen ab 100 Beschäftigten befragt: 40 Prozent setzen KI bereits ein, weitere 38 Prozent planen es. Zugleich ordnen sich 46 Prozent beim KI Einsatz als Nachzügler ein oder sagen, sie hätten den Anschluss verpasst. Die Sichtprüfung in der Montage eignet sich als Einstieg, weil sich Nutzen und Fehler direkt am Bauteil zeigen.
02 · Die Ausgangslage
Warum stößt die manuelle Sichtprüfung in der Montage an Grenzen?
Die Sandia National Laboratories, ein Forschungslabor des US Energieministeriums, haben die Zuverlässigkeit der Sichtprüfung systematisch untersucht. In der 2015 in der Fachzeitschrift Human Factors veröffentlichten Studie prüften 82 Inspektoren 140 Präzisionsteile auf acht Fehlerarten. Sie wiesen 85 Prozent der fehlerhaften Teile zurück und sortierten 35 Prozent der einwandfreien Teile ebenfalls aus. Die Autorin Judi See ordnet die Trefferquote selbst ein: Sie liegt kaum über dem Industriedurchschnitt von rund 80 Prozent. Wie sich die Sichtprüfung im Vergleich zu SPC und Prozessdatenüberwachung schlägt, zeigt der Beitrag Fehlererkennung in der Produktion: Welche Methode findet den Fehler?.
An einer Montagelinie kommen drei Belastungen hinzu, die eine Laborstudie mit festen Prüfteilen nicht abbildet.
01
Variantenvielfalt
Der Sollzustand wechselt von Auftrag zu Auftrag. Der Prüfer vergleicht mit dem Bild der vorigen Variante im Kopf.
02
Verdeckung
Der Folgeschritt verdeckt das zu prüfende Merkmal. Eine Prüfung am Linienende kann den Fehler physisch nicht mehr sehen.
03
Taktbindung
Prüfen und Montieren teilen sich dieselbe Taktzeit. Die Prüfung wird zur Nebentätigkeit neben der eigentlichen Montage.
Auch die Norm behandelt Sichtprüfung nicht als Gefühlssache. Für Merkmale, die der Kunde als Erscheinungsbildmerkmale kennzeichnet, verlangt IATF 16949 Abschnitt 8.6.3 eine geeignete Beleuchtung im Prüfbereich, Grenzmuster etwa für Farbe, Glanz und Struktur, deren Pflege sowie den Nachweis, dass die prüfenden Personen dafür qualifiziert sind. Eine Prüfung nach Erfahrung und Augenmaß erfüllt diese Anforderung nicht.
Praxisfehler: das Gutbild an der Wand: Ein laminiertes Foto des Sollzustands hilft bei einer einzigen Variante. Bei zwanzig Varianten wird es zur Fehlerquelle, weil niemand prüft, ob das ausgehängte Bild zum laufenden Auftrag passt. Ordnen Sie das Referenzbild deshalb dem Auftrag oder der Variante zu und nicht der Station. Eine Kameraprüfung, die ihre Referenz aus dem Auftrag zieht, erledigt das automatisch.
Mehr zu den menschlichen Ursachen von Prüffehlern und zu klaren Prüfregeln finden Sie im Beitrag Fehlerquelle Mensch: Warum Prüfprozesse klare Regeln brauchen.
03 · Prüfaufgaben
Welche Montagefehler erkennt eine KI Sichtprüfung?
Eine KI Sichtprüfung in der Montage erkennt jeden Fehler, der sich im Kamerabild als Unterschied zum Sollzustand zeigt. Für die Planung heißt das: Ob ein Fehler schwer wiegt, spielt für die Eignung keine Rolle, ob er im Bild zu sehen ist, dagegen schon. Die Matrix ordnet sieben typische Prüfaufgaben nach ihrer Eignung.
| Prüfaufgabe | Typischer Fehler | Was die Kamera bewertet | Eignung |
|---|---|---|---|
| Vollständigkeit | Schraube, Scheibe, Clip oder Dichtung fehlt | Ist das Merkmal im Bildbereich vorhanden? | Sehr gut, solange das Merkmal sichtbar ist |
| Variante und Typ | Vertauschtes Bauteil, falsche Farbe oder Ausführung | Unterscheidet sich das Teil sichtbar vom Sollteil? | Gut, wenn sich die Varianten im Bild unterscheiden |
| Position und Lage | Teil verdreht, versetzt oder schräg eingesetzt | Lage, Ausrichtung und Abstand zu Bezugspunkten | Gut bei fester Kameraposition |
| Leitungsverlegung | Kabel außerhalb der Führung, Halteclip offen | Verlauf und Fixierung der Leitung | Gut bei definiertem Verlegeweg |
| Steckverbindung | Stecker nicht vollständig eingerastet | Sichtbare Endlage, Spalt, Verriegelung | Eingeschränkt, nur wenn die Endlage sichtbar ist |
| Kennzeichnung | Etikett fehlt, ist falsch oder schief | Vorhandensein, Lage, mit Texterkennung auch Inhalt | Gut |
| Oberfläche | Kratzer, Lackschaden, Verschmutzung | Abweichung von Textur und Reflexion | Eingeschränkt, braucht angepasste Beleuchtung |
Die Kamera sieht nur, was im Bild liegt. Ob eine Schraube mit dem richtigen Drehmoment angezogen wurde, zeigt kein Bild, das zeigen die Prozessdaten des Schraubers. Ob ein Stecker elektrisch kontaktiert, zeigt erst die Funktionsprüfung. Die Kamera ersetzt deshalb weder die Schraubdatenüberwachung noch die elektrische Prüfung. Sie übernimmt den sichtbaren Montagezustand, den bisher nur ein Mensch beurteilt hat.
Für Fehler, die nur in Prozesskurven sichtbar sind, gibt es ein eigenes Verfahren. Wie KI auffällige Verläufe in Schraub und Fügedaten findet, beschreibt der Beitrag KI Anomalieerkennung: Fertigungsdaten richtig auswerten.
Kostenloses Whitepaper
Prüfergebnisse mit Seriennummern verbinden
Prüfbilder sind Qualitätsdaten. Das Whitepaper zeigt, wie Sie Prüfergebnisse, Prozessdaten und Seriennummern entlang der Montage so verbinden, dass jede Abweichung einem Teil zugeordnet bleibt.
04 · Prüfprinzipien
Regelbasierte Bildverarbeitung oder KI: Was ist der Unterschied?
Klassische regelbasierte Bildverarbeitung arbeitet mit programmierten Regeln: Kantenfilter, Helligkeitsschwellen, Mustervergleich an definierten Prüfpunkten. Ein Bildverarbeitungsexperte legt fest, an welcher Stelle welcher Wert zu erwarten ist. Für feste, klar messbare Merkmale ist das robust und gut erklärbar. Jede neue Variante bedeutet aber neue Programmierung.
Bei der KI unterscheiden Sie zwei Ansätze. Überwachtes Lernen trainiert ein Modell mit gelabelten Gut und Schlechtbildern und erkennt danach die gelernten Fehlerklassen. Das Problem in der Montage: Fehlerteile sind selten, und für jede Fehlerklasse braucht das Modell Beispiele. Die Anomalieerkennung geht den umgekehrten Weg. Sie lernt nur aus Bildern einwandfreier Zustände und meldet alles, was davon sichtbar abweicht.
Für die Forschung an solchen Verfahren hat der Bildverarbeitungshersteller MVTec Software GmbH 2019 auf der Fachkonferenz CVPR den Datensatz MVTec AD vorgestellt. Er umfasst 5.354 hochaufgelöste Bilder aus 15 Objekt und Texturkategorien mit mehr als 70 Fehlerarten. Trainiert wird ausschließlich mit fehlerfreien Bildern, geprüft mit Bildern, die Kratzer, Verformungen, Verunreinigungen oder fehlende Elemente enthalten. Die Autoren haben den Datensatz ausdrücklich veröffentlicht, um solche Verfahren unter industrienahen Bedingungen vergleichbar zu machen.
| Kriterium | Regelbasierte Bildverarbeitung | Überwachtes Lernen | Anomalieerkennung |
|---|---|---|---|
| Grundlage | Programmierte Regeln | Gelabelte Gut und Schlechtbilder | Nur Bilder des Sollzustands |
| Aufwand je neuer Variante | Neue Programmierung | Neue Fehlerbilder sammeln und labeln | Neue Referenzbilder aufnehmen |
| Unbekannte Fehler | Nur wenn eine Regel greift | Nur trainierte Fehlerklassen | Jede sichtbare Abweichung |
| Erklärbarkeit | Hoch, die Regel ist lesbar | Gering ohne Zusatzwerkzeuge | Mittel, über die Markierung im Bild |
| Stärke | Messaufgaben, feste Merkmale | Häufige, bekannte Fehlerbilder | Viele Varianten, seltene Fehler |
| Schwäche | Starr bei Varianz | Braucht viele Fehlerbeispiele | Reagiert auch auf harmlose Änderungen |
Eine Anomalieerkennung meldet auch Abweichungen, die für die Qualität keine Rolle spielen: eine andere Charge Kabelbinder mit leicht abweichender Farbe, Tageslicht durch ein neues Hallenfenster, einen Handschuh im Bildrand. Gegen solche Fehlalarme helfen eine feste Beleuchtung, ein begrenzter Prüfbereich je Schritt und Referenzbilder, die die zulässige Streuung abdecken. Welche Verfahren die KI in der Qualitätssicherung insgesamt bietet, ordnet der Beitrag KI in der Qualitätssicherung der Fertigung ein.
05 · Prüfort
Warum prüfen Sie am Montageschritt statt am Linienende?
Die Zehnerregel der Fehlerkosten besagt, dass die Kosten zur Behebung eines Fehlers mit jeder Phase, in der er unentdeckt bleibt, etwa um den Faktor zehn steigen. Die Design Society, eine internationale Fachgesellschaft für Produktentwicklung, führt die Regel auf die Richtlinie VDI 2247 zurück. In der Montage zeigt sich die Regel im Kleinen: Ein fehlender Clip, der am Schritt erkannt wird, kostet einen Handgriff. Derselbe Clip an der Endprüfung kostet eine Demontage.
Viele Montagefehler sind am Linienende außerdem gar nicht mehr prüfbar, weil ein späterer Schritt sie verdeckt. Dann hilft auch die beste Prüfung am Ende der Linie nicht, denn das Merkmal ist nicht mehr zu sehen.
| Merkmal | Prüfung am Linienende | Prüfung am Montageschritt |
|---|---|---|
| Sichtbarkeit des Merkmals | Häufig durch Folgeschritte verdeckt | Unmittelbar sichtbar |
| Reaktion auf einen Fehler | Demontage und Nacharbeit | Korrektur im laufenden Schritt |
| Teile mit demselben Fehler bis zur Erkennung | Alle Teile im Durchlauf seit Fehlerbeginn | Nur das aktuelle Teil |
| Ursachensuche | Rückfrage an die verursachende Station | Ort und Schritt sind bekannt |
| Nachweis | Ein Bild des Endzustands | Ein Bild je geprüftem Schritt |
Besonders wirksam ist die Schrittprüfung, wenn sie mit einer digitalen Werkerführung gekoppelt ist. Die Werkerführung zeigt den nächsten Arbeitsschritt erst an, wenn die Kamera den vorigen als OK bewertet hat. Ein Fehler kann dann nicht mehr verbaut werden, sondern wird an der Station korrigiert. Wie die Werkerführung Montagefehler verhindert, beschreibt Digitale Werkerführung: Fehler reduzieren, Einarbeitung verkürzen. Welche Wirkung das auf die Nacharbeit hat, zeigt Nacharbeitsquote senken: Praxisleitfaden für die Fertigung.
06 · So geht das Anlernen
Wie wird eine KI Sichtprüfung mit Referenzbildern angelernt?
Das Anlernen ersetzt die Programmierung durch Beispiele. Der Ablauf folgt in der Praxis sechs Schritten. Die Reihenfolge ist wichtig, weil jeder Schritt Fehlerquellen des nächsten ausschließt.
So geht das Anlernen
In sechs Schritten zur angelernten Prüfung
01
Prüfschritt definieren
Legen Sie fest, nach welchem Montageschritt geprüft wird, welches Merkmal geprüft wird und für welche Varianten die Prüfung gilt.
02
Kamera und Licht fixieren
Montieren Sie die Kamera an einer festen Position und sorgen Sie für eine gleichbleibende Beleuchtung. Wechselndes Tageslicht ist die häufigste Ursache für Fehlalarme.
03
Referenzbilder aufnehmen
Fotografieren Sie den korrekten Zustand an der Station, und zwar über die normale Streuung hinweg: unterschiedliche Chargen, Schichten und Bauteillagen innerhalb der Toleranz.
04
Prüfbereich und Kriterien festlegen
Markieren Sie, welcher Bildbereich bewertet wird und was vorhanden, richtig positioniert oder klar unterscheidbar sein muss.
05
Mit Grenzmustern testen
Prüfen Sie die Einstellung mit bewusst fehlerhaft montierten Teilen und mit Grenzfällen, bevor die Prüfung in den Serienbetrieb geht.
06
Freigeben und versionieren
Geben Sie den Referenzbildsatz dokumentiert frei und vergeben Sie eine Version. Jede spätere Änderung erzeugt eine neue Version.
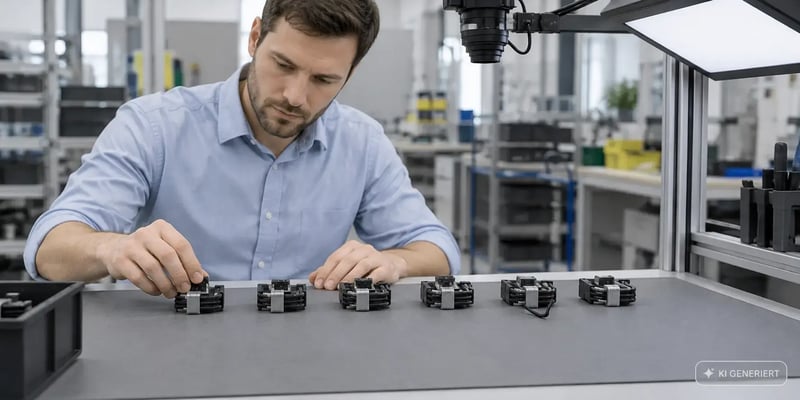
Praxisfehler: Referenzbilder nur vom Idealteil: Wer ausschließlich das schönste Teil unter perfektem Licht fotografiert, bekommt eine Prüfung, die jede normale Streuung als Fehler meldet. Nach wenigen Schichten quittieren die Mitarbeitenden die Meldungen ungelesen. Nehmen Sie Referenzbilder deshalb unter echten Linienbedingungen auf und decken Sie die zulässige Bandbreite bewusst ab.
Für die Beschreibung der Prüfaufgabe bietet VDI/VDE/VDMA 2632 Blatt 2 einen Leitfaden für Lastenheft und Pflichtenheft. Auch wenn Sie die Prüfung selbst anlernen, lohnt sich diese Struktur: Sie zwingt dazu, Prüfmerkmale, Varianten, Umgebungsbedingungen und Abnahmekriterien vor dem ersten Referenzbild festzuhalten.
07 · Prüfleistung
Wie weisen Sie die Prüfleistung einer KI Sichtprüfung nach?
Am Gutteil zeigt jede Prüfung OK. Aussagekräftig ist, wie sie mit fehlerhaften Teilen und Grenzfällen umgeht. Für klassifizierende Bildverarbeitungssysteme gibt es dafür eine eigene Richtlinie. VDI/VDE/VDMA 2632 Blatt 3, erschienen im Oktober 2017, beschreibt Kenngrößen für die Klassifikationsleistung eines Bildverarbeitungssystems. Blatt 3.1 aus dem August 2020 ergänzt Prüfmethoden und diskutiert unter anderem die Abnahme mit einem Musterkatalog gegenüber der Abnahme mit Teilen aus der laufenden Produktion.
In der Automobilindustrie hat sich zusätzlich die attributive Messsystemanalyse nach dem Referenzhandbuch MSA der Automotive Industry Action Group (AIAG) etabliert, dem nordamerikanischen Branchenverband für Qualitätsstandards. Die Kamera wird dabei behandelt wie ein weiterer Prüfer: Sie bewertet eine Stichprobe aus Gutteilen, Schlechtteilen und Grenzfällen mehrfach und blind, ihre Urteile werden mit einem bekannten Referenzurteil verglichen.
Attributive Messsystemanalyse
| Kenngröße | Bedeutung | Richtwert nach AIAG MSA |
|---|---|---|
| Effektivität | Anteil korrekter Entscheidungen | Ab 90 Prozent akzeptabel, unter 80 Prozent inakzeptabel |
| Schlupfrate | Anteil fehlerhafter Teile, die als OK bewertet werden | Bis 2 Prozent akzeptabel, über 5 Prozent inakzeptabel |
| Fehlalarmrate | Anteil guter Teile, die als NOK bewertet werden | Bis 5 Prozent akzeptabel, über 10 Prozent inakzeptabel |
| Kappa | Übereinstimmung über den Zufall hinaus | Über 0,75 gut, unter 0,40 schlecht |
Die beiden Fehlerraten haben unterschiedliche Folgen. Die Schlupfrate ist das Kundenrisiko: Jeder Schlupf ist ein fehlerhaftes Teil, das die Station verlässt. Die Fehlalarmrate ist das Akzeptanzrisiko: Zu viele unberechtigte NOK Meldungen kosten Taktzeit und untergraben das Vertrauen der Mitarbeitenden in die Prüfung. Legen Sie die Prüfschwelle deshalb bewusst fest und dokumentieren Sie, auf welcher Seite Sie im Zweifel lieber Fehler machen.
Kernaussage dieses Beitrags
„Ob eine KI Sichtprüfung taugt, zeigt sich an den Schlechtteilen und Grenzfällen, die sie zurückweisen muss.“
08 · Nachweis und Audit
Was muss eine KI Sichtprüfung für Audit und Rückverfolgbarkeit dokumentieren?
Der zweite Nutzen der Kameraprüfung neben der Fehlererkennung ist der Nachweis. Ein manueller Prüfer setzt einen Haken, eine Kamera speichert ein Bild. Damit dieses Bild im Audit oder bei einer Reklamation etwas belegt, muss es eindeutig einem Teil, einem Schritt und einem Prüfstand zugeordnet sein. IATF 16949 verlangt in Abschnitt 8.5.2.1 einen Rückverfolgbarkeitsplan, dessen Tiefe sich am Risiko des Produkts orientiert; bei sicherheitsrelevanten Baugruppen bedeutet das in der Praxis die Zuordnung zum einzelnen Teil.
Prüfdatensatz
Sieben Pflichtangaben eines Prüfdatensatzes der KI Sichtprüfung
Seriennummer oder Teilekennung: Zuordnung des Prüfergebnisses zum einzelnen Produkt
Station und Montageschritt: Eingrenzung des Fehlerorts bei Reklamationen
Zeitstempel: Abgleich mit Schicht, Charge und Prozessdaten
Ergebnis OK oder NOK mit markierter Abweichung: Nachvollziehbarkeit der Entscheidung
Prüfbild: Objektiver Beleg des Montagezustands
Version des Referenzbildsatzes: Nachweis, welche Prüflogik zum Zeitpunkt galt
Quittierung und Korrektur bei NOK: Beleg, dass der Fehler an der Station behoben wurde
Leicht übersehen wird die Version des Referenzbildsatzes. Wenn sich eine Prüfung nach einem Variantenwechsel ändert, muss bei einer Reklamation nachvollziehbar sein, mit welchem Stand das betroffene Teil geprüft wurde. Wie ein lückenloser Prüfpfad grundsätzlich aufgebaut ist, beschreibt Audit Trail: Definition, Anforderungen und Umsetzung in der Produktion.
Für die Planung ist außerdem die Maschinenverordnung (EU) 2023/1230 relevant, die ab dem 20. Januar 2027 gilt. Sicherheitsbauteile und Maschinen mit vollständig oder teilweise selbst entwickelndem Verhalten auf Basis von maschinellem Lernen, die Sicherheitsfunktionen gewährleisten, fallen unter Anhang I Teil A; für sie ist eine benannte Stelle in die Konformitätsbewertung einzubeziehen. Eine Sichtprüfung, die ausschließlich Qualitätsmerkmale bewertet, übernimmt in der Regel keine Sicherheitsfunktion. Klären Sie die Einordnung dennoch im Einzelfall mit den Verantwortlichen für Produktsicherheit.
09 · Fahrplan
Wie führen Sie eine KI Sichtprüfung in der Montage ein?
Für die Einführung zählen vor allem die Wahl der ersten Station und ein sauberer Nachweis der Prüfleistung. Die folgenden sechs Phasen bauen aufeinander auf und lassen sich an einer einzelnen Station vollständig durchlaufen, bevor weitere folgen.
| Phase | Inhalt | Ergebnis |
|---|---|---|
| 1. Fehlerbild auswerten | Reklamationen, 8D Reports und interne Fehlermeldungen der letzten zwölf Monate nach Montagefehlern sortieren | Liste der Schritte mit dem größten sichtbaren Fehleranteil |
| 2. Pilotstation wählen | Eine Station mit häufigem, im Bild erkennbarem Fehler auswählen | Kurzes Lastenheft nach VDI/VDE/VDMA 2632 Blatt 2 |
| 3. Anlernen | Kamera und Licht fixieren, Referenzbilder aufnehmen, Grenzmuster bauen | Freigegebener, versionierter Referenzbildsatz |
| 4. Nachweis | Attributive Messsystemanalyse mit der Kamera als Prüfer | Effektivität, Schlupfrate, Fehlalarmrate und Kappa |
| 5. Parallelbetrieb | Kamera und bisherige Prüfung entscheiden parallel | Abgleich der Entscheidungen, Feinjustierung der Schwelle |
| 6. Ausrollen | Weitere Stationen, Anbindung an Werkerführung und Rückverfolgbarkeit | Prüfbild je Schritt im Datensatz jedes Teils |
Wählen Sie für den Piloten den häufigsten Fehler, der im Bild eindeutig sichtbar ist, auch wenn es seltenere und spektakulärere Fehler gibt. Findet die Kamera in den ersten Wochen echte Fehler, sehen Werk und Belegschaft den Nutzen an der eigenen Linie. Ein Leitfaden für Planung, Pilot und Rollout von Assistenzsystemen an Montagearbeitsplätzen steht im Beitrag Montageassistenzsystem einführen. Wie Werkerassistenzsysteme technisch funktionieren, erklärt Werkerassistenzsysteme: Funktionsweise in der Industrie 4.0.
10 · Vision AI im Manufacturing OS
Wie setzt Vision AI im Manufacturing OS die KI Sichtprüfung um?
Vision AI ist die kamerabasierte Prüfsoftware im Manufacturing OS von CSP. Sie vergleicht jeden Montageschritt mit angelernten Referenzbildern, meldet Abweichungen in Echtzeit an der Station und speichert zu jedem Schritt ein Prüfbild als Nachweis. Neue Varianten lernt das Team selbst an, ohne Programmierung und ohne externen Dienstleister.
Vision AI
Was Vision AI an der Station übernimmt
Prüfung am Montageschritt: Urteil pro Prüfschritt in unter einer Sekunde, Abweichung markiert im Kamerabild
Vollständigkeit, Lage und Position: Optische Schrittprüfung und Positionserkennung von Lage, Ausrichtung und Abstand
Anlernen ohne Programmierung: Referenzbilder direkt an der Station aufnehmen, neue Varianten jederzeit ergänzen
Feste, unabhängige Hardware: Kamerahersteller neutral: USB Kamera am PC, Kamera am Tablet oder Netzwerkkamera an der Linie
Nachweis je Schritt: Ergebnis und Prüfbild landen automatisch in der Rückverfolgbarkeit
Keine Insellösung: Prüfergebnisse laufen in den Data Lake des Manufacturing OS und stehen der Qualitätsauswertung zur Verfügung
Vision AI läuft eigenständig als Prüfstation in der Linie oder als integrierter Teil der Werkerassistenz PG. In der Kombination gibt PG den nächsten Arbeitsschritt erst frei, wenn Vision AI den vorigen als OK bewertet hat. Ein Betrieb im eigenen Werk ohne Cloud ist möglich. Was Vision AI an Ihrem eigenen Bauteil erkennt, zeigt eine kostenlose Live Demo.
Häufige Fragen
Häufig gestellte Fragen zur KI Sichtprüfung in der Montage
Was ist KI Sichtprüfung in der Montage?
KI Sichtprüfung in der Montage ist eine kamerabasierte Prüfung, bei der ein lernendes Modell den Zustand einer Baugruppe nach jedem Montageschritt mit angelernten Referenzbildern vergleicht. Sie erkennt fehlende, vertauschte oder falsch positionierte Teile und meldet die Abweichung direkt an der Station, bevor der nächste Schritt beginnt.
Welche Fehler erkennt eine KI Sichtprüfung nicht?
Eine KI Sichtprüfung erkennt nur Fehler, die im Kamerabild sichtbar sind. Ein falsches Anzugsdrehmoment, eine fehlende elektrische Kontaktierung oder ein verdeckter innerer Fehler bleiben unsichtbar. Dafür brauchen Sie Prozessdatenüberwachung, etwa der Schraubdaten, oder eine Funktionsprüfung.
Wie viele Referenzbilder braucht eine KI Sichtprüfung?
Eine feste Zahl gibt es nicht. Die Referenzbilder müssen die normale Streuung des Sollzustands abdecken, also unterschiedliche Chargen, Schichten und zulässige Bauteillagen. Verfahren der Anomalieerkennung lernen dabei ausschließlich aus Bildern einwandfreier Zustände und benötigen keine Sammlung von Fehlerbildern.
Was ist der Unterschied zwischen KI Sichtprüfung und klassischer Bildverarbeitung?
Klassische Bildverarbeitung arbeitet mit programmierten Regeln wie Helligkeitsschwellen und Mustervergleich und muss für jede Variante neu eingerichtet werden. Eine KI Sichtprüfung lernt den Sollzustand aus Beispielbildern. Neue Varianten werden durch zusätzliche Referenzbilder ergänzt statt durch Programmierung.
Wie weist man die Prüfleistung einer KI Sichtprüfung nach?
Die Prüfleistung wird mit einer Stichprobe aus Gutteilen, Schlechtteilen und Grenzfällen nachgewiesen, die die Kamera mehrfach und blind bewertet. Grundlage sind VDI/VDE/VDMA 2632 Blatt 3 und Blatt 3.1 sowie die attributive Messsystemanalyse nach AIAG MSA mit Effektivität, Schlupfrate, Fehlalarmrate und Kappa.
Ersetzt eine KI Sichtprüfung den Werker?
Nein. Die Kamera übernimmt das Urteil, ob ein Montageschritt sichtbar korrekt ausgeführt wurde. Der Werker montiert weiterhin und korrigiert gemeldete Abweichungen an der Station. Die Verantwortung für Prüfkonzept, Schwellen und Freigabe des Referenzbildsatzes bleibt bei der Qualitätssicherung.
Welche Kamera braucht man für eine KI Sichtprüfung in der Montage?
Für viele Montageprüfungen genügen Standardkameras, sofern Position und Beleuchtung fest sind. Vision AI von CSP arbeitet herstellerunabhängig mit USB Kameras am PC, Tablet Kameras oder Netzwerkkameras an der Linie. Entscheidender als die Auflösung sind ein fester Blickwinkel und ein gleichbleibendes Licht.
Kostenloses Whitepaper
Qualitätsdaten der Linie zusammenführen?
Eine KI Sichtprüfung liefert ihren vollen Wert erst, wenn ihre Ergebnisse mit den übrigen Qualitätsdaten der Linie zusammenlaufen. Wie das gelingt, beschreibt das kostenlose Whitepaper.
Quellen
- See, J. E. (2015): Visual Inspection Reliability for Precision Manufactured Parts. Human Factors 57 (8). Sandia National Laboratories: https://www.osti.gov/biblio/1236203
- Zusammenfassung der Sandia Studie mit Kennzahlen, science.gov: https://www.science.gov/topicpages/v/visual+inspection+process
- Bitkom Presseinformation vom 14. April 2026: Humanoide Roboter, KI und Co., Befragung von 555 Industrieunternehmen: https://www.bitkom.org/print/pdf/node/27121
- Bitkom Presseinformation vom 15. Mai 2025: Drei Viertel der Industrie lassen KI Chancen liegen: https://www.bitkom.org/Presse/Presseinformation/Industrie-KI-Chancen
- VDI/VDE/VDMA 2632 Blatt 2: Leitfaden für die Erstellung eines Lastenhefts und eines Pflichtenhefts (Inhaltsverzeichnis): https://m.vdi.de/fileadmin/pages/vdi_de/redakteure/richtlinien/inhaltsverzeichnisse/2353491.pdf
- VDI/VDE/VDMA 2632 Blatt 3 (Oktober 2017): Abnahme klassifizierender Bildverarbeitungssysteme (Inhaltsverzeichnis): https://m.vdi.de/fileadmin/pages/vdi_de/redakteure/richtlinien/inhaltsverzeichnisse/2694938.pdf
- VDI/VDE/VDMA 2632 Blatt 3.1 (August 2020): Prüfung der Klassifikationsleistung: https://vdi.de/richtlinien/details/vdivdevdma-2632-blatt-31-machine-visionindustrial-image-processing-acceptance-test-of-classifying-machine-vision-systems-test-of-classification-performance
- Bergmann, P. et al. (2019): MVTec AD, A Comprehensive Real World Dataset for Unsupervised Anomaly Detection. CVPR 2019: https://openaccess.thecvf.com/content_CVPR_2019/papers/Bergmann_MVTec_AD_--_A_Comprehensive_Real-World_Dataset_for_Unsupervised_Anomaly_CVPR_2019_paper.pdf
- AIAG (2010): Measurement Systems Analysis, Reference Manual, 4. Auflage, Abschnitt attributive Messsysteme
- IATF 16949:2016, Abschnitte 8.5.2.1 (Rückverfolgbarkeit) und 8.6.3 (Erscheinungsbildbezogene Produkte)
- Design Society: Bug or Feature? Möglichkeiten und Grenzen des Fehlermanagements in der Produktentwicklung (Zehnerregel nach VDI 2247): https://www.designsociety.org/download-publication/27665/bug_or_feature_m%C3%B6glichkeiten_und_grenzen_des_fehlermanagements_in_der_produktentwicklung
- Deutscher Bundestag, hib 341/2025: Antwort der Bundesregierung zur Maschinenverordnung (EU) 2023/1230: https://www.bundestag.de/presse/hib/kurzmeldungen-1104880
- WEKA Media: Maschinenverordnung (EU) 2023/1230, Anforderungen an digitale Technologien (Anhang I Teil A): https://www.weka.de/produktsicherheit/maschinenverordnung-eu-2023-1230-anforderungen-an-digitale-technologien-und-cybersicherheit/
- CSP Intelligence GmbH: Produktseite Vision AI: https://www.csp-sw.de/vision-ai