



Ein Drehmomentschlüssel fällt am Montageband zu Boden, der Werker hebt ihn auf und arbeitet weiter. Drei Wochen später findet die Qualitätssicherung lose Verbindungen an einer sicherheitskritischen Baugruppe. Im Audit lautet die Frage dann: Seit wann war das Werkzeug außer Toleranz, welche Bauteile sind betroffen, und wo ist das dokumentiert?
DAS WICHTIGSTE IN KÜRZE
|
In vielen Werken ist die Werkzeugprüfung über Jahre gewachsen. Ein Dienstleister kalibriert die Drehmomentschlüssel, die Instandhaltung betreibt eine Prüfbank, und am Band werden Weiterziehmomente gemessen. Die Ergebnisse liegen in Tabellen, PDF Protokollen und der Software des Prüfbankherstellers.
Jede dieser Maßnahmen hat ihren Grund. Einen lückenlosen Nachweis ergeben sie zusammen aber selten. Dieser Leitfaden zeigt, welche Normen gelten, wie Sie Prüfintervalle begründet festlegen und wie aus Einzelprüfungen ein auditfester Nachweis wird.
KURZ ZUSAMMENGEFASST
|
Was ist Werkzeugprüfung? Definition und Grundlagen
Werkzeugprüfung ist die regelmäßige und dokumentierte Kontrolle von Montagewerkzeugen, deren Ergebnis die Qualität einer Verbindung bestimmt. Das betrifft handbetätigte Drehmomentwerkzeuge wie Drehmomentschlüssel sowie motorische Schraubsysteme vom Akkuschrauber bis zur Mehrfachschraubstation. Geprüft wird, ob das Werkzeug den geforderten Wert zuverlässig auf das Bauteil bringt.
Eine einzelne Kalibrierung beantwortet diese Frage nur teilweise. Sie zeigt die Abweichung vom Referenzwert zu einem bestimmten Zeitpunkt. Ob das Werkzeug seinen Sollwert über viele Verschraubungen stabil trifft und die Verbindung am Bauteil hält, klären weitere Prüfarten.
| Prüfart | Kernfrage | Grundlage | Typischer Ort |
|---|---|---|---|
| Kalibrierung | Wie groß ist die Abweichung vom Referenzwert? | DIN EN ISO 6789 Teil 2 | Kalibrierlabor oder Prüfbank |
| Maschinenfähigkeitsuntersuchung (MFU) | Trifft das Werkzeug seinen Sollwert stabil und reproduzierbar? | VDI/VDE 2645 Blatt 2 | Prüfbank mit Messwertaufnehmer |
| Prozessfähigkeitsuntersuchung (PFU) | Ist der Schraubprozess am realen Bauteil fähig? | VDI/VDE 2645, Kundenvorgaben | Montagelinie |
| Prüfung an der Schraubstelle | Hält die Verbindung am fertigen Bauteil? | Prüfplan, Weiterziehmoment | Montagelinie, Stichprobe |
Die Kalibrierung ist die Grundlage. Die MFU richtet sich an motorische Schraubsysteme und prüft deren Stabilität in einer statistischen Kurzzeituntersuchung. Wie die Prozessfähigkeitsuntersuchung Bauteil, Schraube und Umgebung einbezieht, beschreibt der Beitrag Prozessfähigkeitsuntersuchung: Schritt für Schritt zum Nachweis.
| Kennzahl | Bedeutung | Quelle |
|---|---|---|
| 12 Monate / 5.000 | Richtwert für das Prüfintervall von Drehmomentschlüsseln, je nachdem, was zuerst eintritt | DIN EN ISO 6789 Teil 2 |
| 3 Kategorien | unterscheidet die VDI/VDE 2862 nach Risiko der Schraubverbindung: A, B und C | VDI/VDE 2862 Blatt 1 |
| 10 Jahre | nach dem Inverkehrbringen erlischt der Anspruch aus der Produkthaftung | § 13 ProdHaftG |
Welche Normen gelten für die Werkzeugprüfung?
Drei Regelwerke betreffen die Werkzeugprüfung direkt, jedes für einen anderen Teil. Automobilzulieferer müssen zusätzlich die Anforderungen der IATF 16949 an das Prüfmittelmanagement erfüllen. Die folgende Übersicht zeigt, was welches Regelwerk abdeckt.
| Regelwerk | Inhalt und Relevanz |
|---|---|
| DIN EN ISO 6789 | Gilt für handbetätigte Drehmomentwerkzeuge, also anzeigende (Typ I) und auslösende (Typ II) Werkzeuge. Teil 1 regelt Typ und Annahmeprüfung, Teil 2 die Kalibrierung und die Ermittlung der Messunsicherheit. |
| VDI/VDE 2645 Blatt 2 | Regelt die Maschinenfähigkeitsuntersuchung für Schraubwerkzeuge mit regelbarer Zielgröße wie dem Drehmoment. Gültige Fassung: September 2014. Ein überarbeiteter Entwurf erschien im Juli 2025. |
| VDI/VDE 2862 | Teilt Schraubverbindungen nach Risiko ein. Blatt 1 nennt Kategorie A (Gefahr für Leib und Leben), B (Liegenbleiber) und C (unkritisch). Blatt 2 überträgt das Prinzip auf Anlagen, Maschinen und Apparatebau. |
| IATF 16949:2016, Abschnitt 7.1.5 | Fordert die Kalibrierung aller Messmittel, mit denen Produktkonformität nachgewiesen wird, und legt in 7.1.5.2.1 die Inhalte der Kalibrieraufzeichnungen fest. |
Die DIN EN ISO 6789 ist eine Norm und kein Gesetz. Verbindlich wird sie über Kundenverträge, das Qualitätsmanagementsystem und die Produkthaftung. Im Schadensfall müssen Sie belegen, dass Ihre Werkzeuge geeignet waren und überwacht wurden.
Diesen Beleg müssen Sie lange führen können. Nach § 13 Produkthaftungsgesetz erlischt der Anspruch erst zehn Jahre, nachdem der Hersteller das Produkt in Verkehr gebracht hat. Wie Sie Aufbewahrungsfristen in der Fertigung organisieren, zeigt Aufbewahrungspflichten in der Fertigung erfüllen.
Wie die Schraubfallklassen im Detail definiert sind, erklärt VDI/VDE 2862 erklärt: Schraubfallklassen A, B und C. Die Umsetzung im Werk beschreibt VDI/VDE 2862 in der Praxis: Anforderungen und Nachweis.
Werkzeugprüfung in fünf Schritten umsetzen
Eine belastbare Werkzeugprüfung folgt einem festen Ablauf. Jeder Schritt liefert Daten für den nächsten. Fällt einer aus, fehlt dem Nachweis ein Glied.
| Schritt | Aufgabe | Umsetzung |
|---|---|---|
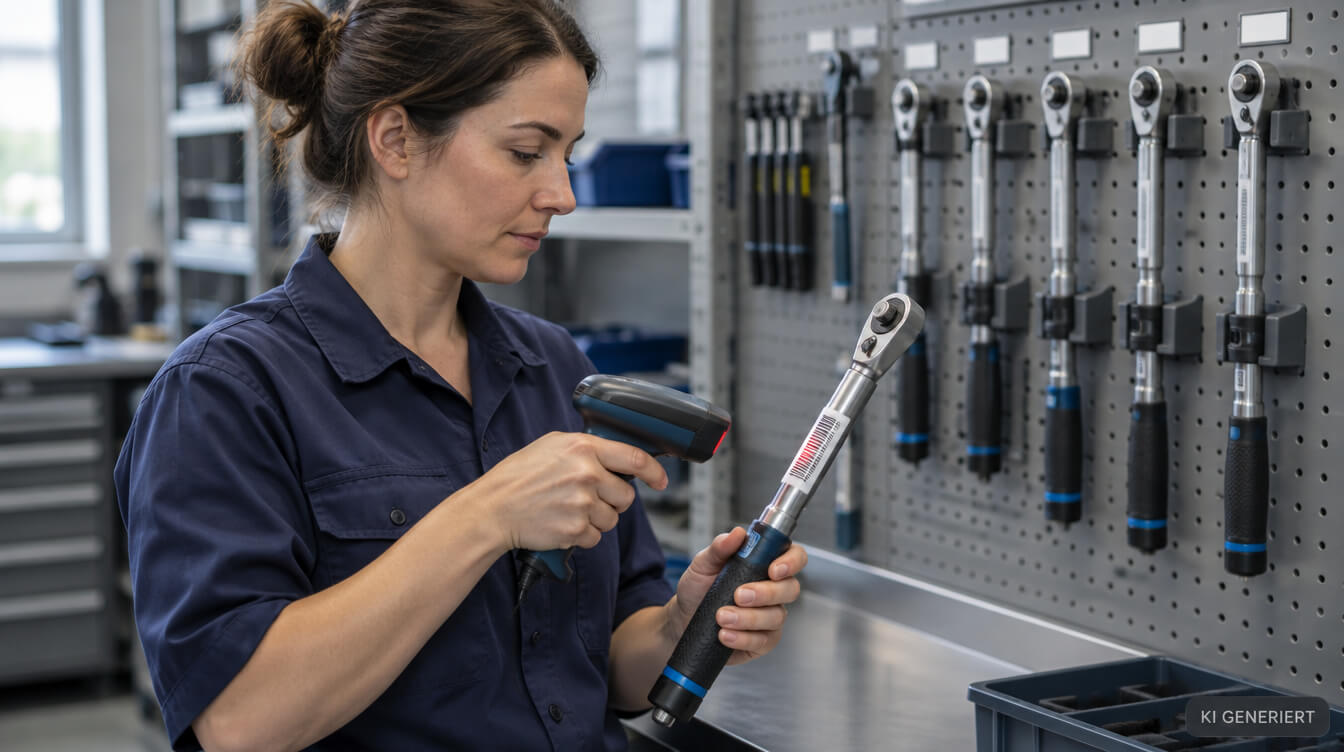
| 1 | Werkzeuge erfassen und zuordnen | Jedes Werkzeug erhält eine eindeutige Kennung per Seriennummer oder Barcode. Zugleich ordnen Sie ihm die Schraubfälle und deren Kategorie nach VDI/VDE 2862 zu. |
| 2 | Prüfintervalle festlegen | Ausgangspunkt ist der Richtwert der DIN EN ISO 6789: 12 Monate oder 5.000 Lastwechsel. Hohe Auslastung und Kategorie A rechtfertigen kürzere Intervalle. |
| 3 | Prüfmittel absichern | Messwertaufnehmer und Prüfschlüssel müssen selbst gültig kalibriert sein. Sonst ist jedes Prüfergebnis wertlos. |
| 4 | Prüfen und Messwerte speichern | Kalibrierpunkte oder eine MFU Messreihe aufnehmen und alle Einzelwerte speichern, nicht nur das Ergebnis „in Ordnung“. |
| 5 | Bewerten und reagieren | Werkzeug freigeben, sperren oder zur Justage geben. Bei einer Toleranzverletzung die betroffenen Bauteile seit der letzten gültigen Prüfung ermitteln. |
Dokumentieren Sie die Begründung für jedes Intervall. Abweichende Intervalle lassen sich im Audit vertreten, wenn Sie Auslastung, Risikoklasse und Prüfhistorie als Grundlage nachweisen. Eine Intervallfestlegung ohne Begründung ist dagegen schwer zu verteidigen.
Für die Kalibrierung handbetätigter Werkzeuge legt die DIN EN ISO 6789 Teil 2 Prüfpunkte bei 20, 60 und 100 Prozent des Messbereichs fest. Das Intervall beginnt laut Norm mit dem ersten Einsatz des Werkzeugs, nicht mit dem Datum des Kalibrierzertifikats.
Ereignisse verkürzen jedes Intervall unabhängig vom Kalender. Nach einem Sturz, einer Überlast oder einer Reparatur gehört das Werkzeug sofort auf die Prüfbank. Das funktioniert nur, wenn Werker solche Ereignisse melden und das System sie erfasst.
Auch die Prüfhistorie hilft bei der Festlegung. Wandert der Mittelwert eines Werkzeugs über mehrere Prüfungen, spricht das für ein kürzeres Intervall, noch bevor die Toleranz verletzt wird. Wie Prüfdaten so zur Wissensbasis werden, zeigt Werkzeugmanagement: Wie Prüfdaten zur Wissensbasis werden.
Fünf typische Fehler bei der Werkzeugprüfung
Oft wird durchaus geprüft, die Lücken liegen zwischen den Prüfungen. Die folgenden fünf Fehler können im Audit zu Abweichungen führen. Für jeden gibt es eine klare Gegenmaßnahme.
| Fehler | Folge im Audit | Gegenmaßnahme |
|---|---|---|
| Prüfdaten in getrennten Systemen | Keine Gesamtsicht je Werkzeug, Belege müssen zusammengesucht werden | Eine Werkzeugakte je Seriennummer für alle Prüfarten |
| Nur „i.O.“ statt Messwert gespeichert | Drift ist nicht erkennbar, Intervalle sind nicht begründbar | Einzelwerte jeder Messreihe speichern |
| Prüfmittel selbst überfällig | Alle Prüfungen seit Ablauf stehen in Frage | Gültigkeit des Prüfmittels bei jeder Prüfung automatisch prüfen |
| Werkzeug keinem Schraubfall zugeordnet | Kategorie A Werkzeuge werden nicht priorisiert | Zuordnung Werkzeug zu Schraubfall und Kategorie pflegen |
| Werte von Hand übertragen | Übertragungsfehler, Herkunft der Daten schwer belegbar | Prüfgeräte direkt anbinden |
Viele dieser Fehler entstehen durch Insellösungen. Welche Kosten eine papierbasierte Schrauberprüfung verursacht, rechnet der Beitrag Die versteckte Kostenfalle der analogen Schrauberprüfung vor. Warum Prüfprozesse feste Regeln statt individueller Routinen brauchen, beschreibt Fehlerquelle Mensch: Warum Prüfprozesse klare Regeln brauchen.
PRAXISHINWEIS: INTERVALL AB ERSTEINSATZ ZÄHLENViele Prüfpläne starten den Zyklus mit dem Datum des Kalibrierzertifikats. Liegt ein Werkzeug danach zwei Monate im Lager, stimmt der Einsatzzeitraum nicht mehr. Erfassen Sie deshalb Ausgabe und Lastwechsel je Werkzeug. |
Wo die Digitalisierung der Werkzeugprüfung typischerweise abbricht, analysiert Die Digitalisierungslücke in der Werkzeugprüfung.
WHITEPAPER VDI/VDE 2862Richtliniensicher verschrauben. Nachweisbar, nicht nur behauptet.Mindestanforderungen je Schraubfallklasse, wirtschaftliche Fähigkeitsprüfung und dauerhafte Dokumentation über Hersteller und Standorte hinweg. |
Werkzeugprüfung in der Praxis: zwei Beispiele aus dem Automobilbau
CSP entwickelt seit 1991 Software für die Fertigung, darunter Lösungen für die Werkzeugprüfung. Das Fachportal Industrial Production hat über zwei Projekte mit der CSP Prüfsoftware QS Torque berichtet. Beide zeigen, wie Werkzeug und Produktprüfung in einem System zusammenlaufen.
Volkswagen Osnabrück: 1.500 Prüfungen pro Schicht
Im Volkswagen Werk Osnabrück liefen drei Produktionslinien, auf denen unter anderem der Golf Cabrio, der Porsche Cayman und der Porsche Cayenne gefertigt wurden. Täglich verließen rund 250 Fahrzeuge das Band.
Mit QS Torque dokumentierte das Werk die Nachziehdrehmomente aus 1.500 Einzelprüfungen pro Schicht, wertete sie aus und archivierte sie. Im Fokus standen Verschraubungen der Kategorien A und B.
Die Software arbeitete mit Prüfschlüsseln des Herstellers SCS zusammen. Über gezielt vergebene Nutzerrechte konnten einzelne Mitarbeitende Prüfschlüsseldaten auslesen und auswerten, ohne weitere Rechte zu erhalten.
Audi Neckarsulm: Werkzeug und Produktprüfung in einem System
Am Audi Standort Neckarsulm erfasste QS Torque bei der Montage von A4, A6, A8 und R8 die Messdaten aus den Qualitätsprüfungen. Bis zu 50 Personen aus Instandhaltung und Qualitätssicherung arbeiteten mit der Software.
Die Software verwaltete Prozessprüfungen am Band ebenso wie regelmäßige Werkzeugprüfungen auf der Prüfbank. Prüfkurven ließen sich übereinanderlegen und vergleichen, und das System unterstützte die Anforderungen aus VDI/VDE 2862, VDI/VDE 2645 und ISO 6789.
Beide Beispiele zeigen dasselbe Muster. Werkzeugprüfung und Prüfung am Bauteil laufen in einem System zusammen, und jede Messung ist einem Werkzeug, einer Linie und einem Zeitraum zugeordnet. Diese Verknüpfung ist die Voraussetzung für einen auditfesten Nachweis.
Für Ihr eigenes Werk lassen sich daraus drei Fragen ableiten. Wo liegen Ihre Prüfdaten heute, und wer führt sie zusammen? Wie lange dauert es, bei einer Toleranzverletzung die betroffenen Bauteile zu benennen?
Wie Sie Schraubkurven aus solchen Prüfungen interpretieren, zeigt Verschraubungskurven: Muster und Ursachen. Welche Berichte Prüfer im Audit erwarten, beschreibt Qualitätsdaten für Audit Reports.
Tabelle oder Prüfsoftware: Wann lohnt sich welcher Ansatz?
Für wenige Handwerkzeuge an einem Standort reicht eine gut gepflegte Tabelle oft aus. Mit der Zahl der Werkzeuge, Prüfgeräte und Kategorie A Verschraubungen steigt jedoch der Aufwand für einen lückenlosen Nachweis. Die folgende Gegenüberstellung hilft bei der Entscheidung.
| Kriterium | Tabelle und Papier | Prüfsoftware |
|---|---|---|
| Geeignet für | Wenige Handwerkzeuge, ein Standort | Viele Werkzeuge, mehrere Linien oder Standorte |
| Fälligkeiten | Manuell nach Kalender | Automatisch nach Kalender, Lastwechseln und Ereignissen |
| Messwerte | Häufig nur Ergebnis | Alle Einzelwerte mit Trendanalyse |
| Prüfgeräte | Werte von Hand übertragen | Direkte Anbindung, auch herstellerübergreifend |
| Toleranzverletzung | Betroffene Bauteile manuell rekonstruieren | Betroffene Bauteile direkt abrufbar |
| Audit | Belege zusammensuchen | Bericht je Werkzeug, Linie oder Zeitraum auf Abruf |
Spätestens wenn Sie Werkzeuge unterschiedlicher Hersteller einsetzen, stoßen Tabellen an Grenzen. Jeder Hersteller liefert eigene Software, und die Daten müssen von Hand zusammengeführt werden. Worauf Sie bei der Auswahl einer Lösung achten sollten, vertieft Werkzeugverwaltungssoftware: Prüfung und Nachweis.
Im CSP Manufacturing OS übernimmt das Modul QST die Qualitätssicherung von Schraubverbindungen und Werkzeugen. CSP Kunden überwachen damit mehr als 500.000 Werkzeuge und mehr als eine Million Schraubstellen.
QST IM CSP MANUFACTURING OS
|
Bei einer Toleranzverletzung lässt sich so direkt eingrenzen, welche Bauteile betroffen sind. Mehr zum Lösungsumfang finden Sie unter Qualitätssicherung mit dem CSP Manufacturing OS. Wie Prüfdaten zusätzlich die vorausschauende Wartung unterstützen, zeigt KI gestützte Werkzeugwartung.
Häufig gestellte Fragen zur Werkzeugprüfung
Was versteht man unter Werkzeugprüfung?
Werkzeugprüfung ist die regelmäßige und dokumentierte Kontrolle von Montagewerkzeugen wie Drehmomentschlüsseln und Schraubsystemen. Sie umfasst die Kalibrierung nach DIN EN ISO 6789, die Maschinenfähigkeitsuntersuchung nach VDI/VDE 2645 Blatt 2 und Prüfungen an der Schraubstelle. Ziel ist der Nachweis, dass ein Werkzeug den geforderten Wert stabil erreicht. In der Automobilindustrie und im Maschinenbau ist dieser Nachweis regelmäßig Gegenstand von Kunden und Zertifizierungsaudits.
Wie oft muss ein Drehmomentschlüssel geprüft werden?
Die DIN EN ISO 6789 nennt als Richtwert 12 Monate oder 5.000 Lastwechsel, je nachdem, was zuerst eintritt. Das gilt, sofern Ihre Prüfmittelüberwachung kein anderes Intervall festlegt. Nach einem Sturz, einer Überlast oder einer Reparatur sollten Sie das Werkzeug sofort prüfen. Für sicherheitskritische Verschraubungen der Kategorie A nach VDI/VDE 2862 sind kürzere, begründete Intervalle sinnvoll.
Was ist der Unterschied zwischen Kalibrierung und Maschinenfähigkeitsuntersuchung?
Die Kalibrierung ermittelt, wie stark ein Werkzeug vom Referenzwert abweicht, einschließlich der Messunsicherheit. Die Maschinenfähigkeitsuntersuchung (MFU) nach VDI/VDE 2645 Blatt 2 bewertet dagegen statistisch, ob ein Schraubwerkzeug seinen Sollwert über eine Messreihe stabil und reproduzierbar trifft. Die Kalibrierung prüft also die Genauigkeit, die MFU die Fähigkeit des Werkzeugs.
Was regelt die VDI/VDE 2645 Blatt 2?
Die VDI/VDE 2645 Blatt 2 beschreibt die Maschinenfähigkeitsuntersuchung für Schraubwerkzeuge mit einer regelbaren Zielgröße wie dem Drehmoment. Sie bewertet Stabilität und Reproduzierbarkeit des Werkzeugs über eine statistische Kurzzeituntersuchung. Die gültige Fassung stammt von September 2014. Im Juli 2025 hat der VDI einen überarbeiteten Entwurf veröffentlicht.
Ist die DIN EN ISO 6789 gesetzlich vorgeschrieben?
Nein, die DIN EN ISO 6789 ist eine Norm und kein Gesetz. Verbindlich wird sie über Kundenverträge, Qualitätsmanagementsysteme wie IATF 16949 und die Produkthaftung. Im Schadensfall müssen Sie belegen können, dass Ihre Werkzeuge geeignet waren und regelmäßig überwacht wurden. Ohne lückenlose Prüfnachweise ist dieser Beleg kaum zu führen.
Welche Schraubverbindungen gehören zur Kategorie A?
Nach VDI/VDE 2862 Blatt 1 gehören Verschraubungen zur Kategorie A, deren Versagen eine Gefahr für Leib und Leben bedeuten kann. Blatt 2 für den Anlagen, Maschinen und Apparatebau nennt zusätzlich die Umwelt als Schutzgut. Für Kategorie A gelten die höchsten Anforderungen an Schraubsystem, Überwachung und Dokumentation.
Welche Daten gehören in einen auditfesten Prüfnachweis?
IATF 16949 verlangt in Abschnitt 7.1.5.2.1 dokumentierte Kalibrier und Verifizierungsaufzeichnungen. Dazu gehören die Werkzeugidentifikation, das Prüfdatum, das verwendete Referenzmittel, die Messergebnisse und eine Konformitätsaussage. Bei einer Toleranzverletzung kommt die Bewertung der betroffenen Produkte hinzu. Die Norm fordert außerdem die Verifizierung produktionsrelevanter Software.
Lassen sich Prüfgeräte verschiedener Hersteller in einer Software zusammenführen?
Ja. Eine herstellerunabhängige Prüfsoftware liest Prüfschlüssel, Prüfbänke und Schraubsteuerungen verschiedener Anbieter aus und speichert alle Ergebnisse in einer gemeinsamen Datenbasis. CSP hat das unter anderem bei Volkswagen in Osnabrück umgesetzt. Dort arbeitete die CSP Prüfsoftware QS Torque mit Prüfschlüsseln des Herstellers SCS zusammen.
