


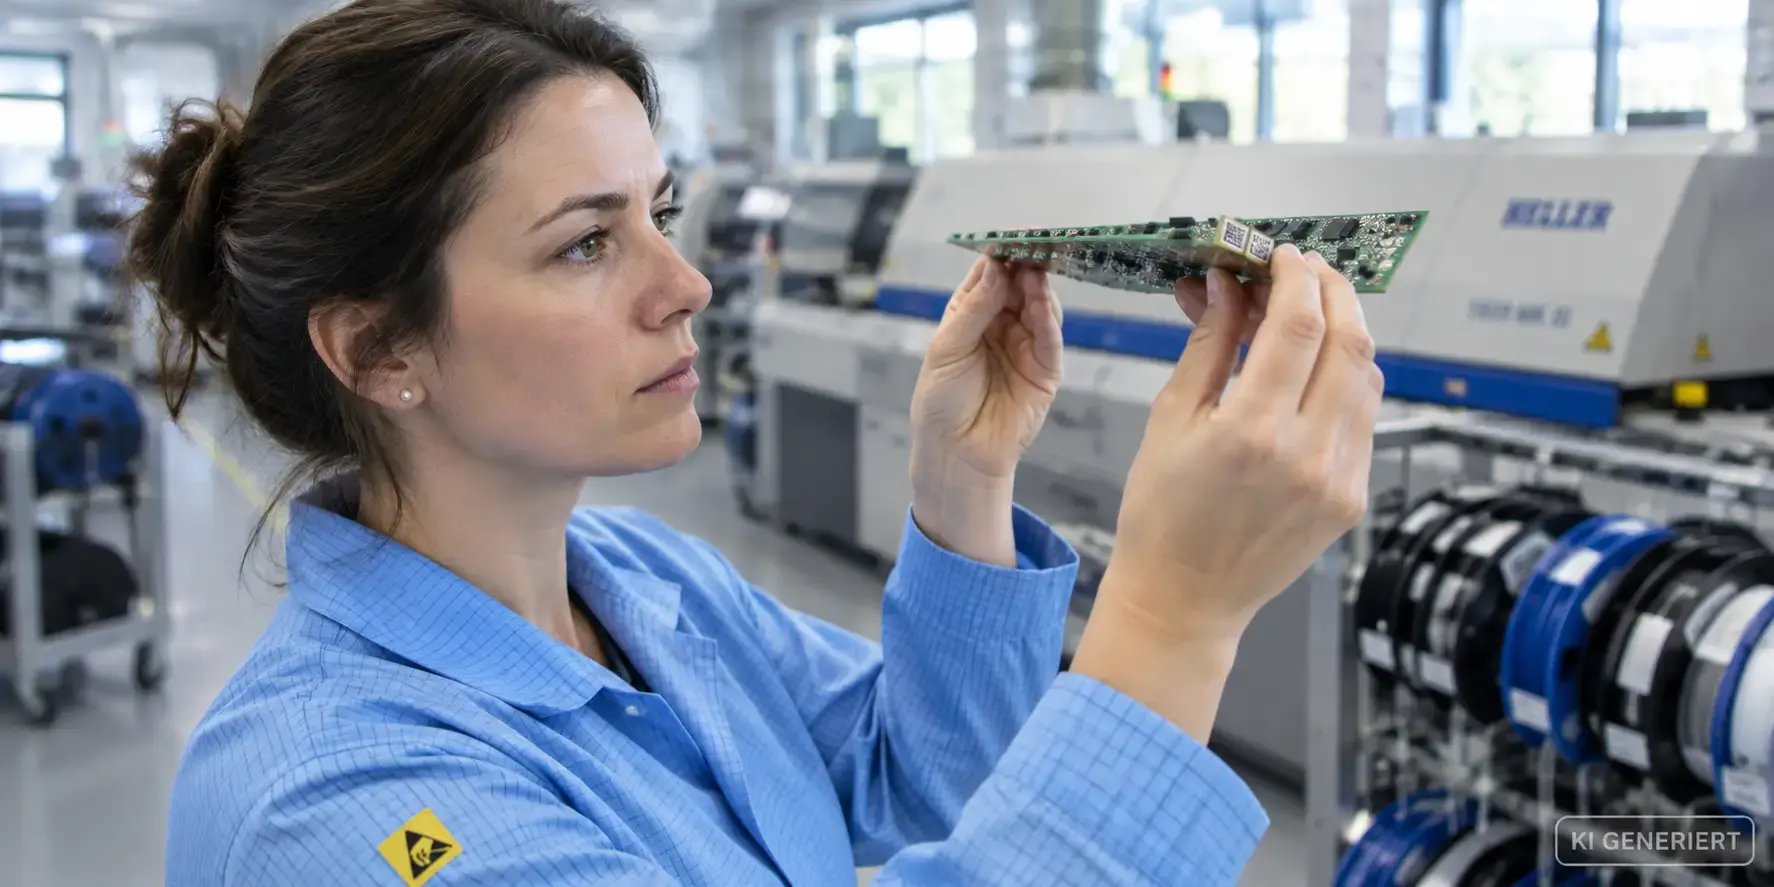
Angenommen, ein Bauteilhersteller meldet eine fehlerhafte Charge Kondensatoren. Auf Ihrer SMT Linie liefen in den letzten sechs Wochen 40 Rollen dieser Sachnummer, verteilt auf drei Produkte und zwei Schichten. Welche Baugruppen tragen die betroffenen Teile? Kommt die Antwort in Minuten, sperren Sie ein paar hundert Seriennummern. Braucht sie Tage, sperren Sie im Zweifel alles, was in diesem Zeitraum gefertigt wurde.
Das Wichtigste in Kürze
Rückverfolgbarkeit in der Elektronikproduktion verknüpft jede Baugruppe über ihre Seriennummer mit den verbauten Bauteilchargen, den Prozessdaten jeder Station und den Prüfergebnissen. Den Branchenstandard setzt IPC 1782B von 2023 mit vier Levels für Material und Prozess. IATF 16949, ISO 13485 und die EU MDR verlangen den Nachweis je nach Branche. In Deutschland tritt das neue Produkthaftungsrecht am 9. Dezember 2026 in Kraft.
Kurz zusammengefasst
Der Schlüssel
Die Seriennummer der Leiterplatte trägt die gesamte Historie. Ohne sie bleibt jede Rückverfolgung auf Losebene.
Das Level
IPC 1782B legt das Traceability Level nach Risiko fest, abgestimmt zwischen Kunde und Lieferant.
Die Übergänge
Prüfen Sie Nutzentrennung, Handarbeitsplätze und Endmontage. Dort wechselt die Kennung oder wird von Hand erfasst.
Inhalt dieses Artikels
01 Was bedeutet Rückverfolgbarkeit in der Elektronikproduktion?
02 Warum ist Traceability in der Elektronikfertigung schwieriger als in der mechanischen Montage?
03 Welche Normen fordern Rückverfolgbarkeit für Elektronikbaugruppen?
04 Welche Traceability Levels unterscheidet IPC 1782B?
05 Welche Daten muss jede Station der SMT Linie liefern?
06 Serialisierung oder Chargenverfolgung: Was braucht eine Leiterplatte?
07 Wie sichern Sie Rückverfolgbarkeit in Endmontage und Box Build ab?
08 Wie stark grenzt präzise Traceability einen Rückruf ein?
09 In sieben Schritten zur Rückverfolgbarkeit in der Elektronikproduktion
10 Wie unterstützt das Manufacturing OS von CSP die Rückverfolgbarkeit in der Elektronikproduktion?
01 · Grundlagen
Was bedeutet Rückverfolgbarkeit in der Elektronikproduktion?
Rückverfolgbarkeit in der Elektronikproduktion ist die datengestützte Verbindung zwischen einer fertigen Baugruppe und allem, was in sie eingeflossen ist: Leiterplatte, Bauteilchargen, Lotpaste, Prozessparameter der einzelnen Stationen, Prüfergebnisse und jede Nacharbeit. Im Englischen heißt das Traceability. Beide Begriffe meinen dasselbe.
Den Branchenstandard setzt IPC, der internationale Branchenverband der Elektronikfertigung. IPC beschreibt Traceability als ununterbrochene Aufzeichnung von Materialien, Teilen, Baugruppen, Prozessen und Messungen samt der zugehörigen Messunsicherheiten. Die aktuelle Fassung IPC 1782B ist im September 2023 erschienen. Sie legt Mindestanforderungen fest, die sich am Risiko des Produkts orientieren.
Die Norm unterscheidet zwei Richtungen. Interne Rückverfolgbarkeit betrifft alles, was in dem Werk passiert, in dem die Baugruppe entsteht. Externe Rückverfolgbarkeit folgt Material und Produkten, wenn sie entlang der Lieferkette den Standort wechseln. Für einen Elektronikfertiger heißt das: Er muss sagen können, welche Rolle eines Bauteilherstellers auf welcher Leiterplatte sitzt, und diese Information an seinen Kunden weitergeben können.
4
Traceability Levels unterscheidet IPC 1782B, jeweils für Material und Prozess
Quelle: IPC 1782B, Kapitel 4
6
Anforderungen (a bis f) stellt IATF 16949 an einen Traceability Plan
Quelle: IATF 16949:2016, Abschnitt 8.5.2.1
168 h
Floor Life eines MSL 3 Bauteils bei höchstens 30 °C und 60 % relativer Feuchte
Quelle: IPC/JEDEC J STD 033
9.12.2026
Inkrafttreten des neuen Produkthaftungsrechts in Deutschland
Quelle: IHK Frankfurt am Main
Wie Vorwärtsverfolgung und Rückwärtsverfolgung allgemein funktionieren und welche Pflichtfelder jede Fertigung braucht, erklärt der Grundlagenartikel zur Rückverfolgbarkeit in der Produktion. Dieser Beitrag behandelt, was in der Elektronik anders ist.
02 · Besonderheiten
Warum ist Traceability in der Elektronikfertigung schwieriger als in der mechanischen Montage?
In einer Achsmontage lassen sich die sicherheitsrelevanten Teile oft an zwei Händen abzählen. Auf einer bestückten Leiterplatte sitzen je nach Produkt Dutzende bis Hunderte Bauteile, viele davon so klein, dass sie selbst keine Kennzeichnung tragen können. Die Herkunft eines einzelnen Widerstands lässt sich deshalb nur über die Rolle bestimmen, von der er stammt, und über den Zeitpunkt, zu dem diese Rolle im Automaten steckte.
| Merkmal | Mechanische Montage | Elektronikproduktion |
|---|---|---|
| Kennzeichnung der Teile | Sicherheitsteile sind oft einzeln gekennzeichnet | Bauteile ohne eigene Kennung, Herkunft nur über Rolle und Charge |
| Materialnachschub | Teile werden einzeln oder aus Behältern entnommen | Rollen werden im laufenden Betrieb gewechselt oder angespleißt |
| Lagerbedingungen | meist unkritisch | feuchteempfindliche Bauteile haben nach J STD 033 eine begrenzte Floor Life |
| Kennung des Produkts | das Bauteil behält seine Kennung | mehrere Leiterplatten laufen im Nutzen, die Kennung wechselt bei der Nutzentrennung |
| Prozessschritte | überschaubar, häufig manuell | viele automatische Stationen mit eigener Software: Druck, Inspektion, Bestückung, Löten |
Ein zweiter Grund liegt in der Lieferkette. Laut einem Beitrag in PCD&F, einer US Fachzeitschrift für Leiterplattendesign und Leiterplattenfertigung, entstand die IPC Arbeitsgruppe zur Norm 1782 nach einem gehäuften Qualitätsproblem mit Speicherchips und weil zunehmend gefälschte Bauteile in die Lieferkette gelangten. Rückverfolgbarkeit schützt in der Elektronik also auch vor Fälschungen: Wer jede Rolle bis zum Lieferanten zurückverfolgen kann, findet die Quelle eines gefälschten Bauteils und kann die Verantwortung zuordnen.
03 · Normen
Welche Normen fordern Rückverfolgbarkeit für Elektronikbaugruppen?
Eine Norm, die für alle Elektronikfertiger gleichermaßen gilt, gibt es nicht. Welche Anforderungen an die Rückverfolgbarkeit in der Elektronikproduktion greifen, hängt vom Zielmarkt ab. Die Übersicht ordnet die wichtigsten Regelwerke ein.
| Regelwerk | Geltungsbereich | Kernanforderung zur Rückverfolgbarkeit |
|---|---|---|
| IPC 1782B (2023) | Elektronikfertigung allgemein | Mindestanforderungen nach Risiko, intern und entlang der Lieferkette, vier Levels |
| IATF 16949:2016, 8.5.2.1 | Automobilindustrie | Traceability Plan nach Risiko, serialisierte Kennzeichnung, wenn Kunde oder Regelwerk sie fordern |
| ISO 13485:2016, 7.5.9 | Medizintechnik | dokumentierte Verfahren zur Rückverfolgbarkeit |
| EU MDR 2017/745, Art. 27 | Medizinprodukte | UDI System mit Produktkennung und Produktionskennung |
| Richtlinie (EU) 2024/2853 | alle Branchen | neue Produkthaftung, Software zählt als Produkt, in Deutschland in Kraft ab 9.12.2026 |
| IPC/JEDEC J STD 033 | Bauteillogistik | Handhabung feuchteempfindlicher Bauteile, Floor Life je Feuchtestufe |
IATF 16949 ist der Qualitätsmanagementstandard der Automobilindustrie und baut auf ISO 9001 auf. Abschnitt 8.5.2.1 verlangt, dass Organisationen die Anforderungen an Rückverfolgbarkeit analysieren, die intern, vom Kunden und von Behörden kommen, und daraus Traceability Pläne ableiten, gestaffelt nach Risiko oder Fehlerschwere. Diese Pläne müssen sechs Dinge leisten: fehlerhafte und verdächtige Produkte identifizieren (a) und aussondern (b), die Reaktionszeiten von Kunde und Behörde einhalten (c), Nachweise in einem Format aufbewahren, das diese Reaktionszeiten möglich macht (d), eine serialisierte Kennzeichnung sicherstellen, wenn Kunde oder Regelwerk sie fordern (e), und die Anforderungen auf zugekaufte Produkte mit sicherheitsrelevanten oder gesetzlichen Merkmalen ausdehnen (f).
Rückverfolgbarkeit soll einen klaren Anfangspunkt und Endpunkt für die Produkte liefern, die beim Kunden oder im Feld Qualitätsmängel oder Sicherheitsmängel enthalten können.
IATF 16949:2016, Abschnitt 8.5.2.1, sinngemäß übersetzt
In der Medizintechnik fordert ISO 13485:2016 in Abschnitt 7.5.9 dokumentierte Verfahren zur Rückverfolgbarkeit. Die EU Medizinprodukteverordnung (MDR) ergänzt das um das UDI System nach Artikel 27: Jedes Produkt erhält eine Produktkennung (UDI DI), die über benannte Zuteilungsstellen vergeben wird, und eine Produktionskennung (UDI PI), die der Hersteller selbst vergibt. Die MDR nutzt die UDI ausdrücklich für die Meldung schwerwiegender Vorkommnisse und für Sicherheitskorrekturmaßnahmen im Feld. Wer Steuerungen für Medizingeräte fertigt, sollte die Seriennummer der Baugruppe deshalb der Produktionskennung des Geräts zuordnen können.
Für alle Branchen gilt künftig die neue EU Produkthaftungsrichtlinie (EU) 2024/2853. Sie bezieht Software ausdrücklich in den Produktbegriff ein. Der Bundestag hat das Gesetz zur Modernisierung des Produkthaftungsrechts am 8. Oktober 2026 beschlossen, es tritt am 9. Dezember 2026 in Kraft. Für Produkte, die bis einschließlich 8. Dezember 2026 in Verkehr gebracht werden, gilt das bisherige Recht. Für die Rückverfolgbarkeit ist ein Punkt besonders relevant: Gerichte sollen auf Antrag die Offenlegung konkreter Beweismittel anordnen können, die beim Hersteller liegen. Wer seine Fertigungsdaten nicht geordnet abrufen kann, hat dann ein Problem.
Nächster Schritt · Whitepaper
Management von qualitätsrelevanten Produktionsdaten
Das Whitepaper zeigt, wie Sie qualitätsrelevante Produktionsdaten durchgängig erfassen, auswerten und archivieren, ohne Ihre bestehende Infrastruktur neu aufzubauen.
04 · Traceability Level
Welche Traceability Levels unterscheidet IPC 1782B?
IPC 1782B ordnet die Rückverfolgbarkeit in der Elektronikproduktion in vier Stufen. Jede Stufe gibt es zweimal, einmal für Materialdaten und einmal für Prozessdaten. Ein Hersteller kann also bei Material Level 3 erfüllen und bei Prozessdaten Level 2. Welches Level gilt, legen Kunde und Lieferant gemeinsam fest, auf Basis einer Risikobewertung. Als Orientierung verknüpft die Norm die Levels mit den IPC Produktklassen 1 bis 3, die vom einfachen Konsumprodukt bis zu sicherheitskritischen Systemen reichen.
| Level | Bezeichnung | Was erfasst wird | Wirkung im Fehlerfall |
|---|---|---|---|
| 1 | Basic | Einstiegsstufe, Zuordnung auf Auftragsebene und Losebene | Die Analyse eines Problems kostet viel Zeit |
| 2 | Standard | eindeutige Kennung für Materialien und Baugruppen, mehr automatische Erfassung | Rückruf und Nacharbeit lassen sich deutlich enger eingrenzen als bei Level 1 |
| 3 | Advanced | verschärftes Level 2 mit detaillierteren Prozessdaten und Materialdaten | höhere Automatisierung, weniger Erfassungsfehler, schnellere Auswertung |
| 4 | Comprehensive | vollständige Fertigungshistorie, auch jeder Materialwechsel und jedes Nachfüllen beim Bestücken | Die Historie jeder Baugruppe ist präzise und ohne Zweifel rekonstruierbar |
Der Schritt von Level 1 zu Level 2 verändert am meisten. Erst ab Level 2 erhalten Materialien und Baugruppen eine eindeutige Kennung. Laut der Beschreibung der Levels im SMT Magazine, einer Fachzeitschrift der Elektronikfertigung, lässt sich der Umfang von Rückruf und Nacharbeit damit deutlich besser begrenzen als auf Level 1.
Praxisfehler: Level 4 als Pauschalziel
Level 4 klingt nach der sicheren Wahl. Es heißt aber auch, dass jeder Rollenwechsel und jeder Nachfüllvorgang am Bestückautomaten präzise erfasst wird. Ob sich dieser Aufwand für ein Produkt der Klasse 1 lohnt, sollte die Risikobewertung zeigen. IPC 1782B ist bewusst risikobasiert aufgebaut: erst die Bewertung, dann das Level.
05 · SMT Linie
Welche Daten muss jede Station der SMT Linie liefern?
IPC 1782B beschreibt die Rückverfolgbarkeit in der Elektronikproduktion mit sogenannten Traceability Zellen. Für einzelne Prozessschritte beschreibt die Norm, welche Daten anfallen, unter anderem für Klebstoffauftrag, SMT Bestückung und das Einsetzen bedrahteter Bauteile (THT), automatisch wie von Hand. Die Tabelle überträgt diese Logik auf eine typische Linie. Sie ist ein Startpunkt und ersetzt nicht die Abstimmung mit Ihrem Kunden.
| Station | Daten pro Leiterplatte | Wofür Sie sie brauchen |
|---|---|---|
| Einlauf Leiterplatte | Seriennummer oder Nutzenkennung, Lieferantencharge der Rohleiterplatte | Grundschlüssel für alle weiteren Daten |
| Lotpastendruck | Pastencharge, Schablone, Druckparameter, Zeitstempel | Lötfehler einer Pastencharge oder Schablone zuordnen |
| Lotpasteninspektion (SPI) | Messwerte zu Volumen und Versatz, Ergebnis | Druckprobleme vor dem Bestücken erkennen und belegen |
| Bestückung | Rolle oder Bauteilcharge je Bestückposition, Feeder, Rüstwechsel und Spleißvorgänge | eine fehlerhafte Bauteilcharge den betroffenen Leiterplatten zuordnen |
| Reflowlöten | gemessenes Ofenprofil, Bandgeschwindigkeit, Zeitstempel | Lötqualität belegen und Ofenabweichungen eingrenzen |
| Optische Inspektion (AOI) | Ergebnis, Fehlerbilder, Bewertung durch den Bediener | Fehlerquote je Los und Nachweis der Prüfung |
| THT und Selektivlöten | Bauteilcharge, Lötparameter, bei Handarbeit Werker und Zeitstempel | Lücke zwischen automatischer und manueller Fertigung schließen |
| Elektrische Prüfung (ICT, Funktionstest) | Prüfprogramm mit Version, Messwerte, Ergebnis | belegen, mit welchem Prüfstand die Baugruppe freigegeben wurde |
| Nacharbeit | Fehlerort, getauschtes Bauteil mit Charge, Werker, neues Prüfergebnis | Bauteiltausch in der Historie der Baugruppe sichtbar machen |
| Nutzentrennung | Zuordnung der Nutzenkennung zu jeder Einzelplatine | die Historie bleibt nach dem Trennen erhalten |
Zwei Stellen verdienen besondere Aufmerksamkeit. Die erste ist die Bestückung. Ein Bestückautomat wechselt im Lauf einer Schicht viele Rollen, und eine neue Rolle wird oft ohne Stopp an die alte angespleißt. Wer nur die Rüstliste speichert, weiß, welche Rollen geplant waren, aber nicht, welche Leiterplatte welches Ende einer Rolle bekommen hat. Diese Genauigkeit beschreibt Level 4 in IPC 1782B.
Die zweite Stelle ist die Nutzentrennung. Solange mehrere Leiterplatten im Nutzen laufen, hängt die Historie an der Nutzenkennung. Nach dem Trennen braucht jede Einzelplatine ihre eigene Kennung, und die Zuordnung zur Nutzenkennung muss gespeichert sein, bevor die Platinen den Arbeitsplatz verlassen.
Ein drittes Thema betrifft die Bauteile vor der Linie. Feuchteempfindliche Bauteile werden nach IPC/JEDEC J STD 033 in Feuchtestufen eingeteilt, die Moisture Sensitivity Level (MSL). Jede Stufe hat eine Floor Life, also die Zeit, die ein Bauteil nach dem Öffnen der Trockenverpackung bei höchstens 30 °C und 60 % relativer Feuchte offen liegen darf: vier Wochen bei MSL 2a, 168 Stunden bei MSL 3 und 72 Stunden bei MSL 4. Ist die Zeit überschritten, sieht die Norm ein Ausheizen vor dem Löten vor. Öffnungszeiten und Ausheizvorgänge einer Rolle gehören deshalb in ihre Historie.
06 · Kennzeichnung
Serialisierung oder Chargenverfolgung: Was braucht eine Leiterplatte?
Bei der Rückverfolgbarkeit in der Elektronikproduktion stellt sich diese Frage auf zwei Ebenen. Für die Baugruppe ist die Seriennummer der Normalfall, sobald Kunde oder Regelwerk eine Einzelkennzeichnung fordern. IATF 16949 nennt das ausdrücklich in Punkt e von Abschnitt 8.5.2.1, in der Medizintechnik verlangt die MDR eine Produktionskennung am Gerät. Auf der Leiterplatte sitzt die Nummer meist als Data Matrix Code, gelasert oder als Etikett.
Für Bauteile sieht es anders aus. Ein einzelner Chipwiderstand lässt sich nicht kennzeichnen. Die kleinste Einheit ist hier die Rolle oder die Charge des Herstellers, und erst die Seriennummer der Leiterplatte stellt die Verbindung zum Endprodukt her.
| Situation | Charge oder Rolle genügt | Seriennummer nötig |
|---|---|---|
| Passive Bauteile von der Rolle | ja, Rolle mit Herstellercharge und Datecode | technisch nicht möglich |
| Bauteile mit eigener Kennung, etwa programmierte Controller | wenn der Kunde nichts Weiteres fordert | wenn der Kunde einen Einzelnachweis verlangt |
| Baugruppe für Automotive mit Kundenvorgabe zur Einzelkennzeichnung | nein | ja, IATF 16949 Abschnitt 8.5.2.1 e |
| Baugruppe für ein Medizinprodukt | nein | ja, zur Zuordnung zur Produktionskennung (UDI PI) des Geräts |
| Nacharbeit an einer Baugruppe | nein | ja, damit der Bauteiltausch der richtigen Baugruppe zugeordnet bleibt |
Für die Architektur gilt: Charge und Seriennummer sollten im selben Datenmodell liegen. Dann lässt sich die Granularität später verfeinern, ohne die Datenstruktur umzubauen. Wie das aussieht, zeigt der Beitrag Traceability in der Fertigung: Anforderungen und lückenlose Umsetzung. Die nötigen Pflichtfelder beschreibt das minimale Datenmodell für Rückverfolgbarkeit.
07 · Endmontage
Wie sichern Sie Rückverfolgbarkeit in Endmontage und Box Build ab?
Viele Elektronikprodukte verlassen die SMT Linie nicht als fertiges Produkt. Die Baugruppe kommt in ein Gehäuse, wird mit Kabeln und Steckern verbunden, verschraubt, manchmal mit Schutzlack überzogen und am Ende geprüft. Dieser Abschnitt heißt in der Branche Box Build. An diesen Arbeitsplätzen erfassen häufig Menschen die Daten und nicht Maschinen. Für die Rückverfolgbarkeit in der Elektronikproduktion können sie deshalb die schwächste Stelle der Kette sein.
Handarbeitsplätze mit Werkerführung
Wo Bauteile von Hand gesetzt oder gelötet werden, sollte die Station den Scan der Seriennummer verlangen, bevor sie den nächsten Arbeitsschritt freigibt. Werker und Zeitstempel landen dann automatisch in der Historie.
Verschraubung und Crimpen
Gehäuse und Kühlkörper werden verschraubt, Kabel gecrimpt. Die Prozessdaten dieser Fügeverbindungen, also Drehmoment, Drehwinkel oder Crimpkraft, gehören zur Seriennummer, ebenso der Nachweis, dass das Werkzeug geprüft war.
Endprüfung
Die letzte elektrische Prüfung verbindet die Nummer der Baugruppe mit der Nummer des Endprodukts. Fehlt diese Verknüpfung, endet die Rückverfolgung an der Gehäusewand.
Prüffragen für den Box Build
08 · Rückruf
Wie stark grenzt präzise Traceability einen Rückruf ein?
IATF 16949 formuliert den Zweck der Rückverfolgbarkeit nüchtern: einen klaren Anfangspunkt und Endpunkt für verdächtige Produkte finden. In der Elektronik kann dieser Punkt eine Bauteilcharge sein, eine Pastencharge oder ein Zeitfenster mit einer Prozessabweichung im Ofen.
Rechenbeispiel
Eine Linie fertigt 1.500 Baugruppen pro Schicht in zwei Schichten. Ein Lieferant meldet zwei fehlerhafte Rollen eines Kondensators, die innerhalb von drei Tagen verbaut wurden. Jede Baugruppe trägt vier dieser Kondensatoren, eine Rolle enthält 4.000 Stück und reicht damit für 1.000 Baugruppen. Ohne Zuordnung von Rolle zu Leiterplatte stehen alle 9.000 Baugruppen der drei Tage unter Verdacht. Mit Level 2 oder höher benennt der Hersteller die 2.000 Baugruppen, die eine der beiden Rollen bekommen haben.
Die Werte im Beispiel sind angenommen. Das Prinzip gilt unabhängig davon. Für die Rückverfolgbarkeit in der Elektronikproduktion heißt das: Je genauer die Zuordnung, desto kleiner der Rückruf. Wie sich Rückrufkosten zusammensetzen und wie Sie die Präzision eines Rückrufs messen, beschreibt der Beitrag zum Recall Management.
09 · Umsetzung
In sieben Schritten zur Rückverfolgbarkeit in der Elektronikproduktion
Anforderungen sammeln
Kundenvorgaben, IATF 16949 oder ISO 13485, MDR und Lieferverträge auswerten und je Produkt festhalten, was gefordert ist.
Level festlegen
Je Produktfamilie und getrennt für Material und Prozess ein IPC 1782B Level bestimmen, auf Basis der Risikobewertung.
Schlüssel definieren
Seriennummer der Leiterplatte, Nutzenkennung und Rollenkennung festlegen. Diese Kennungen tragen die gesamte Historie.
Wareneingang anbinden
Jede Rolle erhält beim Eingang eine Kennung mit Herstellercharge, Datecode und Feuchtestufe.
Linie anbinden
Daten aus Drucker, SPI, Bestücker, Ofen, AOI und Prüfständen über die Schnittstellen der Anlagen an die Seriennummer koppeln.
Handarbeit schließen
Scanpflicht an manuellen Stationen und eine gespeicherte Verknüpfung von Baugruppe und Endprodukt.
Probe machen
Eine zufällige Seriennummer wählen, die vollständige Historie abrufen und die Zeit stoppen.
Der letzte Schritt ist der wichtigste Test, weil Auditoren genau so vorgehen: Sie ziehen ein Teil und verlangen seine Historie. Wie Sie einen solchen Trockenlauf aufbauen, beschreibt der Beitrag zur Audit Readiness in der Fertigung.
10 · Lösung
Wie unterstützt das Manufacturing OS von CSP die Rückverfolgbarkeit in der Elektronikproduktion?
CSP Intelligence GmbH entwickelt seit 1991 Software für die Fertigungsindustrie und sitzt in Großköllnbach in Niederbayern. Das Manufacturing OS ist die Plattform von CSP für durchgängige Qualitätssicherung. Zu ihren Modulen gehören IPM für Prozessdatenmanagement, PG für digitale Werkerführung, QST für Qualitätssicherung und Werkzeugprüfung sowie CHRONOS für die revisionssichere Langzeitarchivierung.
Den Kern der Rückverfolgbarkeit in der Elektronikproduktion bildet IPM. Laut CSP nutzt IPM die Seriennummer als durchgehenden Primärschlüssel vom Wareneingang bis zum Versand, bindet Anlagen herstellerübergreifend über OPC UA und REST an und hält Chargenverfolgung und Seriennummernverfolgung im selben Datenmodell. Prozessparameter und Prüfkurven hängen direkt an der Einheit und liegen nicht in parallelen Systemen.
CSP beschreibt die Suite für qualitätsrelevante Prozessschritte wie Schrauben, Nieten, Crimpen, Kleben und Pressen sowie für fertigungsintegrierte mechanische und elektrische Prüfverfahren. Das deckt die Abschnitte ab, in denen Elektronikfertiger die meisten manuellen und mechanischen Daten erzeugen: Handarbeitsplätze, Box Build und Endprüfung. PG führt Werker dort schrittweise und nach Variante durch den Ablauf und erfasst Abweichungen mit Zeitstempel und Werker ID. QST plant, prüft und dokumentiert die Fügewerkzeuge, auch für das Crimpen.
Die Rüstkontrolle am Bestückautomaten und die Erfassung einzelner Spleißvorgänge gehören nicht zu den Funktionen, die CSP für das Manufacturing OS beschreibt. Diese Daten entstehen in der Software der Linie. Das Manufacturing OS kann sie über offene Schnittstellen wie OPC UA, MQTT, XML oder REST übernehmen, sofern die Anlagen sie bereitstellen, und mit der Seriennummer verknüpfen. Ob das für Ihre Linie funktioniert, zeigt eine Bestandsaufnahme der vorhandenen Schnittstellen. Einen Überblick über den Einsatz in der Branche gibt die Seite Elektronik und Schaltschrankbau.
CHRONOS hält die Historie laut CSP bis zu 30 Jahre verfügbar, unabhängig von Datenbankversionen und Softwarelizenzen, also auch dann, wenn Linienrechner längst ersetzt sind. Mehr dazu im Beitrag zur revisionssicheren Archivierung in der Produktion.
11 · FAQ
Häufig gestellte Fragen
Was bedeutet Rückverfolgbarkeit in der Elektronikproduktion?+
Rückverfolgbarkeit in der Elektronikproduktion ist die lückenlose Verbindung zwischen einer fertigen Baugruppe und allen Materialien, Prozessdaten und Prüfergebnissen, die zu ihr gehören. Den Branchenstandard setzt IPC 1782B aus dem Jahr 2023. Er unterscheidet interne Rückverfolgbarkeit im eigenen Werk und externe Rückverfolgbarkeit entlang der Lieferkette.
Welche Norm regelt Traceability in der Elektronikfertigung?+
Der Branchenstandard ist IPC 1782B, Standard for Manufacturing and Supply Chain Traceability of Electronic Products, in der Fassung vom September 2023. Je nach Zielmarkt kommen IATF 16949 Abschnitt 8.5.2.1 für die Automobilindustrie, ISO 13485 Abschnitt 7.5.9 und die EU MDR für die Medizintechnik sowie IPC/JEDEC J STD 033 für feuchteempfindliche Bauteile hinzu.
Welches IPC 1782B Level braucht Elektronik für die Automobilindustrie?+
IPC 1782B schreibt kein festes Level je Branche vor. Kunde und Lieferant legen es auf Basis einer Risikobewertung fest, getrennt für Materialdaten und Prozessdaten. Fordert der Automobilkunde eine Einzelkennzeichnung nach IATF 16949 Abschnitt 8.5.2.1 e, liegt mindestens Level 2 nahe, weil erst dort Baugruppen eindeutig gekennzeichnet werden.
Muss jede Leiterplatte eine eigene Seriennummer tragen?+
Nicht in jedem Fall. IATF 16949 verlangt eine serialisierte Kennzeichnung, wenn Kunde oder Regelwerk sie vorschreiben. Ohne Seriennummer bleibt die Rückverfolgung aber auf Losebene, und ein Rückruf umfasst dann das ganze Los. Bei Bauteilen ist die Rolle oder die Herstellercharge die kleinste mögliche Einheit.
Warum gehört die Feuchteempfindlichkeit von Bauteilen zur Rückverfolgbarkeit?+
Feuchteempfindliche Bauteile dürfen nach IPC/JEDEC J STD 033 nur begrenzt offen liegen, bei MSL 3 sind es 168 Stunden bei höchstens 30 °C und 60 % relativer Feuchte. Wird diese Zeit überschritten, sieht die Norm ein Ausheizen vor dem Löten vor. Öffnungszeiten und Ausheizvorgänge einer Rolle gehören deshalb in ihre Historie.
Was ändert die neue EU Produkthaftungsrichtlinie für Elektronikhersteller?+
Die Richtlinie (EU) 2024/2853 bezieht Software ausdrücklich in den Produktbegriff ein und erleichtert Geschädigten die Beweisführung, unter anderem durch die gerichtlich angeordnete Offenlegung von Beweismitteln. In Deutschland tritt das neue Produkthaftungsrecht am 9. Dezember 2026 in Kraft. Für Produkte, die bis einschließlich 8. Dezember 2026 in Verkehr gebracht werden, gilt das bisherige Recht.
Reicht ein MES für die Rückverfolgbarkeit in der Elektronikproduktion?+
Ein MES kann die Basis liefern, wenn es Prozessdaten, Bauteilchargen und Prüfergebnisse an die Seriennummer jeder Baugruppe bindet. Prüfen Sie besonders Handarbeitsplätze, die Endmontage und die Langzeitarchivierung. Der Test ist einfach: Eine zufällige Seriennummer muss ihre vollständige Historie liefern, auch Jahre nach der Fertigung.
Nächster Schritt · Whitepaper
Jederzeit auditbereit. In Minuten statt Wochen.
Rufen Sie zu jeder Baugruppe die vollständige Fertigungshistorie ab und grenzen Sie den Umfang im Reklamationsfall sofort ein. Mit Selbsttest aus zehn Fragen und Reifegradmodell.
Quellen
1. IPC: IPC 1782B, Standard for Manufacturing and Supply Chain Traceability of Electronic Products, Inhaltsverzeichnis und Kapitel 1, September 2023
2. DIN Media: Kurzbeschreibung IPC 1782B:2023
3. Ford, M.: IPC 1782 Standard for Traceability, SMT Magazine, September 2016
4. Ford, M.: IPC 1782, The New Dawn of Electronics Traceability, PCD&F, 30. November 2016
5. Ford, M.: IPC 1782 Standard for Traceability Supporting Counterfeit Components, I Connect007, 23. September 2016
6. EMSNow: Traceability in Modern Electronics Manufacturing, Kurzreferenz der IPC 1782 Levels
7. IATF 16949:2016, Abschnitt 8.5.2.1, Wortlaut der Punkte a bis f zitiert im Elsmar Quality Forum
8. ZVEI Fachverband PCB and Electronic Systems: Empfehlung MSL, Floor Life Tabelle, Juni 2021
9. Texas Instruments: MSL Ratings and Reflow Profiles, Application Report SPRABY1A, Dezember 2018
10. QT9 Software: Medical Device Traceability, zu ISO 13485:2016 Abschnitt 7.5.9, September 2026
11. VDE Health: Unique Device Identification für Medizinprodukte nach MDR, Fachinformation, Stand 06.08.2026
12. Verordnung (EU) 2017/745 (MDR), Artikel 27
13. IHK Frankfurt am Main: Neue Regelungen zur Produkthaftung 2026
14. CSP Intelligence GmbH: Traceability in der Fertigung, Anforderungen und lückenlose Umsetzung (Herstellerangaben IPM)
15. CSP Intelligence GmbH: Whitepaper Management of Quality Relevant Production Data, Vorstellung bei all about industries (Herstellerangaben)
16. CSP Intelligence GmbH: Qualitätssicherung und Werkzeugprüfung mit QST (Herstellerangaben)
17. CSP Intelligence GmbH: QMS Software for Manufacturing 2026 (Herstellerangaben CHRONOS)