


Der Schrauber meldet i.O. Das Drehmoment liegt mitten im Toleranzfenster, die Steuerung speichert den Wert, die Linie läuft weiter. Wochen später kommt das Bauteil aus dem Feld zurück, weil sich die Verbindung gelöst hat. Im Datensatz findet sich nichts Auffälliges. Das liegt daran, dass das Drehmoment nur eine Ersatzgröße ist: Zusammengehalten wird die Verbindung von der Vorspannkraft, und die hat an der Station niemand gemessen. Wer die Qualität einer Verschraubung allein am Drehmoment festmacht, prüft sehr genau die falsche Größe.
DAS WICHTIGSTE IN KÜRZE
|
Die Schraubmontage ist das am häufigsten eingesetzte lösbare Fügeverfahren in der Industrie, so beschreibt es das Fachmagazin CHEManager im Zusammenhang mit der Prozessfähigkeitsuntersuchung nach VDI/VDE 2645. Von einer einzelnen Verbindung kann abhängen, ob ein Gehäuse dicht bleibt oder eine Bremse funktioniert. Entsprechend streng sind die Anforderungen an die Qualitätssicherung von Verschraubungen.
Die Schraubtechnik selbst ist präzise. Moderne Schrauber treffen ihr Abschaltmoment nach Angaben des Befestigungsspezialisten Bossard üblicherweise auf ±2 % genau. Trotzdem streut die erzielte Montagevorspannkraft je nach Anziehverfahren zwischen ±9 % und ±60 %, wie Bossard auf Basis der VDI 2230 darstellt. Ein präzises Werkzeug allein sichert die Verbindung also nicht ab. Dafür braucht es Fähigkeitsnachweise, eine Überwachung im Prozess und ein sauberes Schraubdaten Management.
Im Folgenden geht es darum, was Qualität bei einer Verschraubung physikalisch bedeutet, welche Richtlinien welche Pflichten auslösen und auf welchen fünf Ebenen Sie die Qualität absichern. Außerdem finden Sie die zehn Felder eines belastbaren Schraubdatensatzes und die typischen Fehler, an denen die Qualitätssicherung von Verschraubungen in der Praxis scheitert.
KURZ ZUSAMMENGEFASST
|
Was bedeutet Qualität bei einer Verschraubung?
Qualität bei einer Verschraubung bedeutet, dass die Verbindung die konstruktiv geforderte Vorspannkraft dauerhaft aufbringt, ohne Schraube oder verspannte Bauteile zu überlasten. Der Montagetechnikhersteller Deprag beschreibt diese doppelte Anforderung im Fachmagazin Industrial Production so: Die Vorspannkraft muss bei jeder möglichen Betriebskraft die Funktion sichern und darf zugleich die zulässige Belastung der Verbindung nicht überschreiten.
In der Serienfertigung lässt sich die erzielte Vorspannkraft nur aufwendig ermitteln, schreibt Deprag weiter. Die Montage wird deshalb über indirekte Größen gesteuert, in der Regel über das Anzugsmoment, ergänzt um Drehwinkel, Einschraubzeit oder Reibwerte. Jede Prüfung an der Schraubstation beruht damit auf einer Annahme: dass das gemessene Drehmoment zuverlässig auf die tatsächliche Vorspannkraft schließen lässt.
| Kennzahl | Bedeutung | Quelle |
|---|---|---|
| ca. 90 % | des Anziehdrehmoments gehen durch Reibung in Gewinde und Kopfauflage verloren, nur rund 10 % dehnen die Schraube | SFS, Fachbeitrag zu Reibung, Anzugsdrehmoment und Vorspannkraft |
| ±2 % | Drehmomentstreuung, die Hersteller moderner Schrauber üblicherweise angeben | Bossard, Technische Information Anziehverfahren und Anziehfaktor |
| ±9 % bis ±60 % | Streuung der Montagevorspannkraft, abhängig vom Anziehfaktor αA | Bossard nach VDI 2230, Ausgabe 2015 |
| Cmk > 1,67 | gängiges Abnahmekriterium der Maschinenfähigkeitsuntersuchung von Schraubwerkzeugen | AMT Schmid Gruppe, MFU Protokolle nach VDI/VDE 2645 Blatt 2 |
Die Streuung hat vor allem mit Reibung zu tun. Laut einem Fachbeitrag des Befestigungstechnikherstellers SFS gehen rund 90 % des Anziehdrehmoments durch Reibung verloren, nur etwa 10 % stehen für die Dehnung der Schraube und damit für die Vorspannkraft zur Verfügung. Ändert sich die Reibung, verschiebt sich dieser kleine Nutzanteil überproportional. Bossard nennt als Einflussgrößen auf die Reibungszahlen unter anderem die Werkstoffpaarung, die Rautiefe, die Oberflächenbehandlung und die Art der Schmierung.
Daraus ergibt sich eine Aufgabenteilung. Die Konstruktion legt mit der VDI 2230 fest, welche Vorspannkraft nötig ist und mit welchem Anziehverfahren sie erreichbar ist. Die Qualitätssicherung weist nach, dass Werkzeug und Prozess diese Vorgabe stabil umsetzen, dass jede einzelne Verbindung plausibel angezogen wurde und dass sich dieser Nachweis Jahre später noch einem konkreten Bauteil zuordnen lässt.
Welche Normen regeln die Qualitätssicherung von Verschraubungen?
Die Anforderungen an die Qualitätssicherung von Verschraubungen stehen nicht in einem einzelnen Gesetz. Sie verteilen sich auf VDI/VDE Richtlinien, internationale Normen und Vorgaben einzelner Branchen. Die Tabelle ordnet die wichtigsten Regelwerke danach, welche Frage sie beantworten.
| Regelwerk | Gegenstand | Bedeutung für die Qualitätssicherung |
|---|---|---|
| VDI/VDE 2862 Blatt 1 | Mindestanforderungen an Schraubsysteme und Schraubwerkzeuge im Automobilbau | Einstufung jedes Schraubfalls in Kategorie A, B oder C; daraus folgen Überwachungstiefe und Dokumentation |
| VDI/VDE 2862 Blatt 2 | Maschinen und Apparatebau sowie Flanschverbindungen an drucktragenden Bauteilen | Überträgt die Klassifizierung auf den Maschinenbau und ergänzt die Anwenderaufgaben |
| VDI/VDE 2645 Blatt 2 | Maschinenfähigkeitsuntersuchung (MFU), Ausgabe September 2014 | Kurzzeitnachweis, dass ein Schraubwerkzeug seine Zielgröße stabil und reproduzierbar erreicht |
| VDI/VDE 2645 Blatt 3 | Prozessfähigkeitsuntersuchung (PFU), Ausgabe Februar 2019 | Nachweis der Qualitätsfähigkeit eines Schraubprozesses unter Serienbedingungen |
| VDI 2230 Blatt 1 | Systematische Berechnung hochbeanspruchter Schraubenverbindungen | Legt Vorspannkraft, Anziehdrehmoment und Anziehfaktor fest und damit den Sollwert, gegen den geprüft wird |
| ISO 6789 | Handbetätigte Drehmomentwerkzeuge | Anforderungen an Drehmomentschlüssel und deren Kalibrierung, etwa für Nachprüfung und Handverschraubung |
| IATF 16949 | Qualitätsmanagement in der Automobilindustrie | Rückverfolgbarkeit (8.5.2.1), Prozessüberwachung (9.1.1.1), Messmittel (7.1.5) und Aufbewahrung (7.5.3.2.1) |
| Richtlinie (EU) 2024/2853 | Neue EU Produkthaftungsrichtlinie, Umsetzung in nationales Recht bis 9. Dezember 2026 | Erhöht die Bedeutung lückenloser Nachweise im Haftungsfall |
Die wichtigste Richtlinie für die Montage ist die VDI/VDE 2862. Das Fachmagazin CHEManager fasst die Anwenderaufgaben aus Blatt 2 in fünf Punkten zusammen: die Klassifizierung der Schraubfälle, der Einsatz fähiger Schraubwerkzeuge, Messmittel und Prüfmittel, die Prozessfähigkeitsuntersuchung in der Serienfertigung, die Dokumentation sowie die Kenntnis des erforderlichen Stands der Technik. Eine Verschraubung der Kategorie A ist danach eine Schraubstelle, deren Versagen Leib und Leben oder die Umwelt gefährdet.
Rechtlich verbindlich ist eine VDI Richtlinie nicht. Sie gilt aber in der Branche als Stand der Technik, und im Fall einer Produktbeanstandung oder Produkthaftung müssen Betriebe nachweisen, dass sie nach diesem Stand gearbeitet haben, so die Darstellung im Wikipedia Artikel zur VDI/VDE 2862. Mit der Einstufung eines Schraubfalls entscheiden Sie deshalb auch über Haftungsrisiken. Wie Sie die Kategorien A, B und C sauber abgrenzen, beschreibt der Beitrag zu den VDI/VDE 2862 Schraubfallklassen A/B/C; welche Nachweise im Alltag konkret anfallen, zeigt VDI/VDE 2862 in der Praxis.
Für Zulieferer der Automobilindustrie kommt die IATF 16949 hinzu. Ein Schraubergebnis ist dort nur so viel wert wie seine Zuordnung zu einer Seriennummer. Den Rahmen dazu beschreibt der Beitrag zur Qualitätssicherung in der Automobilindustrie.
Die fünf Prüfebenen der Verschraubungsqualität
Die Qualitätssicherung von Verschraubungen besteht aus fünf aufeinander aufbauenden Ebenen. Jede beantwortet eine eigene Frage und erzeugt eigene Daten. Fällt eine Ebene weg, können die anderen die Lücke nicht ausgleichen.
| Ebene | Leitfrage | Methode | Regelwerk | Datenspur |
|---|---|---|---|---|
| 1 Werkzeugfähigkeit | Erreicht das Werkzeug seinen Sollwert stabil? | MFU, Kalibrierung | VDI/VDE 2645 Blatt 2, ISO 6789 | Prüfprotokoll je Werkzeugkennung |
| 2 Prozessfähigkeit | Hält der Schraubprozess unter Serienbedingungen? | PFU über Weiterdrehmoment | VDI/VDE 2645 Blatt 3 | Fähigkeitskennwert je Schraubfall |
| 3 Überwachung im Takt | Ist jede einzelne Verbindung plausibel angezogen? | Bewertung von Drehmoment und Drehwinkel je Vorgang | VDI/VDE 2862 | Einzelergebnis mit Kurve |
| 4 Nachprüfung | Hält die Verbindung nach der Montage noch ihr Moment? | Stichprobe mit Prüfschlüssel | VDI/VDE 2645 Blatt 3 | Stichprobenprotokoll |
| 5 Datenauswertung | Verändert sich der Prozess schleichend? | Statistische Prozessregelung, Trendanalyse | IATF 16949 Abschnitt 9.1.1.1 | Regelkarte und Trendverlauf |
Ebene 1: Werkzeugfähigkeit
Nach der Darstellung des VDI stellt die Maschinenfähigkeitsuntersuchung sicher, dass nur geeignete Werkzeuge in der Fertigung eingesetzt werden. Handbetätigte Drehmomentwerkzeuge werden nach ISO 6789 geprüft und kalibriert.
Ebene 2: Prozessfähigkeit
Auch mit einem fähigen Werkzeug kann der Prozess als Ganzes streuen. Die PFU nach VDI/VDE 2645 Blatt 3 bewertet den Schraubprozess unter Serienbedingungen und bezieht neben der Maschine die Faktoren Mensch, Material, Methode und Mitwelt ein, so CHEManager.
Ebene 3: Überwachung im Takt
Die Schraubersteuerung bewertet Endmoment und Endwinkel gegen die Toleranz. Wie tief diese Überwachung gehen muss, bestimmt die Kategorie nach VDI/VDE 2862.
Ebene 4: Nachprüfung
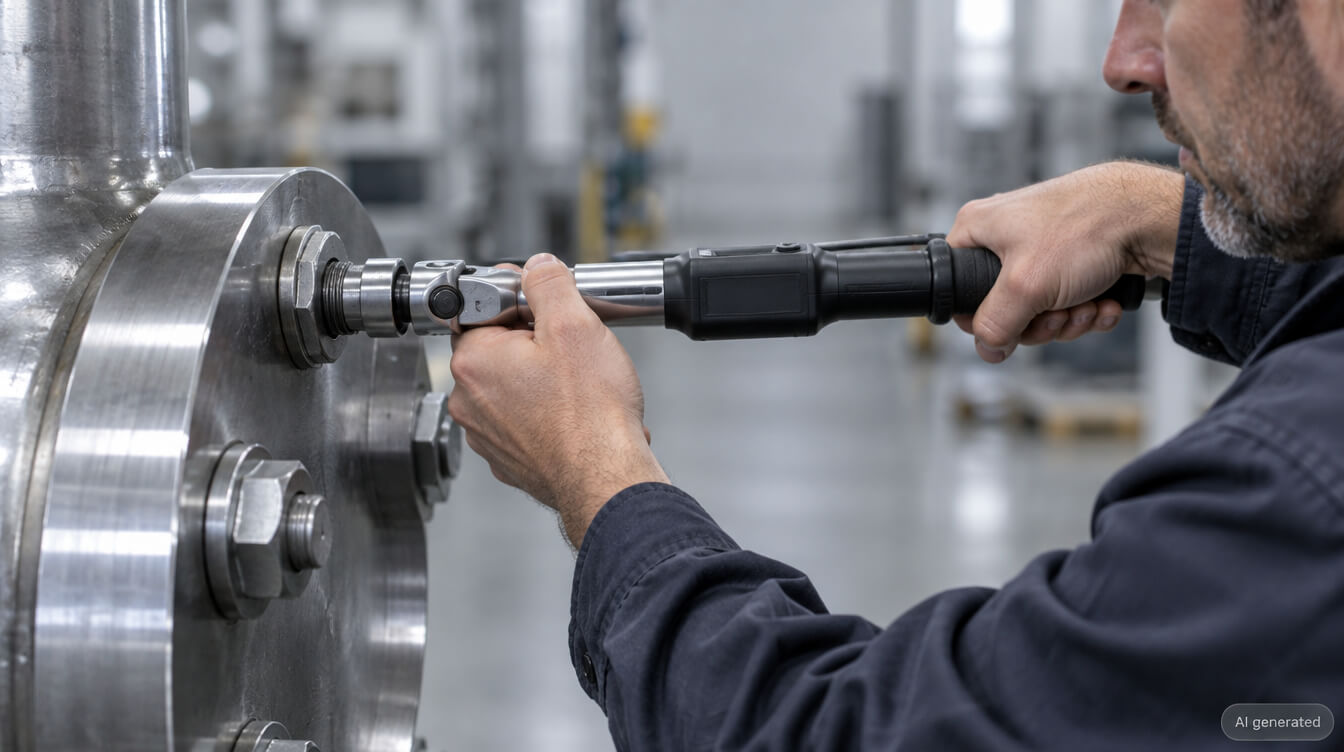
Mit einem Prüfschlüssel messen Prüfer an bereits montierten Verbindungen das Weiterdrehmoment, also das Moment, bei dem sich die Schraube weiterzudrehen beginnt. Das Fachmagazin Industrial Production hat einen solchen Einsatz beim Volkswagen Werk Osnabrück beschrieben: Dort wurden mit der damaligen CSP Lösung QS Torque die Nachziehdrehmomente aus rund 1.500 Einzelprüfungen pro Schicht dokumentiert, ausgewertet und archiviert, mit Fokus auf Verschraubungen der Sicherheitsklassen A und B.
Ebene 5: Datenauswertung
Auf dieser Ebene werden aus Einzelwerten Aussagen über die weitere Entwicklung. Ein Werkzeug, das über Wochen langsam an die untere Toleranzgrenze driftet, liefert so lange i.O. Ergebnisse, bis der erste Wert herausfällt. Sichtbar wird die Drift vorher nur, wenn Sie den Verlauf über die Zeit auswerten.
Wie sichern MFU und PFU Schraubwerkzeug und Prozess ab?
Maschinenfähigkeitsuntersuchung (MFU) und Prozessfähigkeitsuntersuchung (PFU) werden häufig verwechselt, weil beide mit statistischen Kennwerten arbeiten. Sie beantworten aber unterschiedliche Fragen zu unterschiedlichen Zeitpunkten.
| Kriterium | MFU | PFU | Nachprüfung im Betrieb |
|---|---|---|---|
| Regelwerk | VDI/VDE 2645 Blatt 2 | VDI/VDE 2645 Blatt 3 | VDI/VDE 2645 Blatt 3, Prüfplan |
| Gegenstand | Schraubwerkzeug allein | Schraubprozess am realen Bauteil | Montierte Verbindung |
| Einflussgrößen | Maschine | Maschine, Mensch, Material, Methode, Mitwelt | Alle, einschließlich Setzverhalten nach der Montage |
| Dauer | Kurzzeituntersuchung | Untersuchung unter Serienbedingungen | Laufend nach Prüfplan |
| Typischer Kennwert | Cm und Cmk | Cp und Cpk | Weiterdrehmoment gegen Prüffenster |
| Zeitpunkt | Abnahme, nach Reparatur, nach Prüfintervall | Serienanlauf, nach Prozessänderung | Laufende Serie |
In der MFU wird ein Schrauber unter definierten Bedingungen geprüft, üblicherweise an einem harten und an einem weichen Schraubfall, die mit einem Prüfaufbau nachgebildet werden. In den veröffentlichten MFU Protokollen der AMT Schmid Gruppe gilt der Fähigkeitsnachweis als erbracht, wenn der kleinere der beiden Cmk Werte über 1,67 liegt. Die MFU ist eine Momentaufnahme. Verschleiß, Reparaturen und Umbauten verändern ein Werkzeug über seine Einsatzzeit. Deshalb müssen Sie die Fähigkeit in festgelegten Intervallen erneut nachweisen; ein einmaliger Nachweis bei der Abnahme reicht nicht aus. Für Blatt 2 liegt seit Juli 2025 ein überarbeiteter Entwurf vor.
Die PFU nach VDI/VDE 2645 Blatt 3 bewertet und dokumentiert die Qualitätsfähigkeit eines Schraubprozesses unter Serienbedingungen. Grundlage ist das Weiterdrehmoment an Schraubverbindungen mit Vorspannkraft. Ein Prozess kann deshalb mit einem fähigen Werkzeug trotzdem unfähig sein, etwa wenn die Bauteile stark streuen.
Welcher Fähigkeitskennwert als ausreichend gilt, legen meist die Kunden fest. Das PPAP Handbuch der AIAG nennt für die Produktionsfreigabe einen Index über 1,67 als erfüllt und einen Bereich zwischen 1,33 und 1,67 als bedingt annehmbar. Wie Cpk und Ppk berechnet und interpretiert werden, beschreibt der Beitrag zu Cpk und Ppk; welche Werte nach IATF 16949 in der Praxis reichen, behandelt der Beitrag zu den Cpk Grenzwerten nach IATF 16949.
CPK KALKULATORSie haben Messwerte aus einer PFU oder einer Nachprüfung und wollen wissen, ob Ihr Schraubprozess fähig ist? Mit dem kostenlosen Cpk Kalkulator von CSP berechnen Sie Cp und Cpk direkt im Browser und sehen sofort, wo Ihr Prozess gegenüber den üblichen Grenzwerten steht. |
Was verraten Drehmoment und Drehwinkel über die Qualität?
Die VDI 2230 unterscheidet mehrere Anziehverfahren, darunter das drehmomentgesteuerte, das drehwinkelgesteuerte und das streckgrenzgesteuerte Anziehen. Sie unterscheiden sich darin, welche Größe den Schraubvorgang beendet und wie stark die Reibung auf die erzielte Vorspannkraft durchschlägt. Bossard ordnet jedem Verfahren in seiner Übersicht nach VDI 2230 einen eigenen Bereich für den Anziehfaktor αA zu, also für das Verhältnis zwischen größter und kleinster zu erwartender Montagevorspannkraft.
Aussagekräftig wird die Überwachung, wenn Sie mehrere Messgrößen kombinieren. Ein Drehmoment im Toleranzfenster sagt nur, dass der Schrauber abgeschaltet hat. Der zugehörige Drehwinkel zeigt, ob die Schraube auf dem Weg dorthin das erwartete Verhalten gezeigt hat. Deprag beschreibt eine vollständige Verschraubung als Kombination aus Kopfauflageerkennung und anschließender Verschraubung auf Differenzmoment oder auf Drehwinkel. Die Kopfauflage liefert dabei den Bezugspunkt, ab dem der Winkel gezählt wird.
| Befund | Was er anzeigt | Typische Reaktion |
|---|---|---|
| Drehmoment und Drehwinkel im Fenster | Verbindung plausibel angezogen | Freigabe, Datensatz speichern |
| Drehmoment im Fenster, Drehwinkel zu klein | Abschaltmoment wurde früher erreicht als erwartet, möglicher Hinweis auf erhöhte Reibung, Fremdkörper oder beschädigtes Gewinde | Bauteil sperren, Schraubstelle prüfen |
| Drehmoment im Fenster, Drehwinkel zu groß | Schraube hat weiter gedreht als erwartet, möglicher Hinweis auf geringe Reibung, nachgebendes Gewinde oder plastische Verformung | Bauteil sperren, Ursache klären |
| Drehmoment nicht erreicht | Sollwert verfehlt | Nacharbeit nach festgelegter Regel, als Wiederholverschraubung dokumentieren |
| Endwerte im Fenster, Kurvenverlauf verändert | Früher Hinweis auf Verschleiß, Chargenwechsel oder Drift | Trendanalyse, Werkzeug und Material prüfen |
Besonders nützlich ist der letzte Befund in der Tabelle. Eine Kurve, deren Form sich über Tage verändert, während die Endwerte weiter im Fenster liegen, kündigt Probleme an, bevor sie zu Ausschuss werden. Welche Kurvenmuster auf welche Ursachen hindeuten, beschreibt der Beitrag zu Verschraubungskurven: Muster und Ursachen im Detail.
Auch die Nacharbeit gehört in die Qualitätsbetrachtung. Ein Fachbeitrag im Magazin Produktion stellt klar, dass bereits eine Schraube, die nach dem ersten Anziehen ihre Kontrollgrößen nicht erreicht und erneut angezogen wird, als Wiederholverschraubung gilt. Wird dieser zweite Vorgang nicht gekennzeichnet, sieht das korrigierte Ergebnis im Datensatz später aus wie ein Ergebnis im ersten Anlauf.
Welche Schraubdaten gehören ins Qualitätsmanagement?
Für das Qualitätsmanagement müssen sich aus den Schraubdaten im Ernstfall lückenlose Aussagen über ein konkretes Bauteil ableiten lassen. Viele Werte helfen dabei wenig, wenn die richtigen fehlen. Aus Sicht der Rückverfolgbarkeit nach IATF 16949 Abschnitt 8.5.2.1 ergibt sich ein Mindestdatensatz aus zehn Feldern.
| Nr. | Feld | Inhalt | Warum es zählt |
|---|---|---|---|
| 1 | Bauteilkennung | Seriennummer oder Data Matrix Code des Bauteils | Primärschlüssel für die Rückverfolgbarkeit |
| 2 | Schraubstelle und Kategorie | Position am Bauteil, Kategorie A, B oder C | Bestimmt die geforderte Überwachungstiefe |
| 3 | Programm und Sollwerte | Parametersatz, Sollmoment und Sollwinkel mit Toleranz | Belegt, gegen welche Vorgabe geprüft wurde |
| 4 | Istwerte | Endmoment und Enddrehwinkel | Kern des Qualitätsnachweises |
| 5 | Kurve | Verlauf von Drehmoment über Drehwinkel | Grundlage für Ursachenanalyse und Trendauswertung |
| 6 | Bewertung | i.O. oder n.i.O. mit Fehlercode | Dokumentiert die Freigabeentscheidung |
| 7 | Werkzeug und Kalibrierstatus | Werkzeugkennung, letzte Prüfung, Gültigkeit | Ein Messwert gilt nur, wenn das Werkzeug zum Zeitpunkt fähig war |
| 8 | Station und Werker | Arbeitsplatz, Werkerkennung | Grundlage für die Eingrenzung bei Handverschraubung |
| 9 | Zeitstempel | Datum und Uhrzeit mit Zeitzone | Verknüpft Schraubdaten mit Schicht, Charge und Prüfintervall |
| 10 | Nacharbeitsverweis | Bezug auf vorherige Versuche an derselben Schraubstelle | Macht Wiederholverschraubungen sichtbar |
Feld 7 wird oft unterschätzt. Ein Drehmomentwert ist nur so viel wert wie die Fähigkeit des Werkzeugs, das ihn erzeugt hat. Liegt die letzte Prüfung außerhalb des Prüfintervalls, sind alle Messwerte dieses Zeitraums formal angreifbar. In vielen Werken liegen Schraubdaten und Werkzeugprüfdaten jedoch in getrennten Systemen. Wie sich Prüfung und Nachweis der Werkzeuge digital verbinden lassen, zeigt der Beitrag zur Werkzeugverwaltungssoftware.
Für die Aufbewahrung gibt die IATF 16949 den Rahmen vor. Abschnitt 7.5.3.2.1 verlangt, Aufzeichnungen über die Zeit aufzubewahren, in der das Teil für Serie und Ersatzteilversorgung aktiv ist, zuzüglich eines Kalenderjahres, sofern der Kunde nichts anderes festlegt. Welche Pflichtfelder ein Datenmodell für Rückverfolgbarkeit insgesamt braucht, beschreibt der Beitrag zum Datenmodell für Rückverfolgbarkeit.
EIN HÄUFIGER PRAXISFEHLERDie Kategorie nach VDI/VDE 2862 steht im Produktionslenkungsplan, aber nicht im Schraubdatensatz. Im Audit wählt der Prüfer eine Verschraubung aus und fragt, warum sie als Kategorie B geführt wird. Liegt die Begründung nur in einem Dokument und nicht am Datensatz, lässt sich die Kette vom Bauteil zur Einstufung nicht ohne Sucharbeit schließen. Hinterlegen Sie die Kategorie deshalb als festes Merkmal der Schraubstelle im System. |
Schraubdaten Management: Wie wird aus Schraubdaten eine Qualitätsaussage?
Schraubdaten Management ist die systematische Erfassung, Zuordnung, Bewertung, Auswertung und Archivierung aller Daten, die beim Verschrauben entstehen. Anders als bei der reinen Datenspeicherung wird dabei jede Verschraubung mit dem Bauteil, dem Werkzeug und der Vorgabe verknüpft, und die Daten fließen in Qualitätsentscheidungen ein. Auch die 10. VDI/VDE Fachtagung Verschraubungstechnik 2025 hat die Interpretation von Schraub und Werkzeugdaten zur Steuerung von Produktion und Instandhaltung als eigenes Thema im Programm.
| Schritt | Was passiert | Woran es in der Praxis scheitert |
|---|---|---|
| 1 Erfassen | Schraubdaten werden herstellerneutral aus allen Steuerungen und Prüfschlüsseln übernommen | Unterschiedliche Exportformate, lokale Speicher in der Steuerung |
| 2 Zuordnen | Jede Verschraubung wird im Moment der Entstehung der Seriennummer zugeordnet | Nachträgliche Zuordnung über Zeitstempel, die bei Störungen nicht mehr eindeutig ist |
| 3 Bewerten | Ergebnisse werden gegen Kategorie und Toleranz bewertet, n.i.O. Teile gesperrt | Bewertung nur in der Steuerung, ohne Rückmeldung an die Fertigungssteuerung |
| 4 Auswerten | Regelkarten, Trends und Fähigkeitskennwerte je Schraubfall | Auswertung nur bei Reklamation statt laufend |
| 5 Archivieren | Revisionssichere Ablage über die gesamte Aufbewahrungsfrist | Datenverlust bei Systemwechsel oder Steuerungstausch |
Schritt 2 fällt kaum auf, entscheidet aber über die Rückverfolgbarkeit. Erfolgt die Zuordnung erst nachträglich, etwa über einen Abgleich von Zeitstempeln, reicht eine einzige Bandunterbrechung, um Datensätze zu vertauschen. Ordnen Sie deshalb im Takt zu: Bauteil identifizieren, verschrauben und das Ergebnis direkt an die Seriennummer schreiben.
Im Audit zählt, ob Sie für ein beliebiges Bauteil zeigen können, mit welchem Werkzeug, mit welchem Ergebnis und unter welchem Kalibrierstatus jede einzelne Verbindung angezogen wurde.
Schritt 4 verbessert die Qualität direkt. Eine Regelkarte über das Endmoment eines Schraubfalls zeigt Lageverschiebungen und Streuungsänderungen, lange bevor einzelne Werte die Toleranz verlassen. Kombiniert mit der Kurvenauswertung aus dem vorherigen Abschnitt lassen sich so Verschleiß, Chargenwechsel bei Schrauben oder veränderte Schmierung eingrenzen. Archivierte Schraubdaten erfüllen die Dokumentationspflicht. Um Fehler zu vermeiden, müssen Sie die Daten auch auswerten.
Schritt 5 gewinnt durch die neue EU Produkthaftungsrichtlinie zusätzliches Gewicht; auch die VDI/VDE Fachtagung 2025 hat die EU Produkthaftung ausdrücklich auf ihr Programm gesetzt. Wie sich aus archivierten Daten auf Anfrage ein prüffähiger Bericht erzeugen lässt, zeigen die Beiträge zu Qualitätsdaten in Audit Reports und zum Audit Trail in der Fertigung.
Woran scheitert die Qualitätssicherung von Verschraubungen in der Praxis?
Messtechnik ist in den meisten Werken vorhanden. Probleme in der Qualitätssicherung von Verschraubungen entstehen eher dort, wo Daten zwischen Systemen oder von Papier ins System wandern oder wo Wissen nur bei einzelnen Mitarbeitern liegt. Sechs Fehlerbilder sind dabei typisch.
| Fehlerbild | Folge | Gegenmaßnahme |
|---|---|---|
| Kategorie nur im Dokument, nicht im System | Überwachungstiefe und Begründung im Audit nicht nachvollziehbar | Kategorie als Merkmal der Schraubstelle hinterlegen |
| Werkzeugprüfung getrennt von Schraubdaten | Messwerte außerhalb des Prüfintervalls bleiben unentdeckt | Kalibrierstatus automatisch an jedes Ergebnis schreiben |
| Nachprüfung auf Papier | Übertragungsfehler, keine Auswertung über Zeit | Prüfschlüssel direkt anbinden |
| Nur Endwerte gespeichert | Keine Ursachenanalyse und keine Trenderkennung möglich | Kurven je Verschraubung mitspeichern |
| Wiederholverschraubung nicht gekennzeichnet | Korrigierte Ergebnisse erscheinen als Erstergebnis | Jeden Versuch mit Bezug zur Schraubstelle protokollieren |
| Auswertung nur bei Reklamation | Drift wird erst am Ausschuss erkannt | Regelkarten je Schraubfall laufend führen |
Bei der Nachprüfung auf Papier misst ein Prüfer mit dem Prüfschlüssel, notiert den Wert und überträgt ihn später in eine Tabelle. Eine Auswertung über Monate ist so praktisch ausgeschlossen. Welche Kosten dabei entstehen, beschreibt der Beitrag zur analogen Schrauberprüfung als Kostenfalle.
In allen sechs Fällen arbeiten die Beteiligten sorgfältig, aber die Daten sind nicht miteinander verknüpft. Sie liegen in der Schraubersteuerung, im Prüfmittelverzeichnis, im ERP und in Excel Listen nebeneinander, ohne gemeinsamen Schlüssel. Wie Sie eine geschlossene Nachweiskette in überschaubarer Zeit aufbauen, beschreibt der Beitrag zur Audit Readiness in 30 Tagen.
Wie unterstützt das Manufacturing OS die Qualitätssicherung von Verschraubungen?
Das Manufacturing OS von CSP ist eine integrierte Plattform für die industrielle Qualitätssicherung. Es verbindet Prozessdatenmanagement, Werkzeug und Prozessprüfung, digitale Werkerführung und revisionssichere Archivierung auf einer gemeinsamen Datenbasis, statt diese Funktionen auf getrennte Systeme zu verteilen. Für die Absicherung von Schraubverbindungen sind vier Bausteine der Plattform relevant.
| Baustein | Aufgabe in der Plattform | Prüfebene |
|---|---|---|
| QST | Herstellerneutrale Prüfplanung, Werkzeugprüfung und Dokumentation von Fügeprozessen wie Schrauben, Nieten und Crimpen | 1, 2 und 4 |
| IPM | Erfassung und Überwachung qualitätsrelevanter Prozessdaten in Echtzeit mit Alarmierung bei Abweichungen | 3 und 5 |
| PG | Visuelle Führung des Werkers durch Montage, Prüfung und Nacharbeit mit automatischer Dokumentation | 3 |
| CHRONOS | Revisionssichere Archivierung qualitätsrelevanter Daten, konform nach GoBD und OAIS, auch über Systemwechsel hinweg | 5 |
Weil alle Bausteine auf demselben Primärschlüssel arbeiten, landen Schraubergebnis, Kurve, Werkzeugprüfstatus und Werkerbestätigung im selben Datensatz. Die zehn Felder aus dem Schraubdatenprofil entstehen damit im Takt und müssen nicht nachträglich zusammengesucht werden. Ein Nachweis für ein einzelnes Bauteil wird so zur Abfrage über die Seriennummer.
Eingesetzt wird die Plattform unter anderem bei der BMW Group, bei MAN Truck & Bus und bei Stadler Rail. Einen Überblick über die Funktionen gibt die Seite zur Qualitätssicherung mit dem CSP Manufacturing OS.
Was fordert die Richtlinie konkret von Ihren Schraubsystemen, wie prüfen Sie Maschinen und Prozessfähigkeit wirtschaftlich, und wie dokumentieren Sie die Konformität über Werkzeuge und Standorte hinweg dauerhaft? Das Whitepaper beantwortet diese Fragen kompakt für Qualitäts und Produktionsverantwortliche.

Häufig gestellte Fragen
Was versteht man unter Qualitätssicherung von Verschraubungen?
Qualitätssicherung von Verschraubungen umfasst alle Maßnahmen, die belegen, dass jede Schraubverbindung die geforderte Vorspannkraft erreicht. Dazu gehören die Fähigkeitsnachweise für Werkzeug und Prozess nach VDI/VDE 2645, die Überwachung jeder Verschraubung nach der Kategorie gemäß VDI/VDE 2862, die Nachprüfung über das Weiterdrehmoment sowie die Auswertung und revisionssichere Archivierung der Schraubdaten.
Was ist Schraubdaten Management?
Schraubdaten Management ist die systematische Erfassung, Zuordnung, Bewertung, Auswertung und Archivierung aller Daten, die beim Verschrauben entstehen. Jede Verschraubung wird dabei mit Seriennummer, Werkzeug, Kalibrierstatus und Sollvorgabe verknüpft, sodass sich für jedes Bauteil ein lückenloser Qualitätsnachweis abrufen lässt.
Welche Schraubdaten müssen dokumentiert werden?
Ein belastbarer Schraubdatensatz enthält zehn Felder: Bauteilkennung, Schraubstelle mit Kategorie, Programm und Sollwerte, Istwerte von Drehmoment und Drehwinkel, die Kurve, die Bewertung mit Fehlercode, Werkzeugkennung mit Kalibrierstatus, Station und Werker, Zeitstempel sowie einen Verweis auf Nacharbeit. Wie tief die Dokumentation reichen muss, hängt von der Kategorie nach VDI/VDE 2862 und von den Vorgaben des Kunden ab.
Was regelt die VDI/VDE 2645?
Die Richtlinienreihe VDI/VDE 2645 regelt Fähigkeitsuntersuchungen in der Schraubtechnik. Blatt 2 beschreibt die Maschinenfähigkeitsuntersuchung (MFU) von Schraubwerkzeugen als Kurzzeituntersuchung, Blatt 3 die Prozessfähigkeitsuntersuchung (PFU), die den Schraubprozess unter Serienbedingungen bewertet und zusätzlich Mensch, Material, Methode und Mitwelt berücksichtigt.
Was ist der Unterschied zwischen MFU und PFU?
Die Maschinenfähigkeitsuntersuchung (MFU) prüft das Schraubwerkzeug allein unter definierten Bedingungen und liefert die Kennwerte Cm und Cmk. Die Prozessfähigkeitsuntersuchung (PFU) bewertet den gesamten Schraubprozess am realen Bauteil in der Serie und liefert Cp und Cpk. Ein fähiges Werkzeug ist Voraussetzung, aber keine Garantie für einen fähigen Prozess.
Wie oft muss ein Schraubwerkzeug geprüft werden?
Ein allgemein gültiges Intervall gibt es nicht. Das Prüfintervall richtet sich nach der Kategorie der Schraubfälle, der Nutzungsintensität, den Ergebnissen früherer Prüfungen und den Vorgaben des Kunden. Zusätzlich ist eine Prüfung nach jeder Reparatur und nach jeder Veränderung am Werkzeug angezeigt, damit das Werkzeug nachweislich fähig bleibt.
Warum reicht das Drehmoment allein nicht als Qualitätsnachweis?
Weil das Drehmoment nur eine Ersatzgröße für die Vorspannkraft ist. Rund 90 Prozent des Anziehdrehmoments gehen durch Reibung in Gewinde und Kopfauflage verloren, nur etwa 10 Prozent erzeugen Vorspannkraft. Schwankt die Reibung, schwankt die Vorspannkraft bei gleichem Drehmoment erheblich. Erst der Drehwinkel und der Kurvenverlauf machen solche Abweichungen sichtbar.
Wie lange müssen Schraubdaten aufbewahrt werden?
In der Automobilindustrie gilt nach IATF 16949 Abschnitt 7.5.3.2.1 die Dauer, in der das Teil für Serie und Ersatzteilversorgung aktiv ist, zuzüglich eines Kalenderjahres, sofern der Kunde nichts anderes vorgibt. Hinzu kommen kundenspezifische Vorgaben und die Anforderungen der Produkthaftung, sodass in der Praxis Zeiträume von vielen Jahren entstehen.